Bandejas para vibroprensa: madera, plástico, acero o fibra, y qué le pide cada una a tu máquina
2026-09-12 · 10 min de lectura
Dos artículos de este sitio la nombran y ninguno se detiene en ella. El de cómo funciona una vibroprensa la deja dicha en una línea; el de moldes la vuelve a nombrar y sigue de largo. Los dos repiten la misma advertencia: es el elemento más barato de la planta y uno de los diagnósticos que más tarda en aparecer, porque nadie sospecha de él.
Este artículo es el que le debíamos.
1. La bandeja hace tres trabajos, y solo uno es evidente
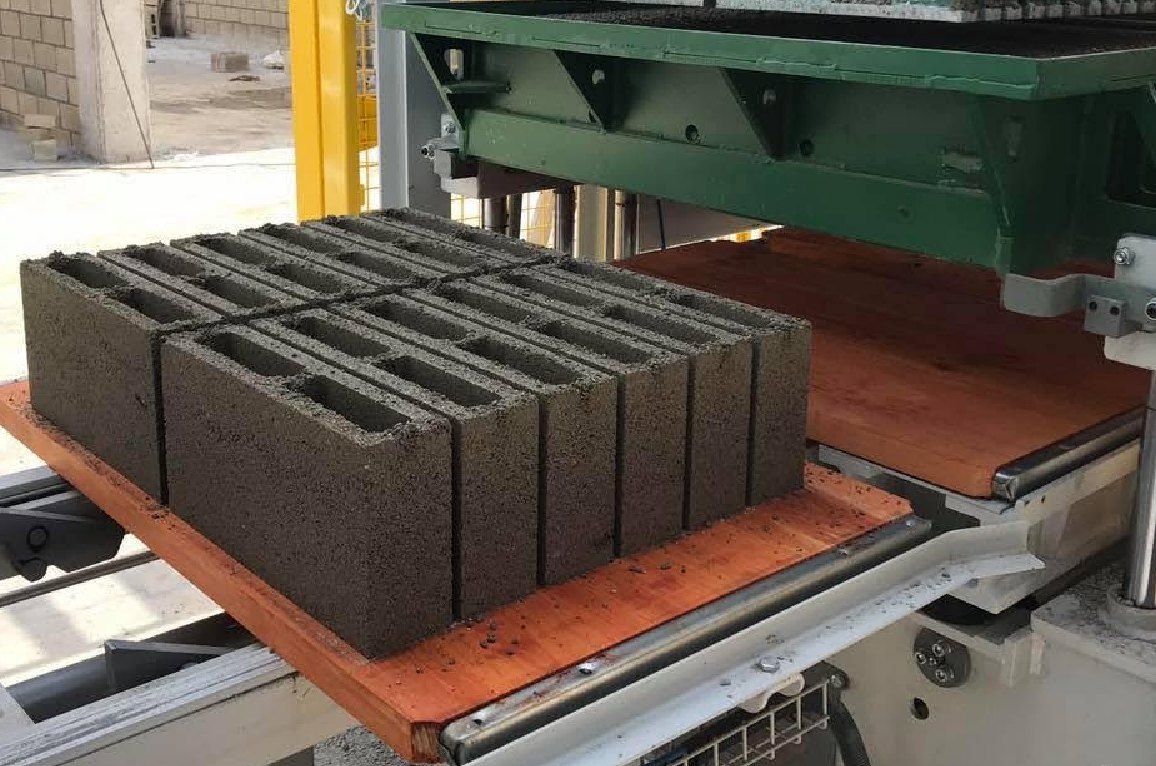
Primero: es el fondo del molde mientras se vibra. El molde no tiene fondo —por sus cavidades se ve el suelo—, y el fondo se lo pone la bandeja cuando el conjunto se cierra. Durante esos segundos, molde y bandeja tienen que comportarse como una sola pieza. Todo lo que ocurra ahí se paga en densidad.
Segundo: sostiene la pieza verde. Desde que sale de la prensa hasta que el concreto tiene resistencia para sostenerse solo pasan horas, y las pasa apilada en un rack, con el peso de las bandejas de arriba encima. Aquí ya no importa la vibración: importa que no flexe bajo carga y que no cambie de forma en un ambiente saturado de humedad.
Tercero: es una pieza de máquina. Entra y sale del elevador, se apila, se voltea, se limpia, vuelve a la línea. La agarra un mecanismo que espera encontrarla siempre con el mismo espesor, la misma escuadra y los mismos cantos.
Los catálogos hablan del primer trabajo. Los otros dos son los que deciden cuánto dura.
2. Las seis cosas que se le piden
- Rigidez y masa. La bandeja está dentro del camino que recorre la energía desde el vibrador hasta el grano. Un material que flexa o que amortigua se traga parte de esa energía antes de que llegue a la mezcla.
- Espesor uniforme y planitud. La altura de tu pieza es la distancia entre el pisón y aquello sobre lo que se forma. Si el espesor de la bandeja cambia, cambia la altura de la pieza sin que nadie haya tocado la máquina.
- Estabilidad frente a la humedad. Una bandeja vive en curado, que es el ambiente más húmedo de la planta. Lo que se hincha, se hincha ahí.
- Aguante del golpe. El desmoldeo, el volteo y el apilado son impactos repetidos, y los bordes son lo primero que los recibe.
- Peso. Cuenta dos veces: para la máquina, que la mueve miles de veces, y para la persona que a veces tiene que levantarla.
- La superficie. Tiene que soltar la pieza sin arrastrarla, y a la vez no resbalar sobre el transportador.
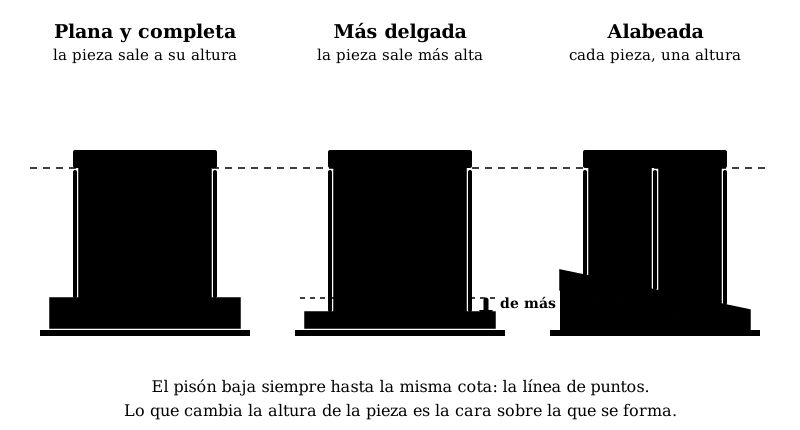
De las seis, las dos primeras son las que explican por qué una bandeja mala se disfraza de problema de dosificación: no dejan ningún rastro en la máquina. El ajuste sigue siendo el mismo, el molde está sano, la fórmula no cambió, y sin embargo la pieza sale distinta.
No existe el material que gane en las seis. Cada uno es una combinación distinta de concesiones, y por eso la pregunta correcta nunca es cuál es el mejor, sino cuál encaja con tu máquina, tu curado y tu forma de manipularlas.
3. Los materiales, uno por uno
Madera maciza. Es la bandeja clásica: tablas de madera dura ensambladas, casi siempre con marco o refuerzo perimetral, y es la que conozco de primera mano. Su virtud real es que combina rigidez con un peso manejable y, sobre todo, que es reparable: una tabla dañada se cambia y la bandeja sigue trabajando. Cuando la madera es la correcta y está bien seca, la vida útil sorprende: he trabajado con bandejas de madera que pasaron de siete años de servicio. En contra: es el material más sensible al agua. Se hincha, se alabea y se abre si el secado fue malo o si el canto quedó sin proteger; los bordes se astillan con el manejo; y su peso varía con la humedad que haya absorbido. Nada de eso es inevitable, pero exige criterio al comprar la madera y disciplina al almacenarla.
Contrachapado fenólico. Chapas cruzadas y encoladas con resina fenólica, muchas veces con película en la cara. Al cruzar las fibras gana estabilidad dimensional frente a la madera maciza y entrega una superficie más pareja, que es justo lo que pide la planitud. Su punto débil está en los cantos: si entra agua por ahí, delamina, y una vez que empieza no se detiene. Sellar los cantos deja de ser un detalle de acabado y pasa a ser mantenimiento.
Plástico. Polipropileno o polietileno de alta densidad, habitualmente con carga mineral o refuerzo para subir la rigidez. A favor tiene lo que a la madera le cuesta: no absorbe agua, no se astilla, se limpia fácil, mantiene su peso y su forma en el ambiente de curado y suele ser el más ligero. En contra tiene precisamente la propiedad que este artículo pone en el centro: el plástico es el material que más amortigua. Un módulo elástico bajo significa que parte de la energía que debía compactar la mezcla se gasta en flexionar la bandeja. Además fluye lentamente bajo carga sostenida —la deformación permanente aparece con el tiempo y el calor, no de golpe— y no perdona el curado a temperatura alta. Es el material que más obliga a reajustar la máquina al adoptarlo.
Acero. El extremo opuesto: rigidez y masa máximas, transmisión de la vibración sin pérdidas, planitud que se mantiene y una vida útil que se mide en décadas si no se corroe. Lo que se paga es todo lo demás. Pesa, y ese peso lo carga el elevador, el volteador y la persona que la maneje; cuesta varias veces más; se corroe en un ambiente que es agua y cemento a partes iguales; hace mucho más ruido; y si un golpe la deforma, no se recupera. También es la que más exige en desmoldante y limpieza, porque el concreto se adhiere al acero con más ganas que a la madera.
Compuestos y fibra. Es la familia que está entrando ahora: madera-plástico, fibra de vidrio con resina y variantes. La promesa es razonable —la estabilidad frente al agua del plástico con más rigidez que el plástico solo, y sin el peso del acero— y en algunos casos se cumple. Lo que todavía no existe es historial: son las que menos años acumulan en planta, la diferencia entre fabricantes es grande y no siempre son reparables. No es una razón para descartarlas; sí para pedir referencias verificables antes de comprometer un lote entero.
| Material | Rigidez | Con la humedad | Peso | Reparable |
|---|---|---|---|---|
| Madera maciza | Buena | Se hincha y alabea | Medio | Sí |
| Contrachapado fenólico | Buena | Estable, salvo por los cantos | Medio | Poco |
| Plástico | Baja, amortigua | Indiferente | Bajo | No |
| Acero | Muy alta | Se corroe | Alto | Con taller |
| Compuestos y fibra | Media a buena | Estable | Medio-bajo | Según el fabricante |
4. Antes de cambiar de material, separa el desgaste del accidente
Es el error de lectura más común, y no cuesta nada evitarlo.
Una bandeja se puede dar de baja por dos motivos que no tienen nada que ver entre sí. Se gastó —cumplió sus ciclos, la superficie se deterioró, la madera se abrió— o le pasó algo: se salió del elevador, se trabó en el volteador, se cayó de un rack. La primera es información sobre el material. La segunda es información sobre tu máquina, y no dice absolutamente nada sobre cuánto dura una bandeja.
Quien anota las dos en la misma casilla de «bandejas dañadas» termina con una cifra que no significa nada, y a partir de ella toma la peor decisión posible: cambiar de material para resolver un problema que estaba en el transporte. El material nuevo se dañará igual, en el mismo punto de la línea, y habrá costado más.
Así que la columna que hay que abrir en el registro no es cuántas se dañaron, sino por qué. Dos categorías bastan: gastada o accidentada. Con esa separación, dos cosas aparecen solas al cabo de unos meses: cuánto te dura de verdad una bandeja, y en qué punto de la línea se están rompiendo las que no llegaron a gastarse.
Y una advertencia que se deduce de lo anterior: un lote que todavía no alcanzó el mínimo de ciclos que garantiza el proveedor no es un lote evaluado. Antes de ese punto no hay conclusión posible sobre durabilidad, por mal que se vea el montón de las dadas de baja.
5. Lo que la bandeja escribe en la pieza
Como el molde, la bandeja deja su estado escrito en el producto. Los síntomas son legibles sin desmontar nada:
- Todas las piezas más bajas que hace meses, con la misma dosificación → llega menos energía al grano. Si los pernos y el asiento del molde están bien, mira las bandejas: alabeadas, astilladas o de un material que amortigua, se tragan lo que faltaba.
- Altura distinta según la bandeja que tocó → tienes espesores diferentes circulando. Es lo que ocurre cuando se mezclan lotes, o materiales, en la misma línea.
- Altura desigual dentro de una misma bandeja → esa bandeja está alabeada, o hay material endurecido pegado bajo el molde.
- Lechada escapando por el borde inferior, con rebaba → molde y bandeja no están asentando. Casi siempre es planitud perdida o suciedad en el contacto.
- Aristas inferiores desmoronadas → el borde de la pieza no tuvo un apoyo firme, sea por deterioro de la superficie o por juego entre molde y bandeja.
- Piezas que se pegan al retirar → la superficie perdió su acabado. En madera aparece cuando el poro se abre; en acero, cuando falta desmoldante.
6. El número que decide no es el precio: es el costo por ciclo
Comparar bandejas por precio unitario es comparar por lo único que no importa. Una bandeja no se compra: se amortiza a lo largo de miles de ciclos, y el número que permite comparar peras con manzanas es el precio dividido por los ciclos que efectivamente aguanta.
A ese número hay que sumarle dos costos que casi nunca se cuentan:
- Lo que cuesta un cambio de material, que no es solo el lote. Cambiar de material cambia el sistema que vibra, y con él los tiempos de vibrado y el ajuste de la máquina. Se paga una vez, pero se paga.
- Lo que cuesta convivir con una bandeja mala: piezas fuera de tolerancia, un rechazo que aparece meses después, paradas de línea. Esto es lo que hace que la bandeja barata sea el peor negocio de la planta.
De ahí salen las tres preguntas al proveedor, y ninguna es sobre el precio: cuántos ciclos garantiza; qué causas de daño quedan excluidas de esa garantía; y cuál es la tolerancia de espesor entre unidades del mismo lote. Esa última es la que más silencio produce, y es la que decide si tus piezas van a salir todas de la misma altura.
Una regla que se sigue de todo esto: no mezcles materiales ni espesores distintos en la misma línea. La máquina tiene un solo ajuste, y ese ajuste supone una bandeja. Dos poblaciones circulando a la vez producen una variabilidad que después se busca durante semanas en la arena.
7. Qué hacer esta semana
Tres cosas, y ninguna cuesta dinero:
- Mide el espesor de diez bandejas al azar en cuatro puntos cada una, y anótalo. Si entre ellas hay más diferencia de la que estás dispuesto a aceptar en la altura de tus piezas, ya encontraste una fuente de variabilidad que no estaba en la mezcla.
- Separa en dos montones las que están fuera de circulación: gastadas y accidentadas. El segundo montón es un plano de los puntos donde tu línea está maltratando el material.
- Cuenta cuántas bandejas alabeadas o astilladas siguen en uso a pesar de estarlo. Es la misma tarea que dejaba el artículo de moldes, y sigue siendo la que más rápido paga.
Y si al medir alturas descubres que tus piezas vienen bajando, antes de mover el cemento descarta la mezcla: valida tu combinación de agregados en el simulador de dosificación y quédate tranquilo con el material antes de salir a comprar bandejas nuevas.