Cómo escoger la vibroprensa para tu primera planta de bloques, sin pagar capacidad que no vas a usar
2026-10-16 · 17 min de lectura
En este artículo
Quien va a montar su primera planta llega casi siempre con dos o tres catálogos en la mano y una pregunta: ¿cuál me rinde más por lo que cuesta? Y casi siempre compara lo único que los catálogos ponen en grande: bloques por día.
Ese número no es mentira, pero tampoco es lo que vas a vender. Es un techo, medido con reglas que cambian de un fabricante a otro, con el producto que más le conviene a la máquina y con una planta ideal alrededor. Este artículo trata de cómo escoger con ese número delante: cómo llevar dos catálogos a la misma base, cómo bajar esa cifra escalón por escalón hasta la producción que puedes vender con un turno, cuánta máquina pide tu venta de hoy, qué no está en la ficha y cuánto cuesta la capacidad que compras y no usas.
El artículo general de maquinaria da la vista de conjunto: por qué la máquina se paga con lo que vendes, qué gama sirve para cada producto y cómo se dimensiona el resto de la planta. Aquí se baja al detalle de una sola decisión: cuál de las ofertas que tienes sobre el escritorio comprar.
1. El número grande es un techo, no una promesa
Un catálogo honesto te da la capacidad de la máquina en las mejores condiciones que su fabricante considera razonables. El problema es que cada uno elige cuáles son esas condiciones, y casi nunca las escribe junto al número. Detrás de «tantos bloques por día» puede haber cualquiera de estas decisiones:
- Cuántas horas tiene el día. Lo más común es un turno de 8 horas, pero hay fabricantes que declaran su capacidad para 10 horas de producción.
- Cuánto tiempo anda la máquina. Un fabricante europeo declara por escrito que calcula con la máquina disponible el 85 % del tiempo. Un fabricante brasileño da su cifra diaria como 8 horas con la máquina andando el 100 %, sin una sola parada: se comprueba multiplicando sus propios ciclos por minuto y piezas por bandeja.
- Qué pieza cuenta como «bloque». Una vibroprensa fija semiautomática brasileña de Vibrafort, de tres bloques de 14 o cuatro de 9 por ciclo, declara en su ficha de 3.000 a 4.000 bloques de 14 por día y de 4.000 a 5.000 de 9: su cifra más alta, 5.000, es de bloque de 9 cm, no del de 14 que tal vez vas a vender.
- Qué ciclo usa. Cuando el catálogo da un rango de ciclo, la cifra diaria puede salir del extremo rápido o del lento. En una de las fichas brasileñas que revisamos, el turno declarado sale de un ciclo de 19 segundos, más lento que el más lento de su propio rango (11 a 18); en otras, no se sabe.
Sumadas, esas decisiones no son detalles. Una cifra a 10 horas y al 100 % es un 47 % más grande que la misma máquina declarada a 8 horas y al 85 %, sin que la máquina haga un bloque más. Es una diferencia que puede decidir una compra.
Y la trampa no es solo de vendedores. Un trabajo de grado brasileño de 2025 compara dos vibroprensas fijas de bandeja que hacen bloque de 14: una automática de 7 bloques por ciclo cada 14 segundos, de unos 1,3 millones de reales, y una más sencilla de 10 bloques por ciclo, de unos 800.000. Concluye que la automática se paga en algo más de dos meses. Mirado de cerca, eso no es utilidad: es el tiempo en que lo vendido, menos la materia prima, suma lo que costó la máquina. Para llegar ahí, cuenta como vendida toda la capacidad, las 160 horas del mes, y deja fuera —lo dice el propio texto— la energía, la mano de obra y los impuestos, que reconoce como la mayor parte del costo. Ni siquiera esa cuenta cierra: con un precio de 3,50 reales y una materia prima de 1,52 por bloque quedan 1,98, no los 2,23 de su tabla, y con 1,98 el plazo pasa de 2,08 a unos 2,34 meses. Y en el mismo trabajo, la producción diaria de la automática se calcula con 90 % de rendimiento, y la mensual sin él. Si un trabajo académico mezcla dos bases, el folleto que tienes enfrente también puede hacerlo.
2. Lleva todo a la misma base: ciclos por hora y piezas por bandeja
La salida es no comparar nunca la cifra diaria. Compara los dos datos que la máquina sí tiene y que no dependen de cómo se cuente el día:
Ciclos por hora (3.600 dividido por los segundos del ciclo) × piezas por bandeja, producto por producto
Si el catálogo no da el ciclo, sácalo tú. Divide la cifra diaria por las piezas por bandeja y tendrás los ciclos del día; divide los segundos del día (horas × 3.600) entre esos ciclos y tendrás el ciclo, en segundos, que el fabricante supuso. Si te sale un ciclo más rápido que el que la misma ficha declara, el número diario ya viene inflado o viene de otra pieza; si te sale uno más lento, puede que ya traiga algún descuento. Cualquiera de las dos cosas es una pregunta para el vendedor.
Hazlo para cada producto que vas a vender, no para «el bloque» genérico:
- En una misma máquina automática media, la bandeja lleva cinco bloques de 9 cm, tres de 14 o dos de 19, y ocho adoquines de 10 × 20. El adoquín, además, suele tener otro ciclo, y si lleva capa de acabado, más largo: en un catálogo europeo, la capa le quita un 14 % a los metros cuadrados por turno.
- Pasa todo a la unidad en que vende tu cliente. El adoquín de 10 × 20 se vende por metro cuadrado: son 50 piezas por m². El bloque de 39 × 19 con su junta ocupa 40 × 20 cm de muro: 12,5 bloques por m². Una ferretería te pide bloques; una constructora te pide metros de muro y te pregunta cuántos días tardas.
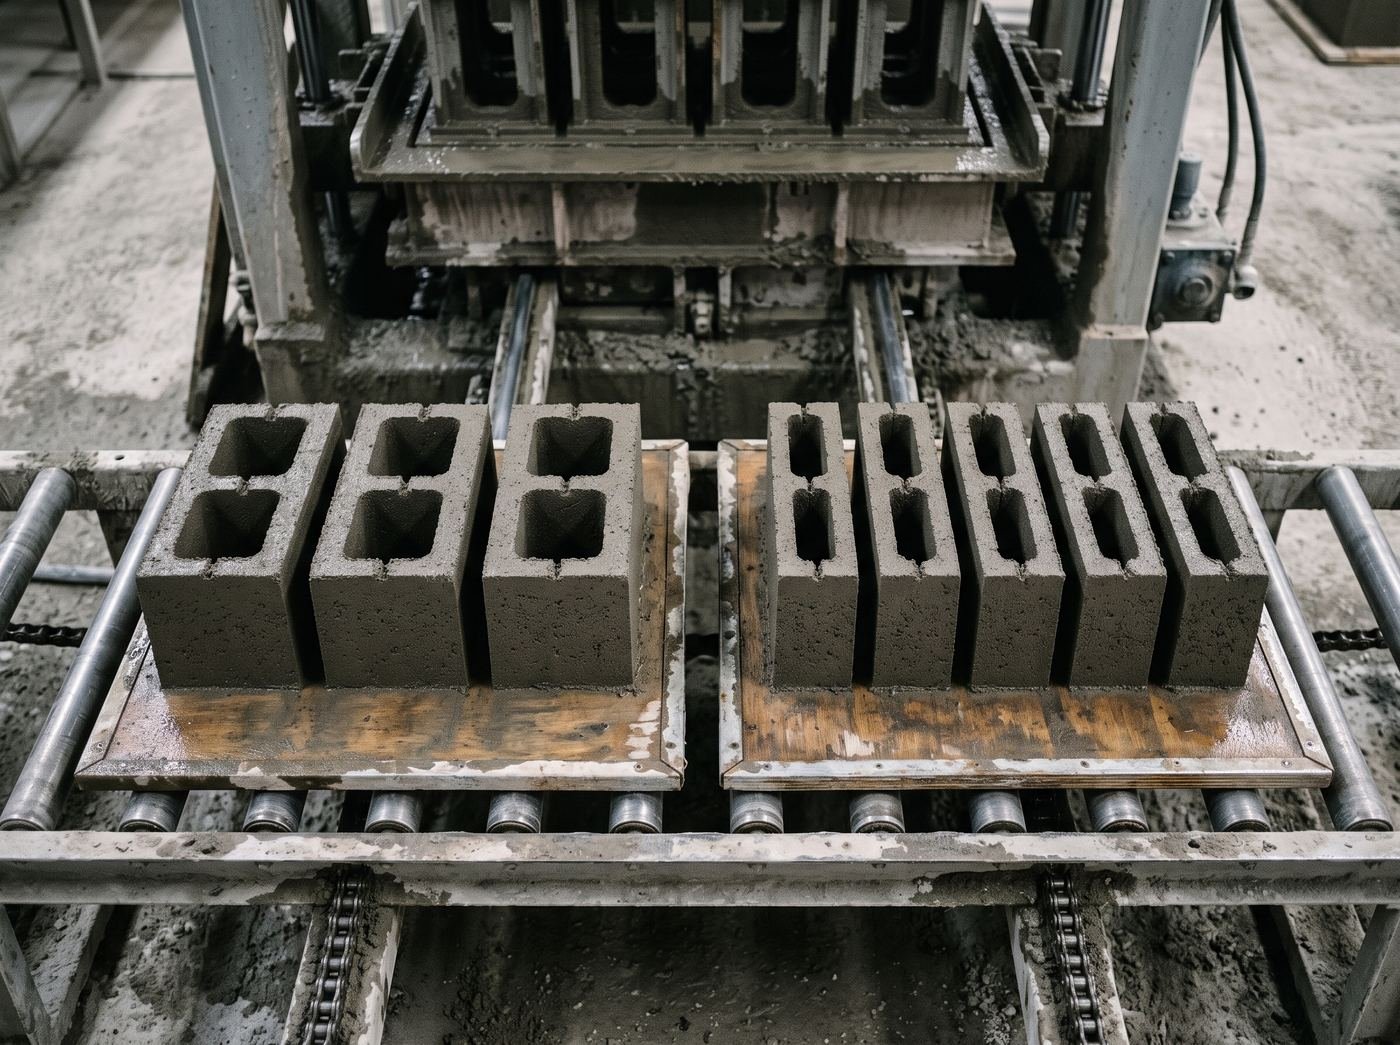
Con esa tabla —ciclos por hora y piezas por bandeja de cada producto— ya tienes dos máquinas comparables. El paso siguiente es aplicarles a las dos el mismo descuento, y ese descuento lo pones tú, no el catálogo.
3. La escalera de descuentos: del catálogo a lo que vendes
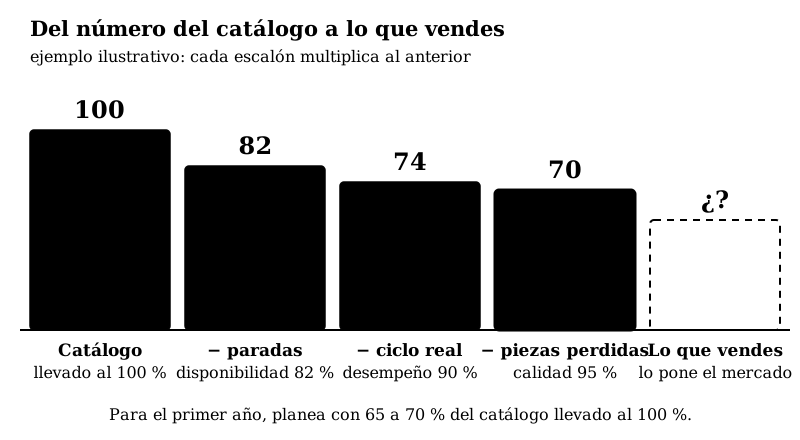
La industria mide la distancia entre lo que una máquina podría hacer y lo que hace con un indicador que se llama eficiencia global del equipo (OEE, por sus siglas en inglés). Es el producto de tres escalones, y conviene conocerlos uno por uno porque cada uno se pierde por causas distintas y se recupera con remedios distintos:
- Disponibilidad: el tiempo que la máquina de verdad anda. Se pierde en el arranque y el lavado del turno, en los cambios de molde, en las averías, y sobre todo en las esperas: mezcla que no llega, bandejas que se acabaron, montacargas ocupado, cemento que no entró a tiempo.
- Desempeño: el ciclo real frente al nominal. Se pierde en microparadas y en ciclos más lentos que el del catálogo: el operador que alarga la vibración para que el bloque salga bien, el cajón que no alimenta parejo.
- Calidad: las piezas que se venden frente a las que se moldean. Se pierde en bloques quebrados al desmoldar o al paletizar, en piezas fuera de medida y en piezas de segunda.
El referente de la industria en general, propuesto por el creador del mantenimiento productivo total en los años ochenta, es 90 % de disponibilidad, 95 % de desempeño y 99 % o más de calidad: un 85 % en total, y se considera «clase mundial». Fíjate en lo que dice esa cifra: una planta de clase mundial pierde 15 de cada 100 piezas que la máquina haría andando sin parar.
¿Y una bloquera de verdad? El único caso medido con método que encontramos es un trabajo de la Universidad Federal de Uberlândia sobre una línea semiautomática en Brasil. La planta se puso una meta de 89 × 95 × 99, un 83,7 %. Arrancó en 62 % y promedió 70 % el primer año. En el camino, el desempeño subió de 85 a 92 % y la calidad de 95 a 99 %. Tardó tres años en pasar de 86 %, y al año siguiente cayó a 81 % por insumos que llegaban tarde, rotación de personal y falta de espacio en el patio.
De ahí sale la regla para tu cuenta: planea el primer año con 65 a 70 % sobre la cifra de catálogo llevada al 100 %. Si el catálogo ya viene al 85 %, primero devuélvelo al 100 % y después descuenta, para no descontar dos veces ni quedarte corto.
Y hay un cuarto escalón que ningún indicador de máquina mide: lo que el mercado compra. Una planta que produce 70 y vende 50 no tiene un problema de eficiencia; tiene 20 de inventario en el patio, cemento inmovilizado y bandejas ocupadas. La escalera termina en la venta, no en la máquina.
4. Lo que el catálogo no dice
La ficha describe la máquina. Lo que la máquina le pide a tu planta para llegar a su número casi nunca está escrito. Estas son las preguntas que hay que hacerle a cada renglón que falta:
| Lo que falta | Por qué importa | Cómo averiguarlo |
|---|---|---|
| Tiempo de cambio de molde | Un fabricante anuncia 15 minutos; en la planta de Uberlândia se medían 45 y se bajaron a 28 con método. Una planta que arranca con cuatro productos cambia de molde varias veces por semana | Pide verlo hacer en una planta que ya tenga la máquina, con reloj |
| Mezcladora | La prensa no anda sin mezcla. Un fabricante calcula 36 toneladas de mezcla al día para 3.000 bloques de 14. Si la mezcladora no está en la oferta, la capacidad de la oferta es teórica | Exige en la oferta el volumen útil, el tiempo de mezcla y la bachada por ciclo |
| Bandejas | El bloque pasa la noche en su bandeja. Hacen falta bandejas para un día completo de producción, y su tamaño lo fija la máquina | Pide el tamaño, el espesor y el material que la máquina acepta, y cuántas incluye la oferta |
| Curado y patio | El catálogo cuenta bloques moldeados, no bloques curados. Si no hay techo para un día de producción, la prensa se detiene | Haz la cuenta de techo y patio antes de firmar |
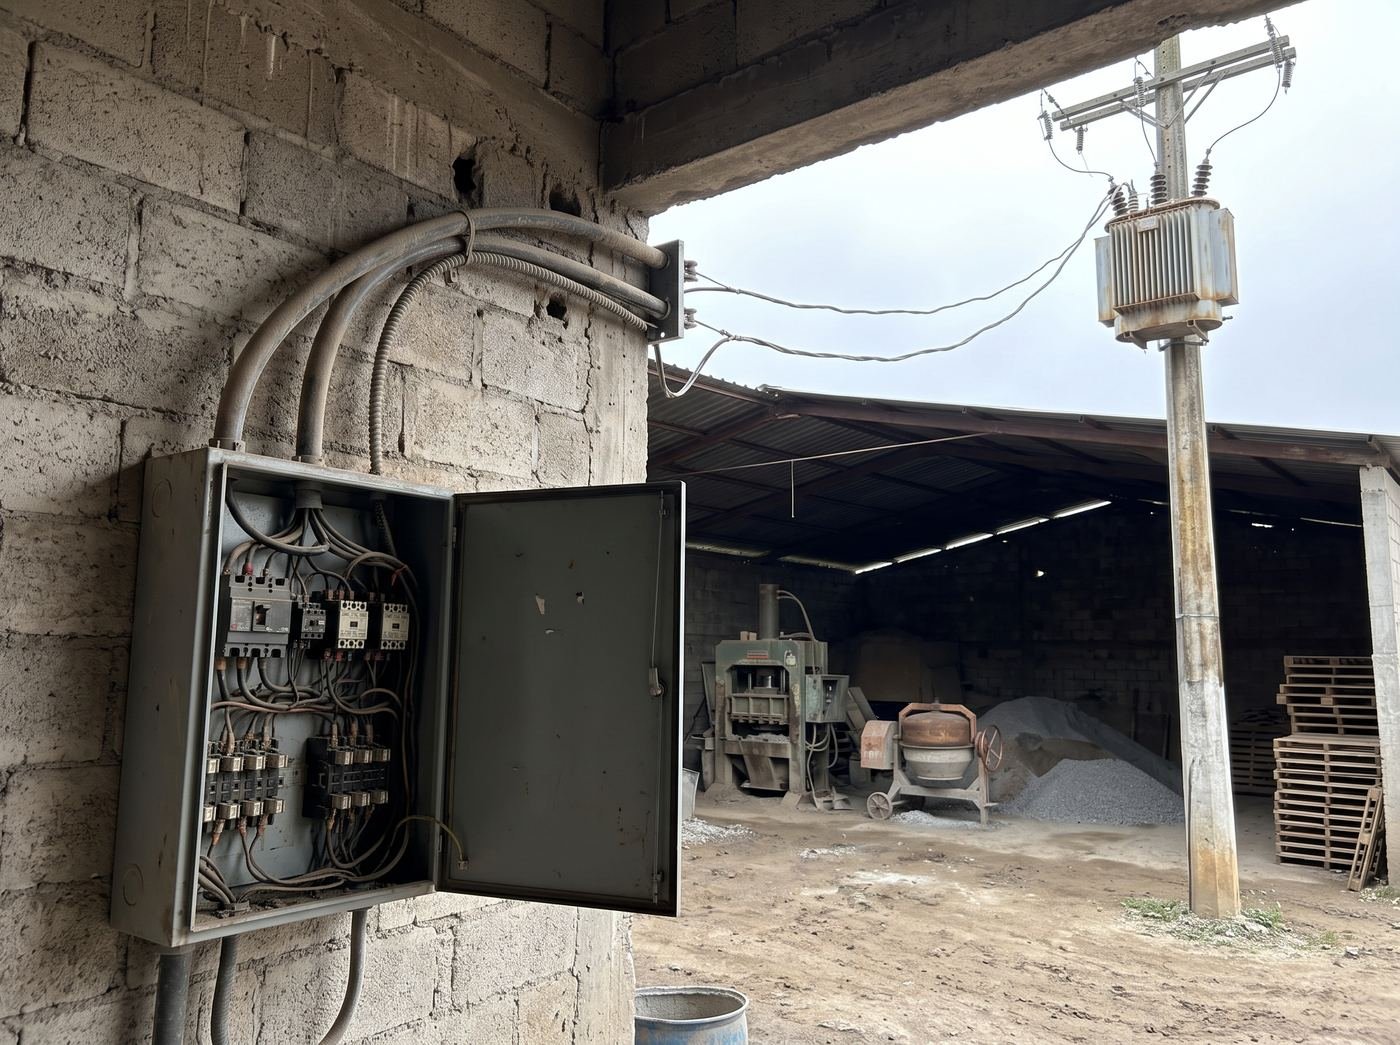
| Potencia y red eléctrica | La potencia de la ficha es la de la máquina sola, sin mezcladora, bandas ni compresor | Suma todo y llévalo a tu operador de red |
| Frecuencia y voltaje | Un motor hecho para 50 Hz en una red de 60 Hz cambia de velocidad, y en un vibrador eso cambia la vibración | Exige por escrito la frecuencia y el voltaje de cada motor |
Tres de esas filas tienen su propio artículo: la mezcladora se elige con la prensa, las bandejas se comparan por costo por ciclo y el curado decide cuánto techo necesitas. Las dos eléctricas merecen unas líneas más aquí, porque son las que más sorprenden a quien monta su primera planta.
La potencia. Las fichas dan caballos de la máquina: del orden de 4 a 7,5 en una semiautomática o una manual hidráulica y de unos 34 en una automática media, que son unos 25 kW. Pero tu acometida tiene que alimentar todo lo que arranca a la vez —máquina, mezcladora, bandas, compresor— y además soportar el arranque: un motor de inducción que arranca directo toma de seis a ocho veces su corriente normal durante unos instantes. Por eso el transformador no se dimensiona sumando los caballos de las fichas, y por eso conviene preguntar si los motores grandes traen arrancador suave o variador. Antes de cotizar la máquina, cotiza la acometida: en algunos terrenos la red trifásica puede salir más cara que la diferencia entre dos máquinas.
La frecuencia. Colombia, Brasil, México, Perú y buena parte del continente trabajan a 60 Hz; Europa, China, Argentina, Chile, Uruguay, Paraguay y Bolivia trabajan a 50. Un motor gira en proporción a la frecuencia, así que el de 50 conectado a 60 gira un 20 % más rápido. En la bomba hidráulica eso cambia caudales y presiones; en un vibrador de masas excéntricas cambia todavía más, porque la fuerza crece con el cuadrado de la velocidad. Un catálogo de vibradores eléctricos lo muestra sin rodeos: el mismo modelo empuja 99 libras a 50 Hz y 143 a 60 Hz, un 44 % más. Otros fabricantes de vibradores ajustan las masas para cada frecuencia y entregan la misma fuerza en las dos. La conclusión es la misma: la máquina se pide hecha para la frecuencia de tu red, no adaptada en la obra. La amplitud y la frecuencia de vibración son lo que compacta tu bloque, como explica el artículo de cómo funciona una vibroprensa, y el del molde cuenta por qué esa energía no llega igual a todas las cavidades.
5. La cuenta al revés: cuánta máquina pide tu venta
Con la base común y la escalera, la máquina se dimensiona desde la venta y no desde el catálogo. Pongamos un caso hipotético de una planta que arranca con tres productos y estas ventas que ya puede demostrar con pedidos y clientes:
- 30.000 bloques de 14 cm al mes,
- 20.000 bloques de 9 cm,
- 500 m² de adoquín de 10 × 20, que son 25.000 piezas.
Supongamos que evalúa una máquina que por bandeja hace 3 bloques de 14, 5 de 9 u 8 adoquines, con 150 ciclos por hora en bloque y 210 en adoquín. Su catálogo dice hasta 6.000 bloques por día, que son de bloque de 9 cm (de 14 serían 3.600). Multiplicado por 22 días, 132.000 al mes: parece que le sobra más del 40 %.
La cuenta por producto dice otra cosa:
| Producto | Piezas al mes | Ciclos (piezas ÷ piezas por bandeja) | Ciclos por hora | Horas al 100 % |
|---|---|---|---|---|
| Bloque de 14 | 30.000 | 10.000 | 150 | 66,7 |
| Bloque de 9 | 20.000 | 4.000 | 150 | 26,7 |
| Adoquín 10 × 20 | 25.000 | 3.125 | 210 | 14,9 |
| Total | 75.000 | 108,2 |
Esas 108 horas son de máquina perfecta. Con 70 % de eficiencia se vuelven 155 horas. Súmale los cambios de molde, que dependen de tu mezcla de productos y no de la máquina: con unos nueve cambios al mes de media hora, otras 4,5 horas. Total, unas 159 horas de las 176 que tiene un turno de 22 días. La máquina que «sobraba» ocupa el 90 % del turno. Y si el primer año te sale en 65 % y no en 70, ocupa el 97 %: quedas al ras, sin margen para una avería larga ni para un pedido grande.
Eso no quiere decir que la máquina sea mala para esa planta. Quiere decir que es la justa para la venta de hoy con un turno, y que el crecimiento lo cubre el segundo turno, no una máquina más grande. Esa es la decisión correcta para quien arranca, siempre que el resto de la planta quede preparado para ese segundo turno: un juego de bandejas al que se le puedan sumar más, techo de curado con espacio para crecer, una acometida que lo aguante.
6. Lo que cuesta la capacidad que no usas
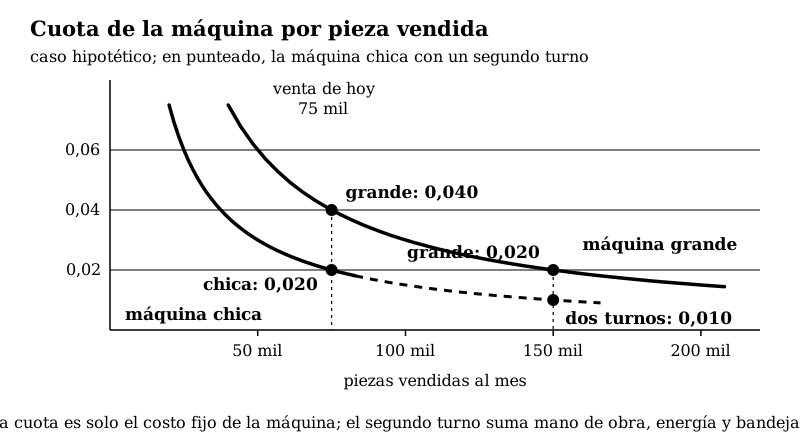
Sigamos con el mismo caso hipotético. El vendedor ofrece también una máquina con 2,5 veces la capacidad de la anterior, a la que «le cabe todo el crecimiento». Supongamos que su cuota mensual —crédito, leasing o el capital que dejas de tener en otra cosa— es el doble: 3.000 al mes en tu moneda, contra 1.500 de la chica. El supuesto es generoso con la grande, porque le cobra menos por cada bloque de capacidad.
Con la misma venta de 75.000 piezas:
- La chica ocupa el 90 % del turno y carga 0,020 de cuota por pieza.
- La grande termina el mes de trabajo en unas 66 horas: el 38 % del turno. El otro 62 % está parada, pagando cuota. Carga 0,040 por pieza, el doble.
- La grande solo iguala a la chica cuando la venta llega a 150.000 piezas al mes, el doble de lo que la planta puede demostrar hoy.
- Para esa misma venta, la chica con un segundo turno carga 0,010 por pieza. El segundo turno cuesta mano de obra, energía y más bandejas, y hay que sumarlos. Pero se pagan cuando ya existe la venta que los justifica, no antes.
La cuota no es lo único que la capacidad ociosa encarece. Una máquina grande pide más acometida, bandejas más grandes y caras, más mezcladora y más capital de trabajo desde el primer día. Y el capital de trabajo —cemento, agregado, nómina de los primeros meses mientras los clientes pagan— es justamente lo que se queda corto cuando el arranque se demora. Comprar la máquina del crecimiento antes que el crecimiento es pagar el futuro con el dinero que hacía falta para llegar a él.
¿Cuándo sí conviene la grande? Cuando la venta demostrable ya llena más de un turno de la chica, cuando el segundo turno no es viable en tu zona —por seguridad, transporte del personal o restricciones de ruido—, o cuando el producto que vendes exige lo que solo la grande hace bien. Son razones que se escriben y se comprueban; «por si acaso» no es una de ellas.
7. Las preguntas para el vendedor
Un buen vendedor contesta todas sin incomodarse, y por escrito. Si alguna lo incomoda, ya tienes información:
- ¿Con cuántas horas y con qué disponibilidad está calculada la cifra diaria? ¿8 horas, 10? ¿Al 100 %, al 85 %?
- ¿Cuál es el ciclo para cada producto que voy a hacer, y con qué altura de pieza? ¿El adoquín lleva capa? ¿Cuánto alarga el ciclo?
- ¿Cuántas piezas por bandeja, de cada producto, con qué tamaño de bandeja?
- ¿Cuánto tarda un cambio de molde, con qué herramientas y cuántas personas?
- ¿Qué mezcladora hace falta para ese ciclo: volumen útil y tiempo de mezcla? ¿Está en la oferta?
- ¿Cuál es la potencia de todo lo que viene en la oferta, cómo arrancan los motores grandes, y para qué voltaje y frecuencia están hechos?
- ¿Dónde puedo ver una máquina igual trabajando, con una mezcla parecida a la mía, y hablar con su dueño sin usted delante?
- ¿La puesta en marcha incluye una producción de prueba con mi mezcla a un rendimiento pactado? ¿Qué pasa si no se alcanza?
- ¿Cuánto cuesta y cuánto tarda un molde de reposición, y cuántos ciclos dura uno en condiciones normales?
- ¿Quién viene cuando se pare, desde dónde y en cuántos días?
La séptima es la que más vale. Una planta que lleva un año con esa máquina te dice en una tarde su ciclo real, su cambio de molde y su eficiencia, y nada de eso lo tiene que defender.
8. Dos ofertas en una sola hoja
Con las respuestas, la comparación cabe en una hoja. Llénala con tus productos y tu venta, no con los del catálogo, y deja vacía la celda que el vendedor no supo contestar: esa celda vacía es parte de la comparación.
| Renglón | Oferta A | Oferta B |
|---|---|---|
| Ciclo y piezas por bandeja, por cada producto tuyo | ||
| Base de la cifra diaria (horas y disponibilidad) | ||
| Horas al mes que ocupa tu venta de hoy, al 70 % y con cambios de molde | ||
| Porcentaje de un turno que ocupa esa venta | ||
| Venta máxima con un turno y con dos turnos | ||
| Qué incluye: molde, mezcladora, bandejas, banda, tablero eléctrico | ||
| Lo que hay que comprar aparte para que funcione | ||
| Potencia total y forma de arranque; voltaje y frecuencia de los motores | ||
| Tiempo de cambio de molde, y precio y plazo del molde de reposición | ||
| Puesta en marcha, producción de prueba y capacitación por escrito | ||
| Precio puesto en tu planta, con transporte, impuestos y montaje | ||
| Cuota mensual en la moneda en que vendes | ||
| Cuota por pieza vendida, con la venta de hoy |
Las dos últimas filas son las que deciden, y salen de todas las anteriores. Gana la oferta con menor cuota por pieza vendida hoy que además deje preparado el segundo turno, no la que tiene el número más grande en la portada del catálogo. Si las dos quedan parecidas, desempatan la posventa y la visita a una máquina igual trabajando.
9. Qué hacer esta semana
- Pasa los catálogos que tengas a ciclos por hora y piezas por bandeja, producto por producto, y comprueba con su propia cifra diaria qué horas y qué disponibilidad supuso cada fabricante. Anota las preguntas que te salgan.
- Escribe tu venta de hoy por producto, solo la que puedes demostrar con pedidos o clientes, y haz la tabla de la sección 5 con cada máquina: horas al 100 %, divididas por 0,70, más los cambios de molde. Mira qué parte de un turno ocupa cada una.
- Pide a tu operador de red qué potencia y qué frecuencia tiene disponibles en tu terreno, y cuánto cuesta ampliar la acometida. Ese dato puede descartar una oferta antes de que gastes una tarde comparándola.
Un catálogo es un buen punto de partida cuando se lee como lo que es: la descripción de una máquina en su mejor día. La máquina que te conviene no es la del número más grande, sino la que sale de tu cuenta: tus productos, tu venta y un turno, en una sola hoja.