Curado de bloques y adoquines: la mitad de tu resistencia se decide después de que la pieza salió de la máquina
2026-09-08 · 10 min de lectura
Hay una frase que se oye en casi todas las plantas y que está exactamente al revés: «hay que dejar que el bloque se seque».
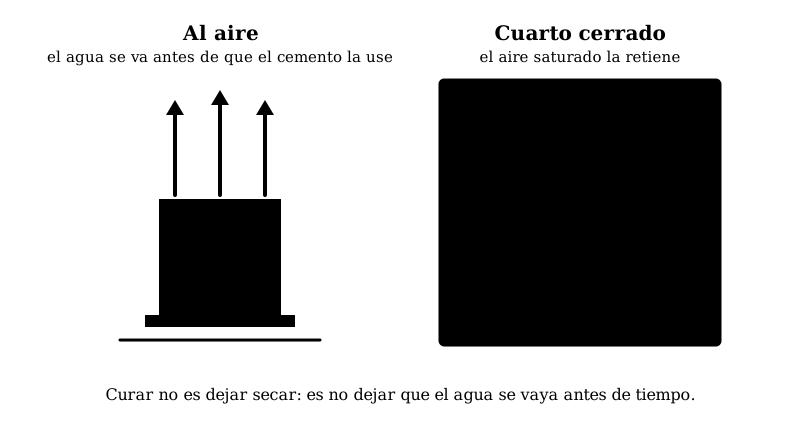
Curar es lo contrario de secar. El cemento no endurece porque pierda agua: endurece porque reacciona con ella. Cada gota que se evapora antes de que la reacción la use es resistencia que ya no vas a tener, y que no se recupera después por mucho tiempo que pase la pieza en el patio.
En una planta de vibroprensados esto importa más que en cualquier otra aplicación del concreto, y por una razón que ya conoce quien haya leído el artículo del agua: tu mezcla parte con la despensa casi vacía. Un concreto plástico lleva agua de sobra para la reacción; un concreto seco trabaja con una humedad del 4 % al 9 %, que es apenas lo que el cemento necesita. No hay excedente que perder.
1. Las tres cosas que gobiernan el curado
La humedad, que es la que manda. Mientras haya agua disponible, la hidratación avanza. Cuando la pieza se seca, la reacción no se pausa esperando mejores tiempos: se detiene, y lo que no se hidrató no se hidrata luego.
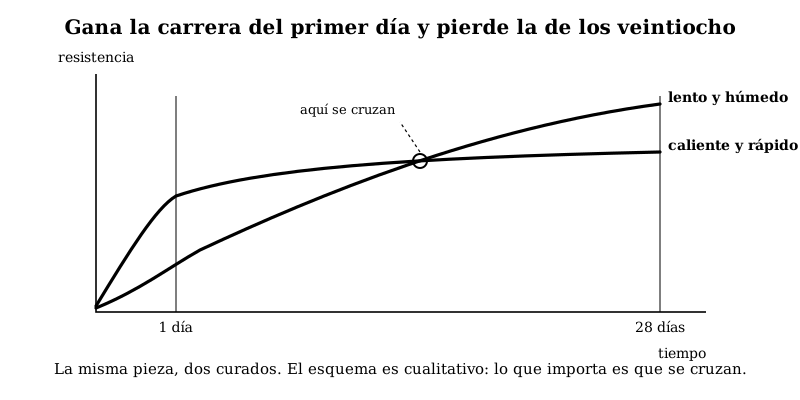
La temperatura, que acelera y también castiga. Más calor, reacción más rápida y resistencia más alta a edades tempranas. Pero pasado cierto punto ocurre algo que sorprende a mucha gente: una pieza curada demasiado caliente y demasiado rápido termina con menos resistencia final que la misma pieza curada despacio. Gana la carrera del primer día y pierde la de los veintiocho.
El tiempo, y sobre todo cuál. No todas las horas valen igual: las primeras mandan sobre todas las demás.
2. Las primeras horas son casi todo
Piensa en el momento exacto en que la pieza sale del molde. Acaba de perder las paredes que la contenían, tiene toda su superficie expuesta al aire, no tiene prácticamente nada de resistencia y es cuando más rápido pierde agua en toda su vida.
Ese es el momento crítico, y es también el que peor se atiende, porque coincide con el punto de la planta donde todo el mundo está pendiente de la máquina y nadie del producto. Una corriente de aire cruzando el patio o media hora de sol directo sobre las bandejas recién salidas hacen más daño que un error de dosificación, y no dejan ninguna huella que después permita reconstruir qué pasó.
Si de todo este artículo solo vas a aplicar una cosa, que sea esta: protege las primeras horas.
3. Los métodos, y cuánto pide cada uno
Al aire libre, en el patio. Es lo más común y lo que menos se piensa. Puede funcionar en un clima favorable y sin viento, y es un desastre en clima seco, ventoso o con sol directo. Su problema real no es que sea malo: es que no es un método, es la ausencia de uno, y por eso su resultado cambia con el día.
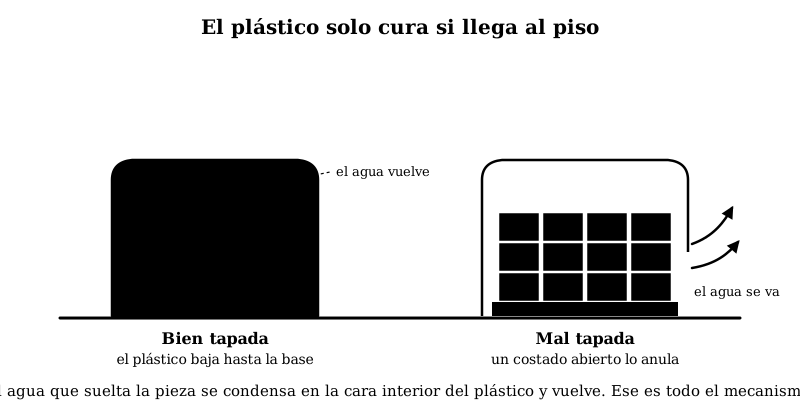
Plástico sobre la estiba. Es lo que hace la mayoría de las plantas que no tienen cuarto de curado, y con razón: tapar o envolver con plástico la estiba de bloques recién armada crea un microclima alrededor de las piezas y corta la evaporación. El agua que la pieza suelta se queda dentro, se condensa en la cara interior del plástico y vuelve, en vez de irse al aire. No pide instalación ni equipo, y es lo primero que hay que probar. Lo que decide si funciona es el detalle de siempre: que el plástico baje hasta la base de la estiba y no quede medio abierto por un costado, porque una estiba mal tapada cura como si no lo estuviera.
Cuarto de curado cerrado, sin aporte. Un recinto que simplemente se cierra: la humedad la ponen el ambiente y la propia pieza. Conviene decir qué significa «se cierra», porque casi nunca hay una puerta propiamente dicha: el vano por donde entran las estibas es grande, y lo que se usa para taparlo son esteras o plásticos enrollables. Ese es el mecanismo de cierre, y de lo bien que selle depende todo lo demás. Es el método de las dos plantas donde trabajo, y funciona —de esto sí hablo por experiencia— manteniendo la humedad relativa por encima del 93 % sin agregar vapor ni agua. Volveré sobre esto en la sección 4, porque tiene una condición que no se puede pasar por alto.
Cuarto con humidificación. El mismo recinto, con equipo que añade humedad cuando el ambiente no la da. Es lo que hay que instalar donde el aire es seco, y donde intentar el método anterior sale mal.
Curado con vapor a baja presión. Es curado acelerado: sirve para rotar bandejas y moldes más rápido, no para hacer mejor pieza. Tiene reglas que no son negociables —un periodo de espera antes de empezar a calentar, una subida gradual de temperatura, una meseta y una bajada igual de gradual— y saltárselas produce fisuras y pérdida de resistencia final. Se justifica por logística, cuando el cuello de botella es el patio y no la máquina.
Autoclave, o vapor a alta presión. Otro mundo, con otra química y otro producto. No es una versión mejor de lo anterior ni algo a lo que se escale desde una planta de bloques convencional.
4. El método no lo decide el manual: lo decide tu clima
Aquí está lo que más confusión causa, y por qué dos fabricantes serios pueden hacer cosas opuestas y ambos tener razón.
Casi toda la literatura sobre curado está escrita pensando en climas templados o secos, donde el aire le roba agua a la pieza y hay que reponerla activamente. En un clima cálido y húmedo, la situación es distinta: al cerrar el cuarto, el propio ambiente y el agua que las piezas ceden bastan para saturarlo. Por eso, en las dos plantas que conozco de cerca, un cuarto de curado cerrado se sostiene por encima del 93 % de humedad relativa sin vapor y sin riego. Añadir equipo ahí no mejora nada: gasta.
La conclusión no es que el curado sea gratis. Es más incómoda y más útil: no copies el procedimiento de curado de un manual escrito en otro clima, ni de una planta de otra región, sin comprobarlo en el tuyo. Lo que en la costa es un cuarto cerrado y un cierre que selle bien, en un altiplano seco es un cuarto que necesita humidificación, y el mismo procedimiento aplicado en los dos sitios da dos productos distintos.
Y comprobarlo es barato, que es lo mejor del asunto. Sigue en la sección 7.
5. Los errores que se pagan
- Confundir secar con curar. Es el origen de casi todos los demás.
- Sacar la pieza antes de tiempo porque hay que despachar. El costo no aparece en la planta: aparece en la obra del cliente, días después, o incluso antes, durante el trasiego.
- Curar al sol. La cara expuesta pierde agua mucho más rápido que el interior, y esa diferencia deja fisuras finas en la superficie.
- Apilar sin dejar pasar el aire. Una estiba demasiado apretada hace que unas piezas curen en condiciones y otras no, dentro del mismo lote y con el mismo registro.
- Mojar con manguera a presión piezas verdes. Erosiona la cara, mancha y no cura: aporta agua por fuera, justo donde ya no hace falta.
- Un cuarto que cierra mal. Una estera mal corrida, o un plástico enrollable que no llega al piso, convierten el mejor método en el peor, y no lo delata nada salvo un higrómetro.
6. Las dos quejas del cliente que empiezan en el cuarto de curado
Ninguna de las dos es un problema de resistencia, y las dos devuelven producto.
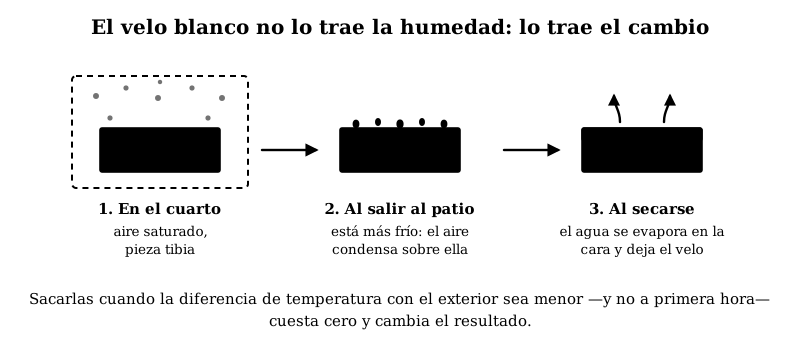
El velo blanco. La eflorescencia es el reclamo más frecuente que recibe un fabricante de adoquines y de bloque a la vista, y no es suciedad ni un defecto estructural: es material que venía dentro de la pieza y salió a la cara. Para llegar ahí necesita exactamente dos cosas: agua que se mueva hacia la superficie, y que se evapore justo en ella. Por eso el curado entra en la historia. Lo que más la favorece no es la humedad en sí, sino los cambios: sacar piezas de un cuarto saturado a un patio frío hace que el aire condense sobre ellas, y esa película de agua que después se seca en la cara es el mecanismo completo. Sacar las piezas cuando la diferencia de temperatura con el exterior es menor —y no a primera hora— cuesta cero y cambia el resultado.
Conviene decir lo que no es: el curado no es su única causa. También la traen los materiales y un almacenamiento donde las piezas se mojan y se secan una y otra vez. Pero es el punto donde el fabricante tiene control sin gastar.
El tono desigual. En producto pigmentado, dos piezas del mismo lote pueden salir con tonos distintos, y el cliente lo ve al instalarlas juntas, no antes. Una parte de esa diferencia se cocina en el cuarto: el color final depende de cómo se secó la pieza, así que las que estuvieron en la zona más ventilada o más caliente del cuarto salen de un tono y las del fondo de otro. Y hay una trampa de percepción encima: una pieza más húmeda se ve más oscura, de modo que un lote que parece disparejo al salir puede uniformarse solo, y otro que parece perfecto puede abrirse después.
De ahí una regla práctica que evita discusiones: el tono no se juzga con la pieza recién sacada del cuarto, y las piezas de una misma obra conviene que salgan de la misma zona y del mismo ciclo.
7. Qué medir, y por qué es tan barato
El curado es, de todas las etapas de una planta, la que más se decide a ojo y la que más fácil sería medir. Hace falta un termohigrómetro —el instrumento más barato que vas a comprar este año— dentro del cuarto, y anotar dos números al abrir y al cerrar: humedad relativa y temperatura.
Con eso aparecen cosas que hoy nadie ve: si el cuarto se sostiene toda la noche o se desploma al amanecer, si el cierre que parecía bien ajustado lo está, si los días de viento se notan adentro, si la esquina del fondo se comporta como el resto. Y sobre todo, permite atar la resistencia de un lote a las condiciones en que se curó, que es el registro que después explica por qué dos semanas iguales dieron resultados distintos. Es exactamente el tipo de dato que el artículo sobre datos e inteligencia artificial en planta llama una atadura: sin ella, el ensayo de resistencia es un número suelto.
8. Cuándo se puede despachar
La respuesta corta es que no la decide el calendario: la decide el ensayo. Las tolerancias y resistencias que le importan a tu cliente y a la norma —la NTC 4026 en Colombia, la ASTM C90 en buena parte de la región, o la equivalente en tu país— se comprueban sobre la pieza, no sobre el procedimiento.
Lo que sí conviene tener claro es que una pieza que sale antes de tiempo no solo llega floja: llega inestable. Sigue perdiendo agua después de despachada, y con ella se va parte de la resistencia que el ensayo de 28 días iba a mostrar. El apuro de un despacho se paga con un producto que se comportó distinto en obra que en el laboratorio.
9. Qué hacer esta semana
- Pon un termohigrómetro en el cuarto de curado y anota humedad y temperatura al abrir y al cerrar, con la fecha. Dos números por día.
- Revisa el cierre. La estera o el plástico enrollable del vano, las juntas, las ventanas, el hueco de arriba que nadie mira. Es la reparación más rentable de la planta si aparece algo.
- Mira dónde pasan las piezas su primera hora. Si ese sitio recibe sol o corriente de aire, ya tienes la primera cosa que mover, y no cuesta nada moverla.
Y si al medir descubres que tu resistencia se mueve más de lo que te gustaría, recuerda que el curado es solo el último tramo: valida antes tu combinación de agregados en el simulador de dosificación para saber si el problema entró con el material o se fue por el cierre del cuarto.