Maquinaria para una planta de bloques: cómo elegirla para empezar o para crecer, empezando por la cuenta
2026-09-27 · 15 min de lectura
En este artículo
La pregunta con que casi todos llegan es «¿qué máquina me recomiendas?». Es la pregunta equivocada para empezar, y no porque la máquina no importe, sino porque hay tres preguntas que la deciden antes: cuántos bloques vas a vender, a qué precio, y cuánto puede pagar ese negocio cada mes por el equipo que los hace. Contestadas esas, la máquina casi se elige sola.
Este artículo recorre la decisión completa en ese orden, tanto si vas a montar una planta desde cero como si ya tienes una y quieres crecer. Es una vista de conjunto: donde un tema tiene más fondo del que cabe aquí, te dejamos el enlace al artículo que lo trata.
1. Primero la cuenta: la máquina se paga con lo que vendes
Una vibroprensa no produce dinero: produce bloques, y el dinero llega solo con los que se venden. Por eso el costo de la máquina hay que mirarlo por bloque vendido, no por bloque que la máquina podría hacer.
Pongamos un caso hipotético para ver la mecánica. Una máquina que te cuesta una cuota fija al mes —crédito, leasing o simplemente el capital que dejaste de tener en otra cosa— reparte esa cuota entre los bloques del mes. Si vendes la mitad de lo que la máquina puede hacer, cada bloque carga el doble de cuota que si la tuvieras trabajando a su ritmo. Y la cuota no es lo único fijo: el molde se desgasta con el uso, pero la depreciación, el seguro, el transformador y la nave se pagan igual con la máquina parada.
El error sale caro en las dos direcciones:
- Sobredimensionar es el error más común de quien empieza con ilusión. Una máquina grande con medio turno de trabajo produce bloques caros, inmoviliza capital que hacía falta para cemento y agregado —el capital de trabajo es la otra cosa que se queda corta al arrancar— y obliga a un mantenimiento pensado para otro ritmo.
- Quedarse corto también cuesta: horas extra, un segundo turno antes de tiempo, pedidos que no se atienden y clientes que se van con otro y no vuelven.
La salida no es adivinar el tamaño exacto, sino separar la demanda de hoy de la demanda prevista:
- La demanda inmediata —la que ya tienes o la que puedes demostrar con pedidos, cotizaciones o clientes que hoy le compran a otro— se cubre con un turno, a una eficiencia realista (sección 3).
- La demanda prevista a mediano plazo, digamos tres a cinco años, no se compra por adelantado: se deja preparada. Un segundo turno duplica la capacidad sin comprar otra prensa. Un terreno con espacio para más techo de curado y más patio, una acometida eléctrica que admita la máquina siguiente y un molde que sirva para los productos que vienen son ampliaciones previstas que cuestan poco hoy y ahorran mucho después.
Una máquina bien elegida es la que se paga con la demanda que ya tienes y crece, sin cambiarla, hasta la que esperas tener. Si para justificar una máquina hay que suponer ventas que todavía no existen, es demasiado máquina para hoy.
Un dato más antes de mirar catálogos: en esta industria, las malas decisiones de equipo se pagan casi siempre en cemento. La Asociación Brasileña de Cemento Portland lo dice sin rodeos: una máquina que no compacta bien obliga a aumentar el consumo de cemento, y las fallas de proceso se compensan casi siempre con más cemento. El cemento es el insumo más caro de la mezcla, así que esa factura se repite en cada bachada durante toda la vida de la planta. Ahorrar en la máquina puede salir mucho más caro que la diferencia de precio.
2. El producto que vendes decide la gama
No todos los bloques piden lo mismo a la máquina:
- Bloque no estructural —muros divisorios, cerramientos—. Lo hace casi cualquier máquina con una mezcla razonable. Su mercado compra sobre todo por precio.
- Bloque estructural. La norma de tu país le pide una resistencia mínima y, sobre todo, que ninguna pieza quede muy por debajo del promedio. Ahí importa la constancia: medidas repetibles, compactación pareja de un ciclo a otro, de una cavidad a otra.
- Adoquín. Es el más exigente con la máquina: pide compactación alta, medidas precisas para que las piezas traben, y muchas veces una capa de acabado. En la práctica exige una vibroprensa estacionaria de tablero; la mayoría de las ponedoras no lo hacen.
La razón por la que la constancia vale dinero es la misma de la sección anterior. Cuando la norma rechaza por la pieza más débil y no solo por el promedio, una máquina que compacta de forma irregular obliga a subir el promedio de toda la producción para que la cola baja quede por encima del mínimo. Y el promedio se sube con cemento. Los estudios de campo en bloqueras pequeñas, en Colombia y en Brasil, repiten el mismo patrón: bloques que pasan en medidas y fallan en resistencia, con mucha diferencia entre una pieza y otra.
Así que la primera pregunta técnica es comercial: ¿a quién le vas a vender, y qué le exige su obra? El bloque no estructural para la ferretería del barrio y el estructural para constructoras salen de la misma máquina, y en la práctica muchas plantas hacen los dos. Lo que cambia es cuánto se le exige a esa máquina y al resto de la planta: para el estructural, la constancia de la compactación, la dosificación y el control de calidad dejan de ser deseables y pasan a ser la condición para vender.
3. La cuenta de capacidad, hacia atrás y con eficiencia real
La capacidad de una vibroprensa se calcula siempre igual:
Piezas por día = ciclos por hora × piezas por tablero × horas de trabajo × eficiencia
Los tres primeros factores los trae el catálogo. El cuarto es donde está la trampa, porque cada fabricante lo trata distinto. Un fabricante europeo declara expresamente que calcula su producción con la máquina disponible el 85 % del tiempo. Dos fabricantes brasileños dan su producción «por día» como ocho horas con la máquina andando el 100 % del tiempo, sin descontar nada: se comprueba multiplicando sus propios números. Comparadas tal cual, la máquina declarada al 100 % parece un 15 a 18 % mejor sin serlo.
La regla para leer catálogos: llévalos todos a ciclos por hora y piezas por tablero, y aplícales tú la misma eficiencia.
¿Qué eficiencia usar? Hay muy pocos datos medidos. El mejor que encontramos es un trabajo de la Universidad Federal de Uberlândia sobre una planta semiautomática en Brasil. Su eficiencia global —la que junta paradas, velocidad real y piezas descartadas— arrancó en 62 %, tardó tres años en llegar a 86 %, y al año siguiente bajó a 81 %, no por la máquina sino por insumos que llegaban tarde, rotación de personal y falta de espacio en el patio. Ese último detalle es importante: el abastecimiento y el patio también son capacidad.
Con eso, una regla prudente: planea el primer año con 65 a 70 % sobre la cifra de catálogo al 100 %, ponte 80 % como meta cuando la planta esté madura, y deja cifras del 85 % en adelante para plantas automatizadas con años de rodaje.
Veamos la cuenta al revés con un caso hipotético. Si vas a vender 100.000 bloques al mes en 22 días de un turno, necesitas unos 4.550 bloques vendidos por día. Con una eficiencia de 70 %, la máquina tiene que dar unos 6.500 por turno en catálogo al 100 %. Una máquina que en catálogo ofrece 6.000 por turno parece suficiente y no lo es: quedarías corto desde el primer mes. Y al revés: una máquina de 3.600 a 4.300 bloques por día de catálogo, a 70 %, da en la práctica del orden de 55.000 a 66.000 al mes, no los 80.000 a 95.000 que salen de multiplicar el catálogo.
Dos ajustes más que conviene hacer a la cuenta:
- Cuenta producto por producto, nunca «bloques» genéricos. En la misma máquina, el bloque de 9 cm, el de 14, el de 19 y el adoquín salen con distinto número de piezas por tablero y distinto ciclo. La capa de acabado del adoquín, por ejemplo, alarga el ciclo y le quita en un caso publicado un 14 % a la producción por turno.
- Descuenta los cambios de molde. Van de un cuarto de hora a varias horas según la máquina; en la planta brasileña del estudio se bajaron de 45 a 28 minutos con método. Un cambio de media hora por turno de ocho horas se come alrededor del 6 % de la capacidad.
4. Las gamas, y lo que pide cada una además de dinero
| Gama | Para qué sirve | Lo que pide además del precio |
|---|---|---|
| Ponedora (máquina que moldea sobre el piso y avanza) | Arrancar con poco capital, bloque no estructural, mercado local pequeño | Poca potencia, pero mucho piso cubierto: el bloque cura donde cae, y el área crece con cada día de producción. Depende mucho del operador. En general no hace adoquín |
| Manual o semiautomática | Bloque y adoquín en volúmenes pequeños a medios | Del orden de 4 a 7,5 caballos de potencia en la máquina, casi siempre trifásica; bandejas y cuadrilla para moverlas |
| Automática media | Producción regional estable, bloque estructural y adoquín | Del orden de 35 caballos solo en la máquina, más mezcladora, bandas y compresor; bandejas por cientos, techo de curado, montacargas |
| Tablero grande y línea completa | Volúmenes industriales, pocas personas por turno | Nave, racks o cámaras de curado, elevador y manejo automático, y una organización capaz de sostener el mantenimiento |
Tres lecturas de esa tabla:
- El salto eléctrico es el primer filtro. Pasar de una semiautomática a una automática multiplica varias veces la potencia instalada. Antes de cotizar, confirma con tu operador de red la acometida trifásica y el transformador que tu terreno admite, y cuánto cuesta ampliarlos. Y recuerda que el catálogo da la potencia de la máquina sola.
- La ponedora es barata en máquina y cara en piso. No usa bandejas, pero necesita una losa cubierta y protegida del viento del tamaño de varios días de producción. Tiene su lugar para validar un mercado con poco capital; no lo tiene si tu cliente pide estructural con medidas controladas o adoquín.
- La automatización se paga con volumen y con el costo de la mano de obra. Un fabricante afirma que una línea automatizada baja la cuadrilla de tres a cinco personas a una o dos. Con salarios latinoamericanos, el punto donde eso compensa llega a volúmenes más altos que en Europa. No hay un estudio independiente que lo cuantifique: es una cuenta que tienes que hacer con tus salarios.
El artículo sobre cómo funciona una vibroprensa explica qué compras con cada familia de máquina; aquí interesa lo que cada una le exige al resto de la planta.
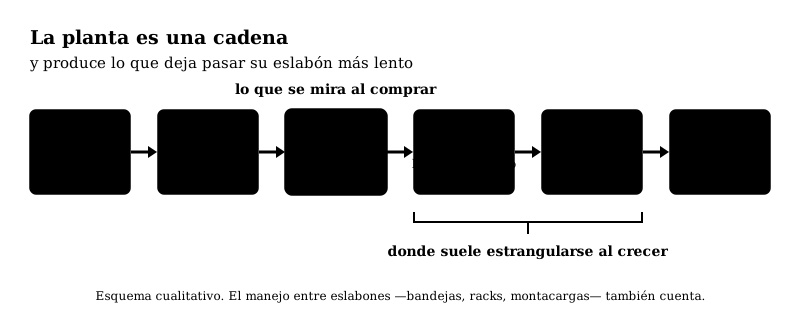
5. La prensa es un eslabón: la planta produce lo que deja pasar el más lento
Una prensa rápida metida en una planta que no puede alimentarla, curar ni despachar a su ritmo solo produce inventario a medio curar. Estos son los eslabones que hay que dimensionar con ella:
- Mezcladora. Tiene que entregar una bachada antes de que la prensa se quede sin mezcla, y la mezcla tiene que moldearse en la primera media hora. Su volumen útil siempre es menor que el nominal —bastante menor en las de eje horizontal—, y el tiempo de mezcla que adoptes duplica o parte a la mitad el tamaño que necesitas. El artículo de mezclado cuenta cómo elegirla con la prensa, no aparte.
- Bandejas. El bloque se queda en su bandeja hasta el día siguiente, así que necesitas bandejas para un día completo de producción, más las del circuito y una reserva. En un caso hipotético de 180 ciclos por hora en un turno, eso son del orden de 1.600 bandejas. Y un segundo turno casi las duplica: son el insumo que más crece al crecer. El artículo de bandejas cuenta cómo elegir el material.
- Curado. Hace falta techo para toda la producción del día y humedad durante los primeros días. Con 1.600 bandejas en el piso no hay nave que alcance: por eso existen los racks de varios niveles, que a su vez exigen montacargas. Ahí es donde una prensa rápida con curado al aire y manejo a mano se estrangula. Lo que pasa dentro del curado lo cuentan los artículos de curado y de secado al sol.
- Manejo. Con paletizado a mano, la evacuación puede caer a la mitad, y cada golpe al bloque verde se paga después con más cemento para que aguante. Por encima de cierto ritmo, el montacargas con racks deja de ser opcional.
- Patio. Tiene que caber el curado final más el stock que tu venta necesita. Por geometría de estiba, cada mil bloques de 20 cm ocupan del orden de 25 a 30 m² en un nivel con pasillos. Si produces más de lo que vendes, el patio se llena en semanas, y ese es el cuello que ninguna máquina resuelve.
- Laboratorio mínimo. Una prensa de compresión, balanzas, horno, tanque de inmersión, pie de rey, tamices y un termohigrómetro. La prensa propia es para el control diario de la producción; los ensayos que respaldan el producto ante el cliente se hacen en un laboratorio calibrado. El control más barato de todos es pesar el bloque recién moldeado: dice más, y más rápido, que esperar al ensayo.
6. Si vas a crecer: busca el cuello antes de comprar la prensa
Cuando una planta quiere producir más, la primera idea es una prensa más rápida. Casi siempre es la última que hace falta. Antes de cotizarla, contesta en orden estas seis preguntas:
- ¿Alcanzan las bandejas para un día completo al nuevo ritmo?
- ¿Hay techo, racks o cámaras para curar un día completo de producción?
- ¿Cuántas bandejas por hora mueve tu gente o tu montacargas, al sacar de la prensa y al desapilar?
- ¿El ciclo real de la mezcladora, con su tiempo de mezcla completo, alcanza al de la prensa?
- ¿Cabe en el patio el curado final más el stock que tu venta pide?
- ¿El mercado compra lo que vas a producir?
Si la respuesta a alguna es no, ese es tu cuello, y ahí rinde más cada peso invertido. Una tanda de bandejas, un rack y un montacargas usado pueden subir más la producción vendible que una prensa nueva, por una fracción del precio. Y la sexta pregunta devuelve a la primera sección: crecer en producción sin crecer en ventas solo cambia cemento por bloques parados en el patio.
7. Comprar: nueva o usada, de dónde, y qué pedir por escrito
Desconfía de los consejos de compra de quien vende. Casi todo lo publicado sobre cómo elegir una bloquera lo escriben fabricantes, y el sesgo es simétrico: el europeo advierte contra lo barato, el asiático contra pagar de más. Lo que queda cuando se descuentan los dos es sensato: dimensionar por demanda, reservar capital de trabajo, prever mezcla y curado, y capacitar a la gente.
Si es usada, lo que se gasta es el sistema de vibración —ejes, rodamientos, balance—, el molde, la hidráulica y el bastidor. Antes de pagar:
- Mírala producir con su molde, y pesa y mide bloques de varios ciclos y de varias cavidades. Si varían mucho de peso o de altura, la vibración o el molde ya no están bien.
- Toca los rodamientos del vibrador tras media hora de trabajo: si queman, hay que cambiarlos.
- Revisa holguras de ejes, desgaste del molde y de las zapatas, presión y aceite de la hidráulica, y busca fisuras cerca de la mesa.
- Confirma que tendrás acceso al programa del controlador y pide el historial de mantenimiento.
- Presupuesta el molde aparte: en una máquina usada es casi un consumible. El artículo de moldes cuenta cómo leer su desgaste en la pieza.
Si es importada, dos cosas que se olvidan:
- La frecuencia de la red. Colombia, Brasil y buena parte de América trabajan a 60 Hz; Europa y China, a 50 Hz. Un motor pensado para 50 Hz conectado a 60 gira del orden de un 20 % más rápido, y en una vibroprensa eso cambia la frecuencia de vibración. Pide motores y vibradores para la frecuencia y el voltaje de tu planta.
- El arancel y la logística. Consulta con tu agente de aduanas la tarifa vigente para tu subpartida antes de comparar precios: la máquina que importa es la máquina puesta en tu planta, no el precio en el puerto de origen.
Lo que conviene exigir por escrito, compres a quien le compres:
- Montaje y puesta en marcha con producción de prueba a un rendimiento pactado, con tu mezcla.
- Capacitación del operador y del mecánico.
- Kit de repuestos del primer año, y precio y plazo de reposición del molde.
- Programa del controlador sin bloqueo por contraseña, y planos eléctricos e hidráulicos.
- Quién es el técnico que va a venir cuando se pare, desde dónde, y en cuántos días. Una máquina parada esperando una pieza cuesta más que la diferencia de precio que se ahorró al comprarla.
Sobre la financiación, una sola regla: financia en la moneda en que vendes. Si vendes en pesos y te financias en dólares, cada devaluación sube la cuota sin que suban tus bloques. Y desconfía de los plazos de retorno de seis a diez meses que publican algunos fabricantes: vienen de otros países, con otros precios de cemento, energía y bloque. El flujo de caja se hace con tus números.
8. Qué hacer esta semana
- Escribe tu demanda en dos columnas: la que tienes o puedes demostrar hoy, y la que esperas en tres a cinco años con sus supuestos. La primera dimensiona la máquina; la segunda, el terreno, la acometida y el plan de ampliación.
- Pasa los catálogos que tengas a ciclos por hora y piezas por tablero, y aplícales a todos 65 a 70 % de eficiencia. Mira cuál sigue cumpliendo con un turno.
- Si ya produces, cronometra una mañana entera: ciclos reales, paradas, bandejas movidas por hora y bloques que salen de segunda. Esa es tu eficiencia real y ahí está tu primer cuello.
Cada una de estas decisiones tiene más fondo del que cabe en una vista de conjunto: cómo leer un catálogo, cuántas bandejas necesitas, cómo curar en clima cálido, cómo inspeccionar una máquina usada. Si quieres hacer esta cuenta con tus números, en la página de maquinaria contamos cómo trabajamos esa decisión contigo.