Moldes para bloques y adoquines: el molde decide cuánta vibración llega a tu mezcla
2026-09-03 · 14 min de lectura
En cómo funciona una vibroprensa quedó dicho que la máquina hace tres cosas: llenar, compactar y desmoldar. El molde aparecía ahí de pasada, como el recipiente donde ocurre todo eso.
Es la pieza que más se manipula en una planta —se monta, se aprieta, se limpia, se cambia de producto— y la que menos se estudia. Casi siempre se la trata como un molde de repostería: un contenedor con la forma del bloque. Y no lo es. El molde es el último tramo del camino que recorre la energía desde el vibrador hasta el grano de arena, y lo que le pase a ese tramo se paga en la pieza.
1. El molde no contiene la mezcla: la transmite
La compactación no la hace el molde ni la hace el pisón: la hace el grano moviéndose. Para que se mueva, la energía del vibrador tiene que llegar hasta él.
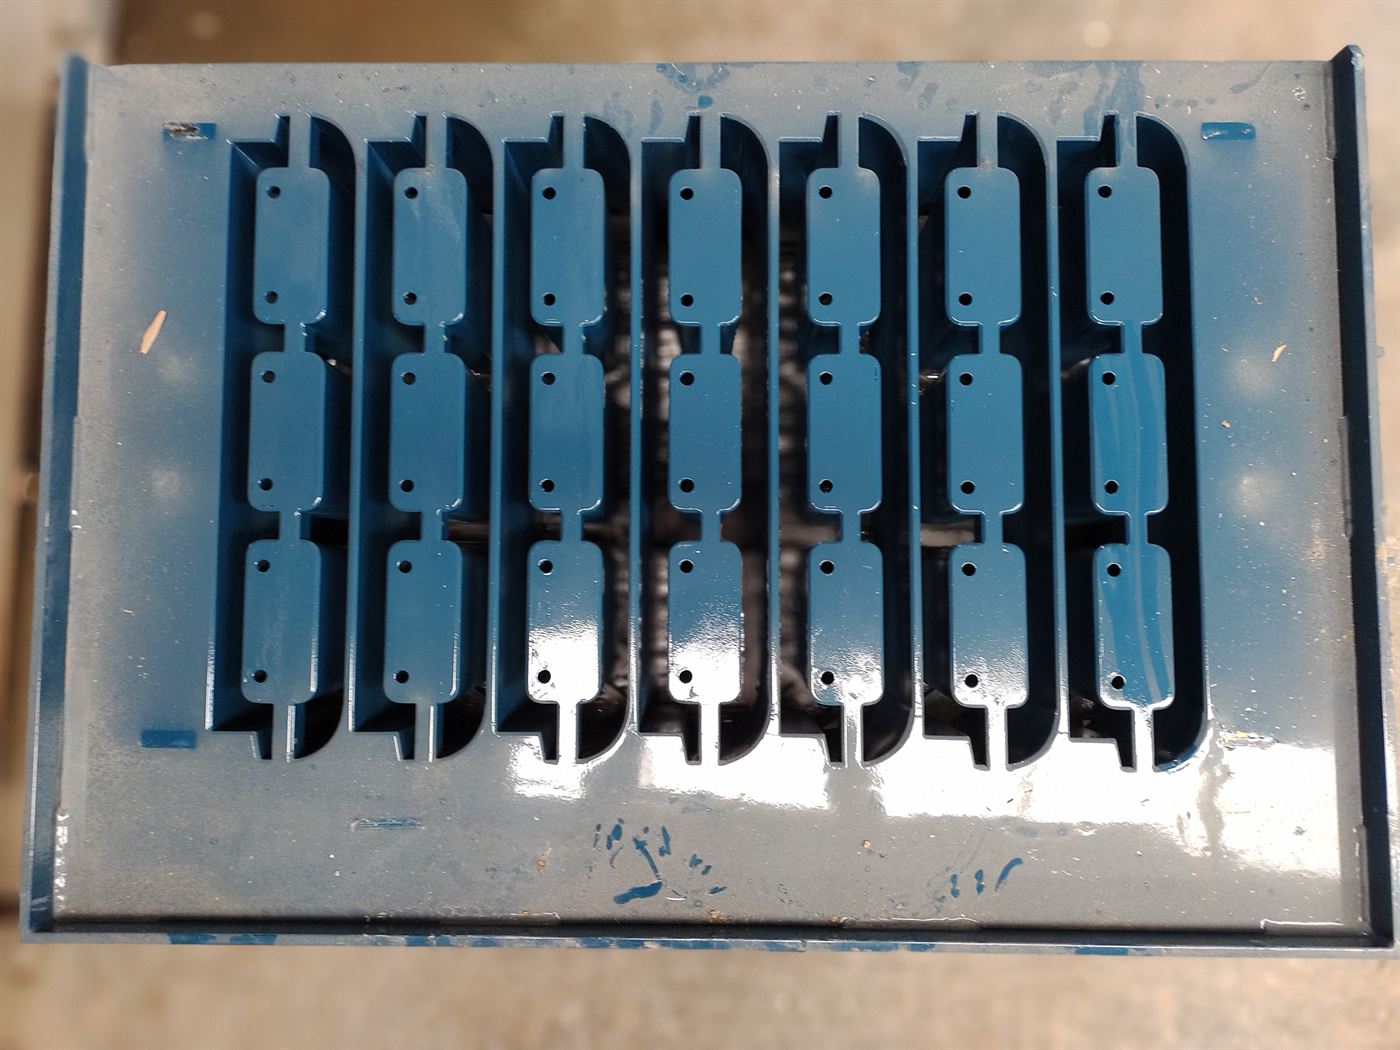
Mira la foto un segundo antes de seguir, porque enseña algo que el texto puede decir pero no demostrar: por las cavidades se ve el suelo. El molde no tiene fondo. El fondo se lo pone la bandeja cuando el conjunto se cierra, y por eso los dos forman una sola pieza mientras se vibra.
Ese viaje tiene etapas. El vibrador sacude la mesa; la mesa sacude el molde; el molde sacude la mezcla. En las máquinas de bandeja hay un eslabón más, porque la bandeja se interpone entre el molde y la mesa, y el conjunto se aprieta con mordazas por una razón muy concreta: molde y bandeja tienen que vibrar como una sola pieza. Si se mueven una respecto de la otra, parte de la energía se gasta en ese golpeteo en vez de en acomodar el material.
De ahí sale la regla que gobierna todo lo demás: cada holgura del camino es energía que no llega a la mezcla. Y a diferencia de una avería, esto no se anuncia. No hay ruido nuevo, no se dispara ninguna alarma, no se para la línea. Simplemente los bloques empiezan a salir un poco más livianos.
2. La cadena de la energía, eslabón por eslabón
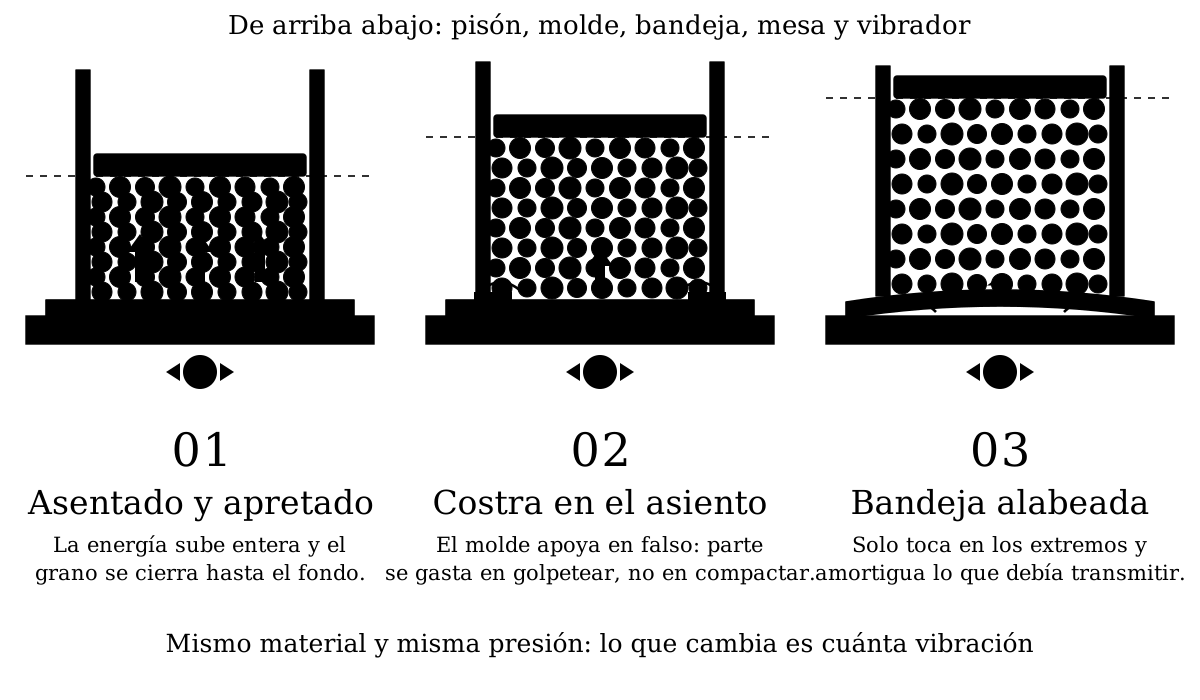
Los puntos donde se pierde son siempre los mismos cuatro, y los cuatro se revisan sin instrumentos:
Los pernos de sujeción. Un molde trabaja sometido a un golpeteo de decenas de ciclos por segundo, que es exactamente la condición que afloja una unión atornillada. Un perno flojo no solo pierde energía: convierte el asiento en una superficie de martilleo que se ovala, y entonces ya no hay apriete que lo arregle. Es el mantenimiento más barato de la planta y el que más se pospone.
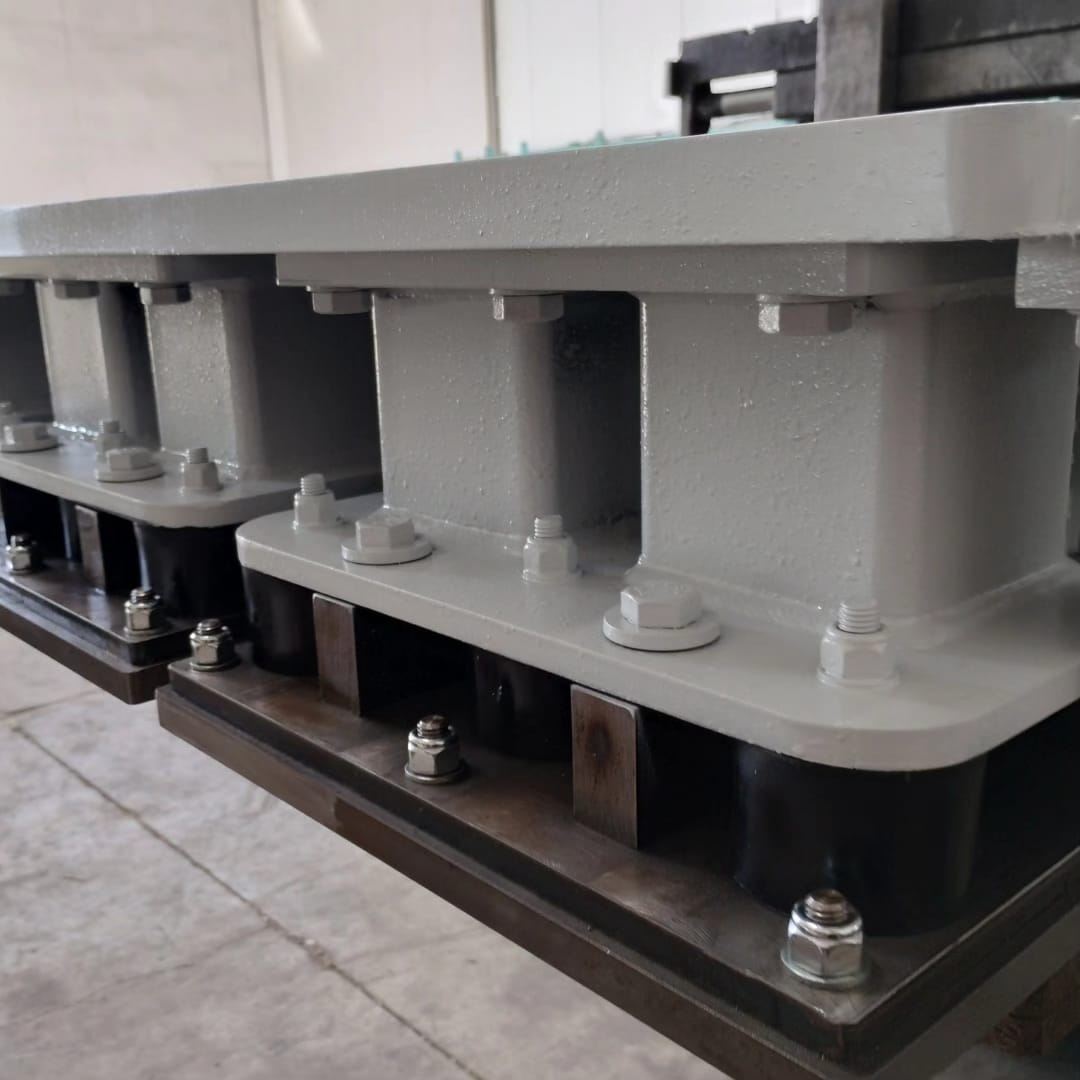
Esos son los pernos de los que hablo, en el conjunto superior de un molde nuevo. Cuéntalos: cada uno es un punto que hay que revisar, y basta con que uno ceda para que el conjunto deje de comportarse como una pieza. Los tacos negros son elastómeros, que sirven para lo contrario que el apriete —absorber, no transmitir—, y por eso su estado también cuenta: uno endurecido o partido cambia cómo se mueve el conjunto.
El asiento del molde. Entre el molde y su apoyo se acumula material endurecido, y basta una costra de un par de milímetros en un punto para que el molde apoye sobre tres puntos en vez de sobre toda la superficie. El molde queda montado en falso: se aprieta igual, se ve igual, y transmite peor.
La bandeja. Ya lo señalaba el artículo de la vibroprensa y conviene repetirlo aquí, porque es donde encaja: la bandeja forma parte del sistema de vibración. Una bandeja alabeada, astillada o de un material que amortigua se traga la energía antes de que llegue al molde. Es el elemento más barato de la planta y uno de los diagnósticos que más tarda en aparecer, porque nadie sospecha de él. Tiene artículo propio: madera, plástico, acero o fibra, y cómo compararlos por costo por ciclo.
El propio molde, cuando se raja. Una fisura en una soldadura o en la pared de una cavidad hace las dos cosas a la vez: disipa energía y deja pasar lechada. Suele aparecer primero como una pieza con la arista mal definida en una sola cavidad, siempre la misma.
3. Masa y rigidez: por qué el mismo equipo no rinde igual con dos moldes
Un vibrador de masas excéntricas no trae una amplitud fija de fábrica. Lo que trae fijo es su momento estático —la masa excéntrica multiplicada por lo descentrada que está—, y la amplitud que consigue es ese momento repartido entre toda la masa que tiene que mover. En forma aproximada:
amplitud ≈ (masa excéntrica × su excentricidad) ÷ (masa total que vibra)
Y en esa masa total está el molde. La consecuencia es aritmética, no opinable: si el conjunto vibrante pesa del orden de 800 kg y montas un molde 120 kg más pesado que el anterior, la amplitud cae alrededor de un 13 % sin que nadie haya tocado la máquina. El mismo equipo, la misma frecuencia, la misma mezcla, menos energía por ciclo.
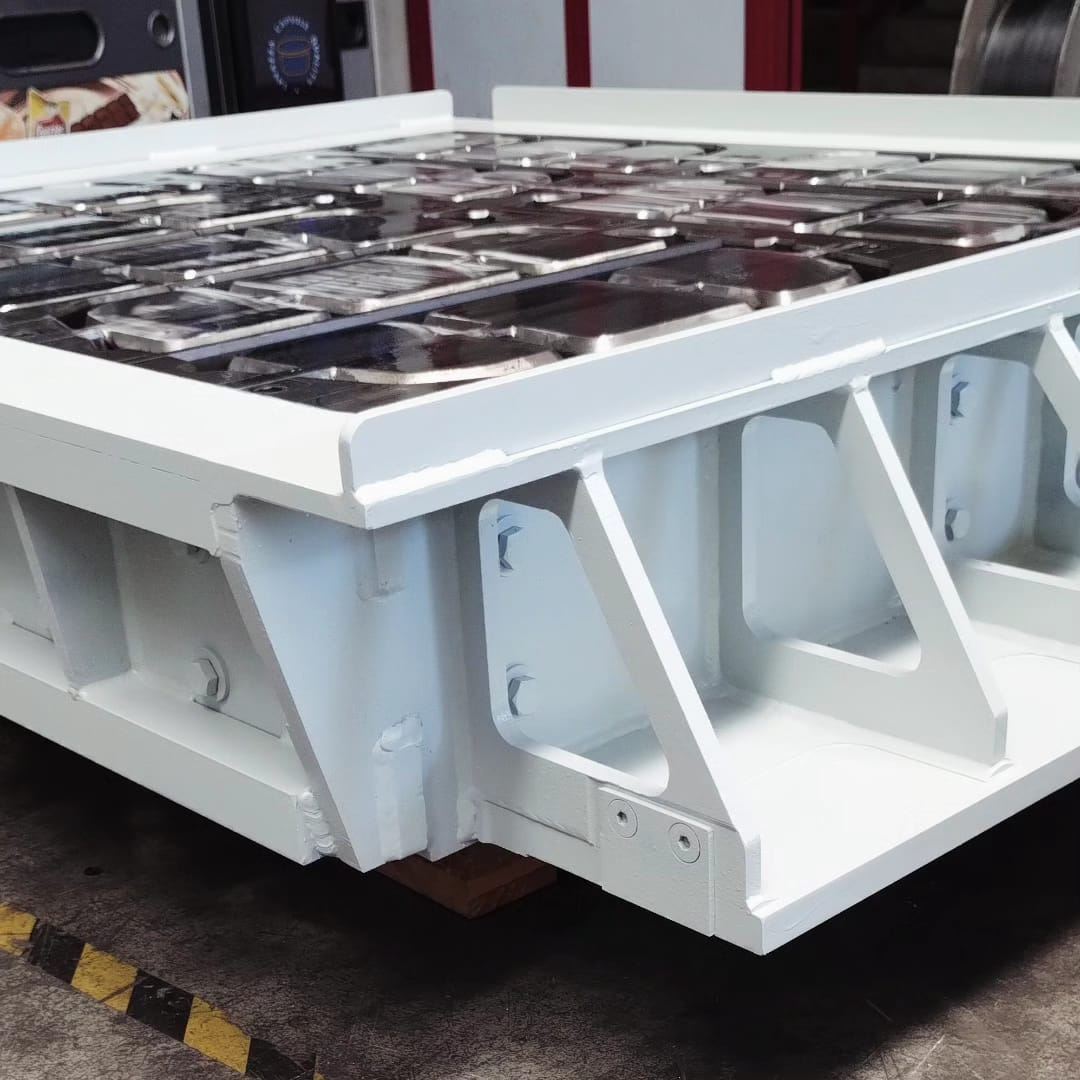
Fíjate en los triángulos soldados al bastidor de la foto: no son adorno ni sobra de material. Son lo que impide que el marco se deforme mientras vibra, y por lo tanto parte de lo que decide cuánta energía llega a la mezcla en vez de perderse flexionando acero.
Por eso un molde de más cavidades no es solamente más producción: es más masa, más superficie de pared en contacto con la mezcla —o sea, más fricción que vencer— y menos energía disponible para cada pieza. Dos moldes que caben en la misma máquina pero reparten el ciclo entre más piezas no dan el mismo bloque: el de más cavidades produce más por golpe, y cada pieza recibe menos.
Esto obliga a corregir algo que dejé escrito en el artículo de la vibroprensa. Allí decía que la dosificación no es del material, sino del par material-máquina. Con el molde en la ecuación, la frase completa es que la dosificación es del trío material-máquina-molde. A efectos de la mezcla, cambiar de molde es cambiar de máquina, y la fórmula que va perfecta en el molde de bloque de 15 puede quedarse corta de energía en el de adoquín.
La consecuencia práctica: si tu planta produce con varios moldes y usa una sola fórmula para todos, no tienes una fórmula: tienes una que funciona en uno de ellos y un promedio en los demás. Cada molde merece su propia humedad y su propio tiempo de vibrado anotados en la ficha del producto. Que no exista un número que sirva para todos es justo el argumento del artículo de sistemas de mezclado: el molde es una de las razones por las que ese número hay que encontrarlo y no copiarlo.
4. La holgura entre el pisón y la cavidad
El pisón entra en la cavidad, y entre los dos hay una holgura que el fabricante del molde eligió a propósito. Es de las tolerancias mejor invertidas de toda la máquina, porque los dos errores son caros y se pagan en sentidos opuestos:
- Demasiado ajustada: el pisón roza la pared. Lima el acero, mete esfuerzo en toda la estructura y acelera el desgaste de las guías. Este es el fallo que se agrava solo, porque el rozamiento genera calor, el calor dilata y el ajuste se cierra todavía más.
- Demasiado holgada: la mezcla se extruye hacia arriba por el hueco y deja rebaba en el borde superior de la pieza. Es el síntoma más fácil de leer de toda esta lista: si tus bloques salieron limpios durante un año y ahora hay que despicar el borde, la holgura creció, y creció por desgaste.
El orden de magnitud de esa holgura es de décimas de milímetro —el número exacto lo fija el fabricante según el producto, y es un dato que conviene pedirle por escrito al comprar—. Lo importante es que no es un ajuste de campo: una holgura que creció no se corrige apretando nada. Se corrige reponiendo el inserto o el zapato desgastado, si el molde fue diseñado para permitirlo, y ese «si» se decide en la compra.
Y aquí es donde el molde toca la norma. Tanto la NTC 4026 como la ASTM C90 —o la equivalente en tu país— fijan tolerancias dimensionales a la pieza terminada, no a la máquina. Quien las cumple o las incumple, día tras día, es el molde: la altura de tu bloque es la distancia que queda entre el pisón y aquello sobre lo que se forma la pieza —la bandeja, o la losa si trabajas con ponedora—, ni más ni menos. Por eso medir la altura de las piezas es el ensayo más barato que tienes, y el único que detecta el desgaste antes de que lo detecte tu cliente.
5. Qué le acorta la vida al molde, y qué se la alarga
El desgaste del molde no lo decide el catálogo del acero: lo deciden la mezcla que pasa por él y lo que se hace con él cuando la planta para.
El agregado: no todas las arenas liman igual
Un acero de molde endurecido ronda una dureza Mohs de 6. El cuarzo, que es el mineral dominante en las arenas silíceas de río y en buena parte de las de mina, está en 7. Una caliza triturada está en 3.
Ese salto explica más diferencias de vida útil entre dos plantas que cualquier otra variable: una arena silícea y angular lima el acero; una caliza, no. No es un argumento para cambiar de agregado —el agregado se elige por la curva granulométrica y por lo que hay en la región, no por el molde—, pero sí para saber qué esperar: si produces con arena silícea angular, tu molde tiene una vida más corta que el del vecino, y presupuestar la reposición como si fueran iguales es presupuestar mal.
Los finos añaden un mecanismo propio. Una lechada de finos con agua entre dos superficies metálicas que se rozan es, literalmente, una pasta de esmerilar. Es una razón más para vigilar el pasa-200: el exceso de finos no solo te cuesta cemento y agua, también se lleva por delante el acero.
La humedad: el molde no se desgasta igual seco que húmedo
Los dos extremos de la humedad atacan al molde de forma distinta, y confundirlos lleva a corregir en el sentido contrario:
- Mezcla demasiado seca: el grano no fluye, hay que darle más energía y más tiempo de vibrado —el de la prensa, no el de la mezcladora: son dos tiempos distintos y conviene no confundirlos— para alcanzar la densidad, y todo ese trabajo extra pasa por las paredes. Desgaste por abrasión.
- Mezcla demasiado húmeda: el material se adhiere a la pared. El daño no llega durante el ciclo, llega después, cuando alguien tiene que despegar lo pegado. El molde no lo desgastó la producción: lo desgastó la limpieza.
Dónde está el punto correcto es asunto del mito de la relación agua/cemento, y no lo repito aquí. Lo que añade este artículo es que ese punto óptimo también es el de menor desgaste del molde, lo que da un segundo argumento económico para controlarlo, además de la resistencia.
Los aditivos: alivian el trabajo, pero mira la ficha
Un aditivo que reduce la fricción interna hace que el mismo grado de compactación se alcance con menos energía. Menos energía sobre la pared es menos desgaste: es un beneficio real, aunque nadie lo compre por eso. Lo desarrolla el artículo de aditivos.
La advertencia va por el otro lado. Los productos con cloruros —el cloruro de calcio como acelerante es el caso clásico— atacan el acero. En una estructura de concreto armado la preocupación es el refuerzo; en tu planta, el que está en contacto permanente con el producto es el molde. Antes de aceptar un acelerante barato, pregunta si es libre de cloruros, porque la diferencia de precio puede estar saliendo del acero de tu molde.
El desmoldante: el manual está escrito para otra mezcla
Casi todo lo publicado sobre desmoldantes habla de formaleta: concreto plástico que se vierte, fragua contra la superficie y se retira horas después. Ahí el aceite tiene todo el sentido.
En vibroprensado el desmoldeo es inmediato y la mezcla es de asentamiento cero, así que el problema no es el mismo. Y el aceite en la cavidad tiene un costo propio: mancha la cara de la pieza y atrapa finos, que es justo el punto de partida de la costra que después habrá que raspar. El mismo malentendido que ya describía el artículo de aditivos —tomar por bueno lo que vale para el concreto plástico— aquí se paga en el acero.
Lo que sí conserva un molde en buen estado es más aburrido: la propia mezcla lo pule mientras produce, y el daño llega en las paradas. Un molde que pasa el fin de semana con material fraguado dentro se limpia a golpes el lunes, y el cincel hace en una mañana un daño que la producción normal no habría hecho en mucho tiempo. La regla es corta: se limpia antes de parar, no después de arrancar.
El acero y su tratamiento: lo que se decide al comprar
De lo anterior se puede corregir casi todo. Esto no, y por eso conviene saberlo antes de firmar:
- Cementado (endurecer una capa superficial rica en carbono sobre un núcleo que sigue siendo tenaz): es lo que más resistencia al desgaste entrega. A cambio, el tratamiento puede distorsionar la pieza y obliga a un rectificado posterior que el fabricante tiene que hacer bien.
- Nitrurado: se hace a menor temperatura, así que deforma menos y es más estable dimensionalmente, pero la capa dura es más delgada y aguanta menos.
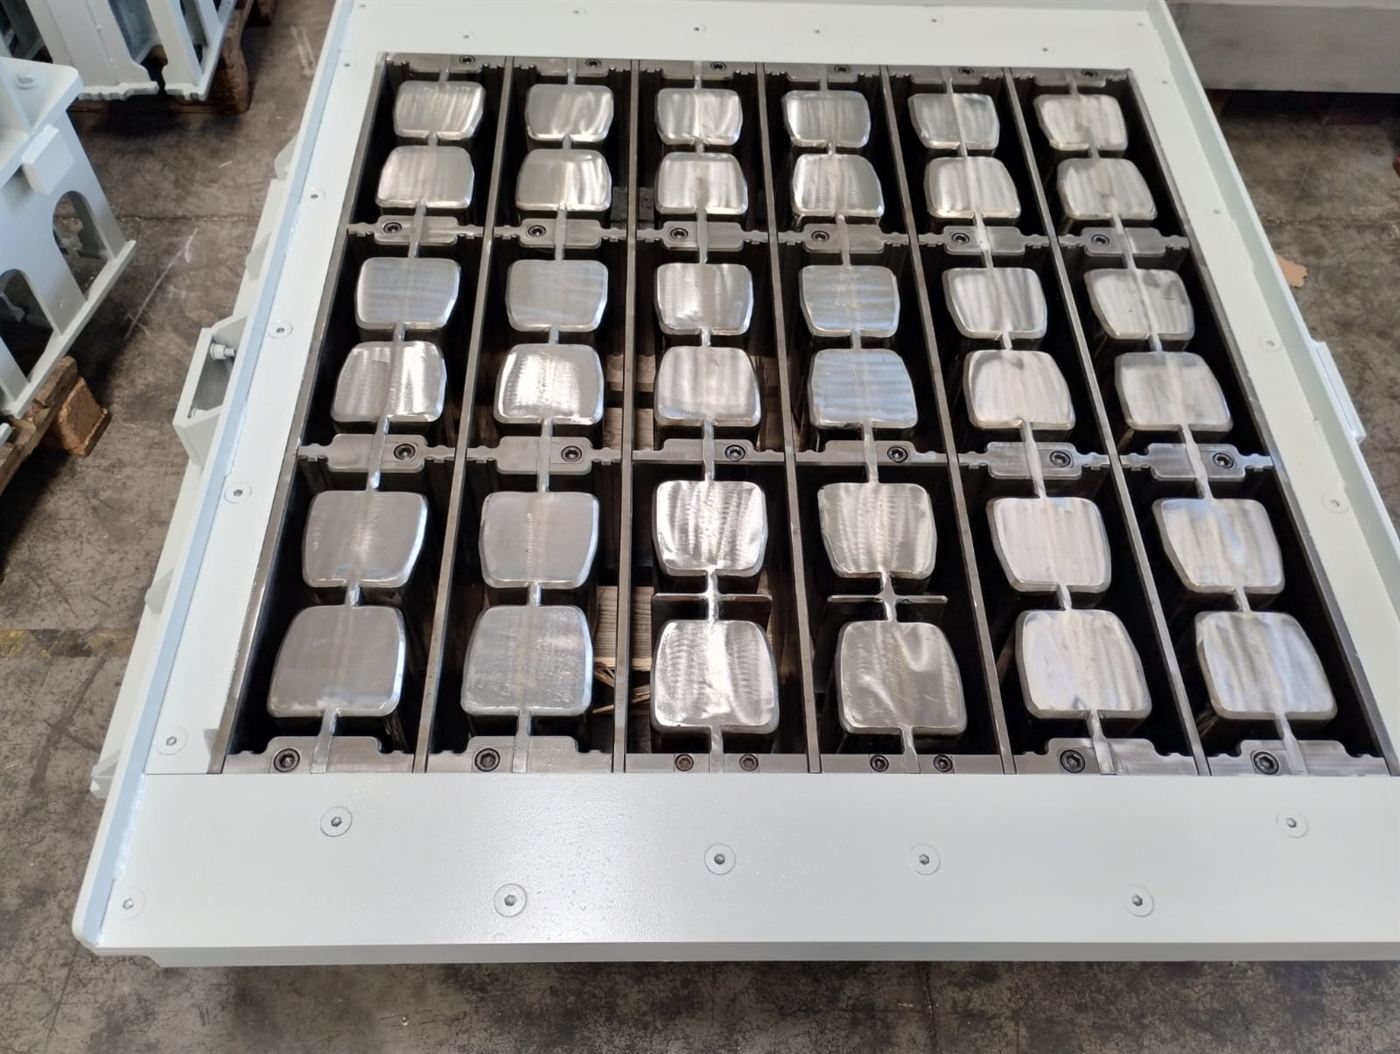
Foto: cortesía de NOVIMEC
La foto enseña lo que hay que buscar al comprar: los tornillos. Cada pared de cavidad es una pieza montada, no un trozo del bastidor, y eso es exactamente lo que separa un molde reparable de uno que se tira entero.
- Insertos y placas de desgaste reemplazables: la decisión que más dinero ahorra a largo plazo. Un molde en el que se cambia la pared gastada de una cavidad es un molde reparable; uno construido en bloque, cuando se gasta, es chatarra con forma de bloque.
Las tres preguntas al proveedor, entonces, no son sobre producción por hora: qué tratamiento lleva y hasta qué dureza; qué piezas son reemplazables y qué cuestan; y cuál es la holgura de diseño entre pisón y cavidad.
6. Leer el desgaste en la pieza, no en el molde
Nadie desmonta un molde para inspeccionarlo. No hace falta: el molde escribe su estado en cada pieza que sale, y los síntomas son legibles desde la banda.
- Rebaba en el borde superior → creció la holgura entre pisón y cavidad. Si aparece siempre en la misma cavidad, el desgaste es local; si aparece en todas, es general y toca reponer.
- Altura desigual entre cavidades del mismo ciclo → el pisón ya no baja parejo, o hay material acumulado en el asiento de una zona. Se distingue midiendo varias piezas del mismo golpe: si la diferencia sigue a la misma posición, es el conjunto; si va cambiando, es el llenado.
- Todas las piezas más bajas que hace unos meses, con la misma dosificación → llega menos energía al grano. Antes de tocar la fórmula, revisa pernos, asiento y bandejas: es más probable que sea la cadena de transmisión que la arena.
- Cara lateral rayada, con la raya siempre en el mismo sitio → contacto metal con metal. Este no espera: cada ciclo lo agrava.
- Arrastre al desmoldar, con la pieza «tirando» de una pared → adherencia. Mira primero la humedad y la limpieza antes de culpar al acero.
- Aristas redondeadas → la boca de la cavidad perdió su filo. Es desgaste avanzado y el más difícil de aceptar, porque la pieza sigue cumpliendo resistencia mientras deja de cumplir aspecto.
7. Qué revisar esta semana
Tres cosas, ninguna cuesta dinero:
- Aprieta los pernos del molde y limpia su asiento. Con la máquina detenida y bloqueada. Si alguno estaba flojo, ya sabes dónde se estaba yendo una parte de tu energía.
- Mide la altura de diez piezas del mismo ciclo y anótala con la fecha. Sin ese registro no hay forma de distinguir un molde que se está gastando de un mal día de arena. Con él, el desgaste se ve venir con meses de antelación.
- Revisa las bandejas que están fuera de circulación por alabeadas o astilladas, y cuenta cuántas siguen en uso a pesar de estarlo.
Y si al medir la altura descubres que tus piezas vienen bajando, antes de mover el cemento comprueba si la mezcla es la que tienes que corregir: valida tu combinación de agregados en el simulador de dosificación y descarta el material antes de acusar al acero.