Aditivos para blocos e pavers: o que cada família faz e qual serve em concreto seco
2026-08-17 · 9 min de leitura
Quase tudo o que se escreveu sobre aditivos foi pensado para concreto plástico: misturas fluidas, com abatimento mensurável, que se lançam numa fôrma. O vibroprensado trabalha no extremo oposto —concreto de abatimento zero, com 4% a 9% de umidade— e ali vários aditivos fazem algo diferente do que a ficha técnica promete.
Esse mal-entendido é a origem da maioria dos fracassos que vejo em fábrica: não são aditivos ruins, são aditivos certos usados com a lógica errada.
1. A diferença que muda tudo
Em concreto plástico, um redutor de água aumenta a fluidez: você vê, o cone abre mais. Em concreto seco não há fluidez para aumentar. O que esse mesmo produto faz é reduzir o atrito interno entre as partículas, permitindo que a máquina chegue à mesma densidade com menos energia ou com menos água.
A consequência prática é que você não pode avaliar um aditivo para blocos olhando a mistura. Em concreto plástico o efeito é visível no cone. Aqui o efeito só aparece em três lugares: o peso da peça recém-desmoldada, o seu comportamento na desmoldagem e a resistência aos 7 e aos 28 dias. Se o seu fornecedor propõe avaliar um aditivo sem pesar peças, não está avaliando nada.
2. As famílias do mercado, com o bom e o ruim de cada uma
Os nomes comerciais confundem mais do que ajudam: dois produtos com nomes parecidos podem fazer coisas diferentes, e dois nomes diferentes podem ser a mesma química. O que vem a seguir é a classificação pelo que eles realmente fazem, com o que cada família traz e o que é preciso vigiar.
Redutores de água e plastificantes
Dispersam as partículas de cimento que tendem a se aglomerar, liberando a água presa entre elas. No vibroprensado isso se traduz em mais densidade com a mesma umidade, ou na mesma densidade com menos água. São vendidos em três gerações, e a diferença entre elas importa mais do que o preço sugere.
Lignossulfonatos. Os mais antigos e os mais baratos.
- A favor: custo baixo, disponibilidade ampla na região inteira, e uma redução de água moderada que a muitas misturas basta.
- Contra: retardam a pega, o que numa fábrica que desmolda na hora e empilha cedo é um estorvo, não uma vantagem. Por serem subproduto da indústria de papel, a constância entre lotes é menor que nas outras famílias.
Naftalenos e melaminas. A geração intermediária.
- A favor: mais poder de redução que o lignossulfonato sem o efeito retardador dele, e um comportamento previsível que facilita ajustar a dose.
- Contra: o efeito decai com o tempo decorrido desde a mistura —pouco relevante no vibroprensado, onde esse tempo é curto, mas convém saber—. As melaminas costumam ser mais caras e de disponibilidade mais irregular.
Policarboxilatos (PCE). A geração mais recente.
- A favor: o maior poder de dispersão por unidade de produto, então trabalham em doses bem pequenas. Onde o resto do processo já está arrumado, são os que permitem apertar mais a água ou o cimento.
- Contra: a janela entre a dose útil e a excessiva é estreita, então exigem dosador calibrado: com esses produtos dosar no olho não é viável. E um alerta de compra que costuma passar batido: ser a geração mais recente não o torna o mais adequado para concreto seco. Boa parte dos PCE do mercado é formulada para concreto fluido. Antes de comprar, olhe as aplicações declaradas da ficha técnica —não a família química— e confira se incluem blocos ou pré-moldados de concreto seco; se não aparecerem, pergunte ao fabricante.
Tensoativos e lubrificantes de mistura
Reduzem a tensão superficial da água e o atrito entre as partículas e contra as paredes da fôrma, ajudando a mistura a se acomodar durante a vibração e a sair limpa na desmoldagem.
- A favor: agem sobre duas coisas que no bloco se pagam caro —o adensamento e o acabamento da face—, e costumam ser de custo baixo.
- Contra: se arrastarem ar em excesso, a face sai microporosa e pálida. Por isso muitas formulações os combinam com antiespumante, e por isso a margem entre a dose que ajuda e a que atrapalha é estreita.
Hidrofugantes e impermeabilizantes
Reduzem a absorção capilar da peça acabada. Os de base estearato são os mais comuns.
- A favor: são a ferramenta contra a eflorescência —aquelas manchas brancas que aparecem semanas depois da expedição— e contra a absorção em peças expostas ao tempo.
- Contra: não trazem resistência, e convém não vendê-los como se trouxessem. Ao repelir a água podem dificultar a aderência de argamassas de assentamento, reboco e tintas aplicados depois, então isso tem que ser avisado quando a peça vai ser revestida.
Aceleradores de resistência inicial
Adiantam o ganho de resistência para poder manusear e empilhar antes.
- A favor: liberam espaço de cura e encurtam o ciclo. São úteis quando o gargalo da fábrica é o pátio e não a máquina.
- Contra: adiantam a resistência, não a aumentam: a resistência final é a mesma. E cuidado com os que contêm cloretos: em peças sem aço não há risco de corrosão, mas há de eflorescência e manchas. Se o gargalo não é a cura, é um gasto sem retorno.
Agentes de coesão a verde
Pouco conhecidos e bem específicos do setor: melhoram a capacidade da peça de se sustentar entre a desmoldagem e a pega.
- A favor: atacam direto o problema das arestas e quinas que esfarelam na desmoldagem ou ao empilhar, que é onde vai boa parte da recusa.
- Contra: é a categoria com os nomes comerciais menos padronizados e a que tem menos literatura pública. O efeito depende muito da granulometria e da máquina, então aqui o ensaio próprio não é opcional.
Desmoldantes
Não vão na mistura e sim na fôrma, mas fazem parte do sistema e convém tratá-los como tal.
- A favor: bem escolhidos reduzem a recusa por aderência e alongam a vida útil da fôrma.
- Contra: mal escolhidos ou aplicados em excesso mancham a face do bloco e estragam peças que estavam perfeitas. Os de base óleo mineral podem ainda interferir com tintas e seladores posteriores.
Pigmentos
Também não são aditivos em sentido estrito, mas dividem o dosador e dividem os problemas.
- A favor: a cor é o que separa o paver de valor do paver de preço.
- Contra: exigem constância absoluta na dosagem, porque a diferença de tom entre lotes é a reclamação mais frequente em paver. Os óxidos de ferro inorgânicos são estáveis ao tempo; os orgânicos desbotam. E o tom uniforme costuma obrigar a não baixar o cimento tanto quanto daria.
Incorporadores de ar: a família que aqui não se aplica
Entra na lista para evitar o mal-entendido. Em concreto plástico são usados contra os ciclos de gelo e degelo. No vibroprensado, o ar incorporado compete diretamente com a compacidade, que é de onde sai a resistência da peça. E no Caribe colombiano não há ciclos de gelo e degelo que justifiquem a contrapartida.
3. O erro que sai mais caro: a superdosagem de superplastificante
Merece seção própria porque é frequente e contraintuitivo.
Em concreto plástico, passar da conta no superplastificante produz segregação visível: o agregado vai para o fundo e a água sobe. Detecta-se na hora.
Em concreto seco, a superdosagem de PCE faz algo mais traiçoeiro: a mistura perde coesão a verde. Sai da máquina aparentemente bem, e se deforma ou esfarela no manuseio. O operador, vendo que as peças falham na desmoldagem, costuma reagir subindo a água ou subindo o aditivo, que é exatamente o contrário do que é preciso.
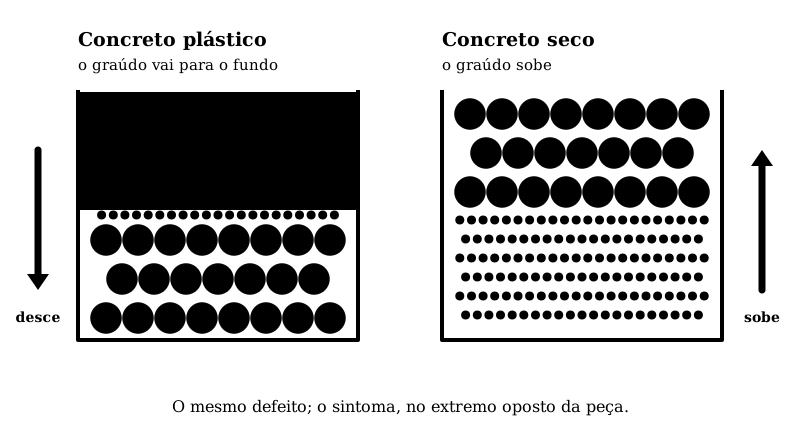
E a segregação, que seria o outro aviso, aqui acontece ao contrário. Não há água livre que empurre nada para cima: quem manda é a vibração sobre um material granular, e sob vibração as partículas grandes sobem enquanto as finas escorrem pelos buracos que elas vão deixando. O agregado graúdo sobe em vez de precipitar. Quem procura o sintoma que conhece do concreto plástico —o graúdo acumulado no fundo— não o encontra, e conclui que não há segregação. Há, e está na face superior da peça.
Achar a dose certa pede um teste de dose crescente: subir o aditivo por degraus e medir em cada um o peso da peça e como ela se comporta na desmoldagem. É demorado, e é a única forma de saber onde está essa janela com a sua mistura e a sua máquina, que não têm por que coincidir com as da ficha técnica.
4. O que um aditivo não consegue consertar
Isto economiza dinheiro de quem entende a tempo. Nenhum aditivo corrige:
- Uma curva granulométrica fora da faixa. Se faltam finos, faltam finos: o aditivo não os inventa. (Veja o material pulverulento e o consumo de cimento.)
- Uma areia com argila ativa. Boa parte do aditivo vai se consumir na argila antes de chegar ao cimento.
- Um tempo de vibração mal ajustado.
- Uma cura deficiente. A resistência se ganha com umidade e tempo; o aditivo pode adiantá-la, não presenteá-la.
A ordem certa é sempre a mesma: agregados, umidade, máquina e, por último, aditivos. Um aditivo aplicado sobre um processo já arrumado dá um salto mensurável. Aplicado sobre um processo bagunçado, é um gasto que mascara o problema de verdade.
5. Como avaliar um aditivo sem gastar demais
Um teste honesto cabe numa jornada de produção:
- Fixe todo o resto. Mesma areia, mesma umidade, mesmo tempo de vibração, mesmo operador. Se você mudar duas coisas ao mesmo tempo, não vai saber a qual atribuir o resultado.
- Produza um lote testemunha sem aditivo e pese dez peças recém-desmoldadas, uma a uma.
- Produza lotes com doses crescentes —por exemplo, a mínima recomendada, a média e a máxima— e repita a pesagem em cada um.
- Anote o comportamento na desmoldagem de cada lote: peças recusadas, arestas danificadas, aderência à fôrma.
- Ensaie a compressão aos 7 e aos 28 dias dos quatro lotes.
O aditivo que lhe convém é o que aumenta o peso da peça e a resistência sem piorar a desmoldagem, a um custo por metro cúbico menor que a economia de cimento que ele permite. Se essa conta não fecha, não importa quão moderna seja a química: não lhe serve.
E antes de testar aditivo nenhum, confira se a sua curva granulométrica está dentro da faixa com o simulador de traço. É de graça, e descarta a causa mais comum antes de você gastar na menos provável.