Como escolher a vibroprensa para a sua primeira fábrica de blocos, sem pagar capacidade que você não vai usar
2026-10-16 · 17 min de leitura
Neste artigo
Quem vai montar a sua primeira fábrica chega quase sempre com dois ou três catálogos na mão e uma pergunta: qual rende mais pelo que custa? E quase sempre compara a única coisa que os catálogos põem em letra grande: blocos por dia.
Esse número não é mentira, mas também não é o que você vai vender. É um teto, medido com regras que mudam de um fabricante para outro, com o produto que mais convém à máquina e com uma fábrica ideal em volta. Este artigo trata de como escolher com esse número na frente: como levar dois catálogos à mesma base, como baixar esse número degrau por degrau até a produção que você consegue vender com um turno, quanta máquina a sua venda de hoje pede, o que não está na ficha e quanto custa a capacidade que você compra e não usa.
O artigo geral de máquinas dá a visão de conjunto: por que a máquina se paga com o que você vende, que linha serve para cada produto e como se dimensiona o resto da fábrica. Aqui se desce ao detalhe de uma única decisão: qual das ofertas que você tem sobre a mesa comprar.
1. O número grande é um teto, não uma promessa
Um catálogo honesto dá a capacidade da máquina nas melhores condições que o seu fabricante considera razoáveis. O problema é que cada um escolhe quais são essas condições, e quase nunca as escreve ao lado do número. Por trás de «tantos blocos por dia» pode haver qualquer uma destas decisões:
- Quantas horas tem o dia. O mais comum é um turno de 8 horas, mas há fabricantes que declaram a sua capacidade para 10 horas de produção.
- Quanto tempo a máquina funciona. Um fabricante europeu declara por escrito que calcula com a máquina disponível 85 % do tempo. Um fabricante brasileiro dá o seu número diário como 8 horas com a máquina funcionando 100 %, sem uma única parada: comprova-se multiplicando os seus próprios ciclos por minuto e peças por tábua.
- Que peça conta como «bloco». Uma vibroprensa fixa semiautomática brasileira da Vibrafort, de três blocos de 14 ou quatro de 9 por ciclo, declara na sua ficha de 3.000 a 4.000 blocos de 14 por dia e de 4.000 a 5.000 de 9: o seu número mais alto, 5.000, é de bloco de 9 cm, não do de 14 que talvez você vá vender.
- Que ciclo usa. Quando o catálogo dá uma faixa de ciclo, o número diário pode sair do extremo rápido ou do lento. Numa das fichas brasileiras que revisamos, o turno declarado sai de um ciclo de 19 segundos, mais lento que o mais lento da sua própria faixa (11 a 18); em outras, não se sabe.
Somadas, essas decisões não são detalhes. Um número a 10 horas e a 100 % é 47 % maior que a mesma máquina declarada a 8 horas e a 85 %, sem que a máquina faça um bloco a mais. É uma diferença que pode decidir uma compra.
E a armadilha não é só de vendedores. Um trabalho de conclusão de curso brasileiro de 2025 compara duas vibroprensas fixas de tábua que fazem bloco de 14: uma automática de 7 blocos por ciclo a cada 14 segundos, de cerca de 1,3 milhão de reais, e uma mais simples de 10 blocos por ciclo, de cerca de 800.000. Conclui que a automática se paga em pouco mais de dois meses. Olhando de perto, isso não é lucro: é o tempo em que o que foi vendido, menos a matéria-prima, soma o que a máquina custou. Para chegar lá, conta como vendida toda a capacidade, as 160 horas do mês, e deixa de fora —o próprio texto diz— a energia, a mão de obra e os impostos, que reconhece como a maior parte do custo. Nem essa conta fecha: com um preço de 3,50 reais e uma matéria-prima de 1,52 por bloco sobram 1,98, não os 2,23 da sua tabela, e com 1,98 o prazo passa de 2,08 para uns 2,34 meses. E no mesmo trabalho, a produção diária da automática é calculada com 90 % de rendimento, e a mensal sem ele. Se um trabalho acadêmico mistura duas bases, o folheto que você tem na frente também pode fazer isso.
2. Leve tudo à mesma base: ciclos por hora e peças por tábua
A saída é nunca comparar o número diário. Compare os dois dados que a máquina tem de fato e que não dependem de como se conta o dia:
Ciclos por hora (3.600 dividido pelos segundos do ciclo) × peças por tábua, produto por produto
Se o catálogo não dá o ciclo, calcule você mesmo. Divida o número diário pelas peças por tábua e você terá os ciclos do dia; divida os segundos do dia (horas × 3.600) por esses ciclos e você terá o ciclo, em segundos, que o fabricante supôs. Se sair um ciclo mais rápido que o que a mesma ficha declara, o número diário já vem inflado ou vem de outra peça; se sair um mais lento, pode ser que já traga algum desconto. Qualquer uma das duas coisas é uma pergunta para o vendedor.
Faça isso para cada produto que você vai vender, não para «o bloco» genérico:
- Numa mesma máquina automática média, a tábua leva cinco blocos de 9 cm, três de 14 ou dois de 19, e oito pavers de 10 × 20. O paver, além disso, costuma ter outro ciclo, e se leva camada de acabamento, mais longo: num catálogo europeu, a camada tira 14 % dos metros quadrados por turno.
- Passe tudo para a unidade em que o seu cliente compra. O paver de 10 × 20 se vende por metro quadrado: são 50 peças por m². O bloco de 39 × 19 com a sua junta ocupa 40 × 20 cm de parede: 12,5 blocos por m². Uma loja de materiais de construção pede blocos; uma construtora pede metros de parede e pergunta quantos dias você leva.
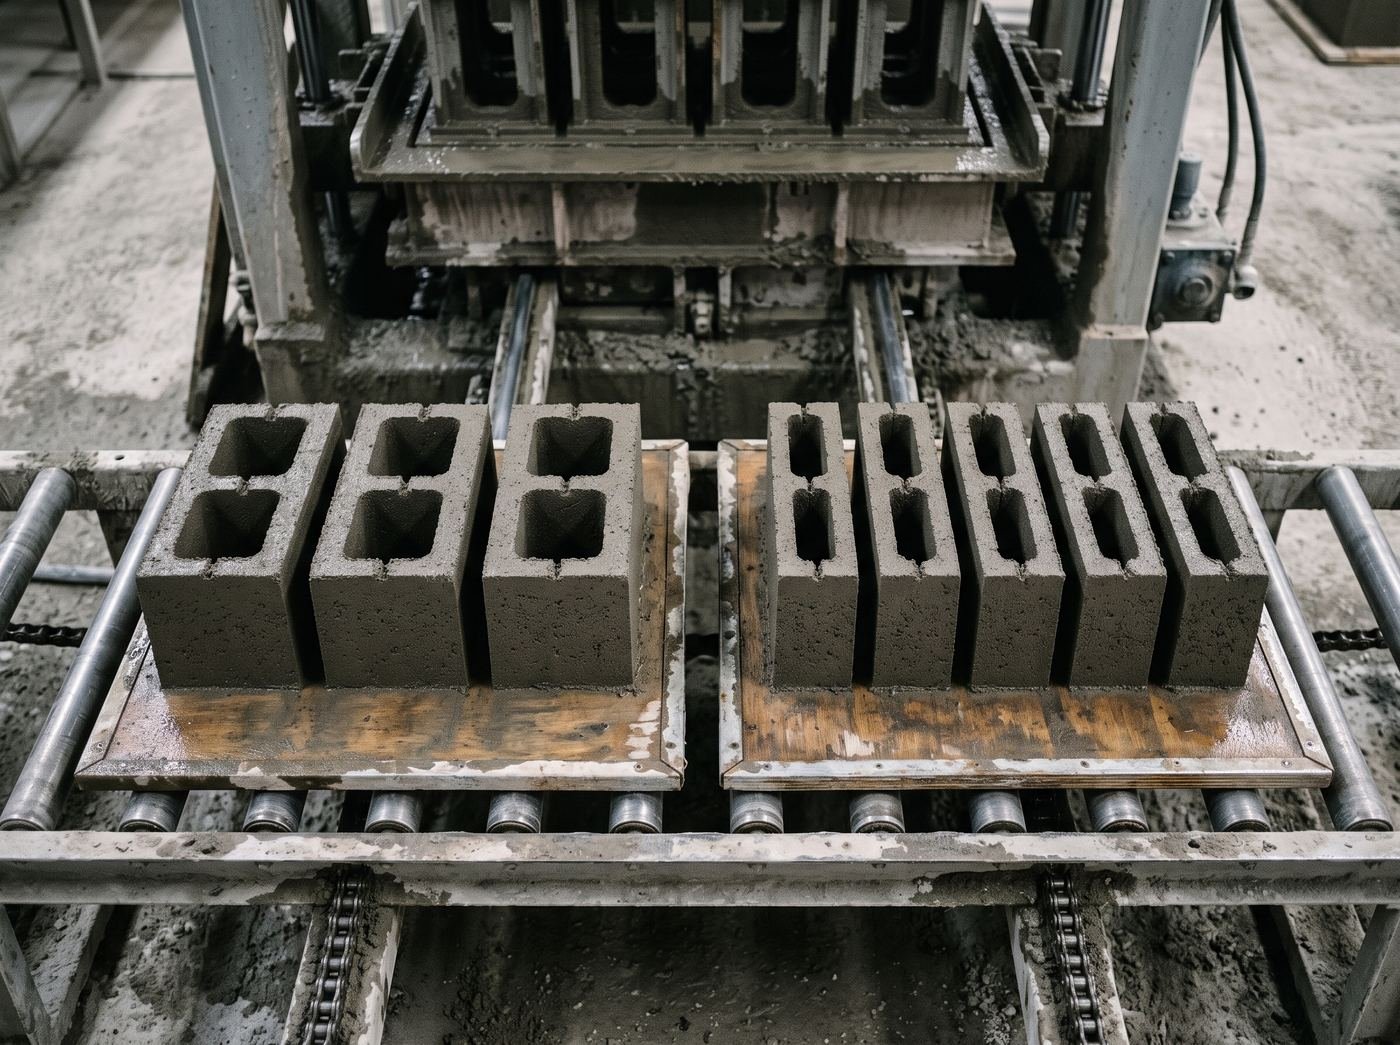
Com essa tabela —ciclos por hora e peças por tábua de cada produto— você já tem duas máquinas comparáveis. O passo seguinte é aplicar às duas o mesmo desconto, e esse desconto quem põe é você, não o catálogo.
3. A escada de descontos: do catálogo ao que você vende

A indústria mede a distância entre o que uma máquina poderia fazer e o que ela faz com um indicador chamado eficiência global do equipamento (OEE, na sigla em inglês). É o produto de três degraus, e convém conhecê-los um por um porque cada um se perde por causas diferentes e se recupera com remédios diferentes:
- Disponibilidade: o tempo que a máquina realmente funciona. Perde-se na partida e na lavagem do turno, nas trocas de fôrma, nas avarias, e sobretudo nas esperas: mistura que não chega, tábuas que acabaram, empilhadeira ocupada, cimento que não entrou a tempo.
- Desempenho: o ciclo real frente ao nominal. Perde-se em microparadas e em ciclos mais lentos que o do catálogo: o operador que alonga a vibração para que o bloco saia bem, a gaveta que não alimenta por igual.
- Qualidade: as peças que se vendem frente às que se moldam. Perde-se em blocos quebrados ao desmoldar ou ao paletizar, em peças fora de medida e em peças de segunda.
A referência da indústria em geral, proposta pelo criador da manutenção produtiva total nos anos oitenta, é 90 % de disponibilidade, 95 % de desempenho e 99 % ou mais de qualidade: 85 % no total, e é considerada «classe mundial». Repare no que esse número diz: uma fábrica de classe mundial perde 15 de cada 100 peças que a máquina faria funcionando sem parar.
E uma fábrica de blocos de verdade? O único caso medido com método que encontramos é um trabalho da Universidade Federal de Uberlândia sobre uma linha semiautomática no Brasil. A fábrica se pôs uma meta de 89 × 95 × 99, 83,7 %. Começou em 62 % e teve média de 70 % no primeiro ano. No caminho, o desempenho subiu de 85 para 92 % e a qualidade de 95 para 99 %. Levou três anos para passar de 86 %, e no ano seguinte caiu para 81 % por insumos que chegavam atrasados, rotatividade de pessoal e falta de espaço no pátio.
Daí sai a regra para a sua conta: planeje o primeiro ano com 65 a 70 % sobre o número de catálogo levado a 100 %. Se o catálogo já vem a 85 %, primeiro devolva-o a 100 % e depois desconte, para não descontar duas vezes nem ficar curto.
E há um quarto degrau que nenhum indicador de máquina mede: o que o mercado compra. Uma fábrica que produz 70 e vende 50 não tem um problema de eficiência; tem 20 de estoque no pátio, cimento imobilizado e tábuas ocupadas. A escada termina na venda, não na máquina.
4. O que o catálogo não diz
A ficha descreve a máquina. O que a máquina pede à sua fábrica para chegar ao seu número quase nunca está escrito. Estas são as perguntas que é preciso fazer a cada linha que falta:
| O que falta | Por que importa | Como descobrir |
|---|---|---|
| Tempo de troca de fôrma | Um fabricante anuncia 15 minutos; na fábrica de Uberlândia se mediam 45 e baixaram para 28 com método. Uma fábrica que começa com quatro produtos troca de fôrma várias vezes por semana | Peça para ver a troca feita numa fábrica que já tenha a máquina, com cronômetro |
| Misturador | A prensa não funciona sem mistura. Um fabricante calcula 36 toneladas de mistura por dia para 3.000 blocos de 14. Se o misturador não está na oferta, a capacidade da oferta é teórica | Exija na oferta o volume útil, o tempo de mistura e a batida por ciclo |
| Tábuas | O bloco passa a noite na sua tábua. São necessárias tábuas para um dia completo de produção, e o seu tamanho é a máquina que define | Peça o tamanho, a espessura e o material que a máquina aceita, e quantas a oferta inclui |
| Cura e pátio | O catálogo conta blocos moldados, não blocos curados. Se não há cobertura para um dia de produção, a prensa para | Faça a conta de cobertura e pátio antes de assinar |
| Potência e rede elétrica | A potência da ficha é a da máquina sozinha, sem misturador, esteiras nem compressor | Some tudo e leve à sua distribuidora de energia |
| Frequência e tensão | Um motor feito para 50 Hz numa rede de 60 Hz muda de velocidade, e num vibrador isso muda a vibração | Exija por escrito a frequência e a tensão de cada motor |
Três dessas linhas têm o seu próprio artigo: o misturador se escolhe junto com a prensa, as tábuas se comparam por custo por ciclo e a cura decide quanta cobertura você precisa. As duas elétricas merecem umas linhas a mais aqui, porque são as que mais surpreendem quem monta a sua primeira fábrica.
A potência. As fichas dão os cavalos da máquina: da ordem de 4 a 7,5 numa semiautomática ou numa manual hidráulica e de uns 34 numa automática média, que são uns 25 kW. Mas a sua entrada de energia tem que alimentar tudo o que parte ao mesmo tempo —máquina, misturador, esteiras, compressor— e além disso suportar a partida: um motor de indução com partida direta puxa de seis a oito vezes a sua corrente normal durante alguns instantes. Por isso o transformador não se dimensiona somando os cavalos das fichas, e por isso convém perguntar se os motores grandes vêm com soft-starter ou inversor de frequência. Antes de orçar a máquina, orce a entrada de energia: em alguns terrenos a rede trifásica pode sair mais cara que a diferença entre duas máquinas.
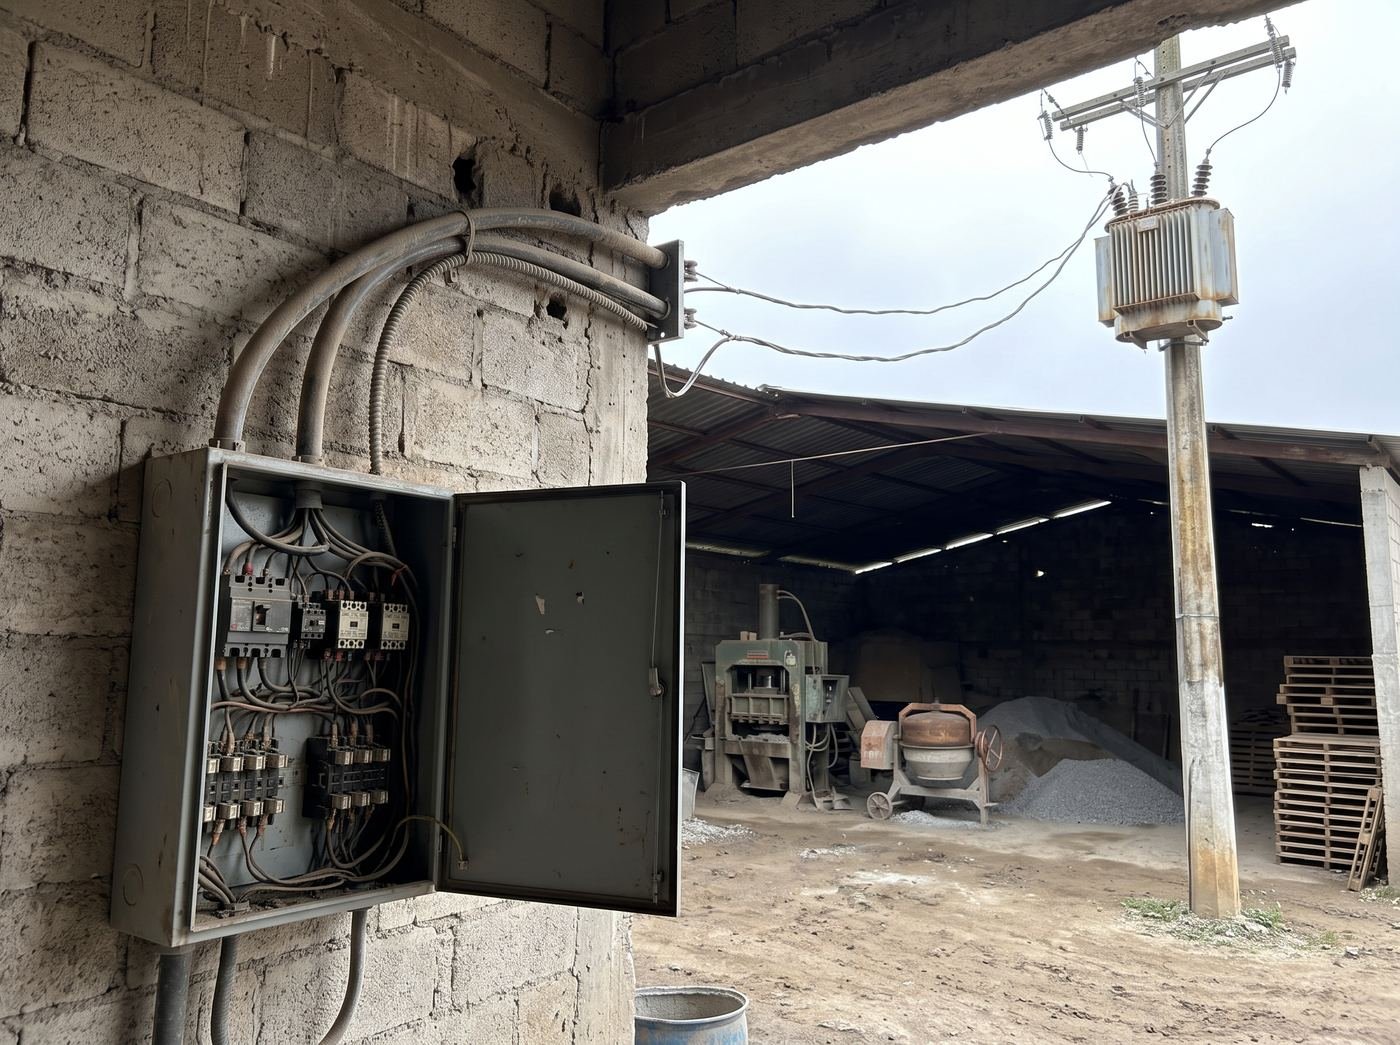
A frequência. A Colômbia, o Brasil, o México, o Peru e boa parte do continente trabalham em 60 Hz; a Europa, a China, a Argentina, o Chile, o Uruguai, o Paraguai e a Bolívia trabalham em 50. Um motor gira em proporção à frequência, então o de 50 ligado em 60 gira 20 % mais rápido. Na bomba hidráulica isso muda vazões e pressões; num vibrador de massas excêntricas muda ainda mais, porque a força cresce com o quadrado da velocidade. Um catálogo de vibradores elétricos mostra isso sem rodeios: o mesmo modelo empurra 99 libras a 50 Hz e 143 a 60 Hz, 44 % a mais. Outros fabricantes de vibradores ajustam as massas para cada frequência e entregam a mesma força nas duas. A conclusão é a mesma: a máquina se pede feita para a frequência da sua rede, não adaptada na obra. A amplitude e a frequência de vibração são o que adensa o seu bloco, como explica o artigo de como funciona uma vibroprensa, e o das fôrmas conta por que essa energia não chega igual a todas as cavidades.
5. A conta ao contrário: quanta máquina a sua venda pede
Com a base comum e a escada, a máquina se dimensiona a partir da venda e não do catálogo. Vamos a um caso hipotético de uma fábrica que começa com três produtos e estas vendas que já pode demonstrar com pedidos e clientes:
- 30.000 blocos de 14 cm por mês,
- 20.000 blocos de 9 cm,
- 500 m² de paver de 10 × 20, que são 25.000 peças.
Suponhamos que ela avalia uma máquina que por tábua faz 3 blocos de 14, 5 de 9 ou 8 pavers, com 150 ciclos por hora em bloco e 210 em paver. O seu catálogo diz até 6.000 blocos por dia, que são de bloco de 9 cm (de 14 seriam 3.600). Multiplicado por 22 dias, 132.000 por mês: parece que sobram mais de 40 %.
A conta por produto diz outra coisa:
| Produto | Peças por mês | Ciclos (peças ÷ peças por tábua) | Ciclos por hora | Horas a 100 % |
|---|---|---|---|---|
| Bloco de 14 | 30.000 | 10.000 | 150 | 66,7 |
| Bloco de 9 | 20.000 | 4.000 | 150 | 26,7 |
| Paver 10 × 20 | 25.000 | 3.125 | 210 | 14,9 |
| Total | 75.000 | 108,2 |
Essas 108 horas são de máquina perfeita. Com 70 % de eficiência viram 155 horas. Some as trocas de fôrma, que dependem do seu mix de produtos e não da máquina: com umas nove trocas por mês de meia hora, mais 4,5 horas. Total, umas 159 horas das 176 que um turno tem em 22 dias. A máquina que «sobrava» ocupa 90 % do turno. E se o primeiro ano sair a 65 % e não a 70, ocupa 97 %: você fica no limite, sem margem para uma avaria longa nem para um pedido grande.
Isso não quer dizer que a máquina seja ruim para essa fábrica. Quer dizer que é a justa para a venda de hoje com um turno, e que o crescimento é coberto pelo segundo turno, não por uma máquina maior. Essa é a decisão correta para quem começa, desde que o resto da fábrica fique preparado para esse segundo turno: um jogo de tábuas ao qual se possam somar mais, cobertura de cura com espaço para crescer, uma entrada de energia que aguente.
6. O que custa a capacidade que você não usa

Sigamos com o mesmo caso hipotético. O vendedor oferece também uma máquina com 2,5 vezes a capacidade da anterior, na qual «cabe todo o crescimento». Suponhamos que a sua parcela mensal —financiamento, leasing ou o capital que você deixa de ter em outra coisa— seja o dobro: 3.000 por mês na sua moeda, contra 1.500 da pequena. A hipótese é generosa com a grande, porque cobra dela menos por cada bloco de capacidade.
Com a mesma venda de 75.000 peças:
- A pequena ocupa 90 % do turno e carrega 0,020 de parcela por peça.
- A grande termina o mês de trabalho em umas 66 horas: 38 % do turno. Os outros 62 % ela fica parada, pagando parcela. Carrega 0,040 por peça, o dobro.
- A grande só iguala a pequena quando a venda chega a 150.000 peças por mês, o dobro do que a fábrica pode demonstrar hoje.
- Para essa mesma venda, a pequena com um segundo turno carrega 0,010 por peça. O segundo turno custa mão de obra, energia e mais tábuas, e é preciso somá-los. Mas eles se pagam quando já existe a venda que os justifica, não antes.
A parcela não é a única coisa que a capacidade ociosa encarece. Uma máquina grande pede mais entrada de energia, tábuas maiores e mais caras, mais misturador e mais capital de giro desde o primeiro dia. E o capital de giro —cimento, agregado, folha de pagamento dos primeiros meses enquanto os clientes pagam— é justamente o que fica curto quando a partida demora. Comprar a máquina do crescimento antes do crescimento é pagar o futuro com o dinheiro que fazia falta para chegar até ele.
Quando a grande convém? Quando a venda demonstrável já enche mais de um turno da pequena, quando o segundo turno não é viável na sua região —por segurança, transporte do pessoal ou restrições de ruído—, ou quando o produto que você vende exige o que só a grande faz bem. São razões que se escrevem e se comprovam; «por via das dúvidas» não é uma delas.
7. As perguntas para o vendedor
Um bom vendedor responde a todas sem se incomodar, e por escrito. Se alguma o incomoda, você já tem informação:
- Com quantas horas e com que disponibilidade está calculado o número diário? 8 horas, 10? A 100 %, a 85 %?
- Qual é o ciclo para cada produto que eu vou fazer, e com que altura de peça? O paver leva camada? Quanto ela alonga o ciclo?
- Quantas peças por tábua, de cada produto, com que tamanho de tábua?
- Quanto demora uma troca de fôrma, com que ferramentas e quantas pessoas?
- Que misturador é necessário para esse ciclo: volume útil e tempo de mistura? Ele está na oferta?
- Qual é a potência de tudo o que vem na oferta, como partem os motores grandes, e para que tensão e frequência eles são feitos?
- Onde posso ver uma máquina igual trabalhando, com uma mistura parecida com a minha, e falar com o dono sem você na frente?
- A partida inclui uma produção de teste com a minha mistura a um rendimento combinado? O que acontece se ele não for alcançado?
- Quanto custa e quanto demora uma fôrma de reposição, e quantos ciclos uma dura em condições normais?
- Quem vem quando a máquina parar, de onde e em quantos dias?
A sétima é a que mais vale. Uma fábrica que está há um ano com essa máquina diz em uma tarde o seu ciclo real, a sua troca de fôrma e a sua eficiência, e não tem que defender nada disso.
8. Duas ofertas numa só folha
Com as respostas, a comparação cabe numa folha. Preencha-a com os seus produtos e a sua venda, não com os do catálogo, e deixe vazia a célula que o vendedor não soube responder: essa célula vazia é parte da comparação.
| Linha | Oferta A | Oferta B |
|---|---|---|
| Ciclo e peças por tábua, para cada produto seu | ||
| Base do número diário (horas e disponibilidade) | ||
| Horas por mês que a sua venda de hoje ocupa, a 70 % e com trocas de fôrma | ||
| Porcentagem de um turno que essa venda ocupa | ||
| Venda máxima com um turno e com dois turnos | ||
| O que inclui: fôrma, misturador, tábuas, esteira, quadro elétrico | ||
| O que é preciso comprar à parte para que funcione | ||
| Potência total e forma de partida; tensão e frequência dos motores | ||
| Tempo de troca de fôrma, e preço e prazo da fôrma de reposição | ||
| Partida, produção de teste e treinamento por escrito | ||
| Preço posto na sua fábrica, com transporte, impostos e montagem | ||
| Parcela mensal na moeda em que você vende | ||
| Parcela por peça vendida, com a venda de hoje |
As duas últimas linhas são as que decidem, e saem de todas as anteriores. Ganha a oferta com menor parcela por peça vendida hoje que além disso deixe preparado o segundo turno, não a que tem o número maior na capa do catálogo. Se as duas ficarem parecidas, o pós-venda e a visita a uma máquina igual trabalhando desempatam.
9. O que fazer esta semana
- Passe os catálogos que você tem para ciclos por hora e peças por tábua, produto por produto, e comprove com o próprio número diário de cada um que horas e que disponibilidade cada fabricante supôs. Anote as perguntas que surgirem.
- Escreva a sua venda de hoje por produto, só a que você pode demonstrar com pedidos ou clientes, e faça a tabela da seção 5 com cada máquina: horas a 100 %, divididas por 0,70, mais as trocas de fôrma. Veja que parte de um turno cada uma ocupa.
- Pergunte à sua distribuidora de energia que potência e que frequência ela tem disponíveis no seu terreno, e quanto custa ampliar a entrada de energia. Esse dado pode descartar uma oferta antes que você gaste uma tarde comparando-a.
Um catálogo é um bom ponto de partida quando é lido como o que é: a descrição de uma máquina no seu melhor dia. A máquina que convém a você não é a do número maior, e sim a que sai da sua conta: os seus produtos, a sua venda e um turno, numa só folha.