Cura de blocos e pavers: metade da sua resistência se decide depois que a peça saiu da máquina
2026-09-08 · 10 min de leitura
Há uma frase que se ouve em quase todas as fábricas e que está exatamente ao contrário: «tem que deixar o bloco secar».
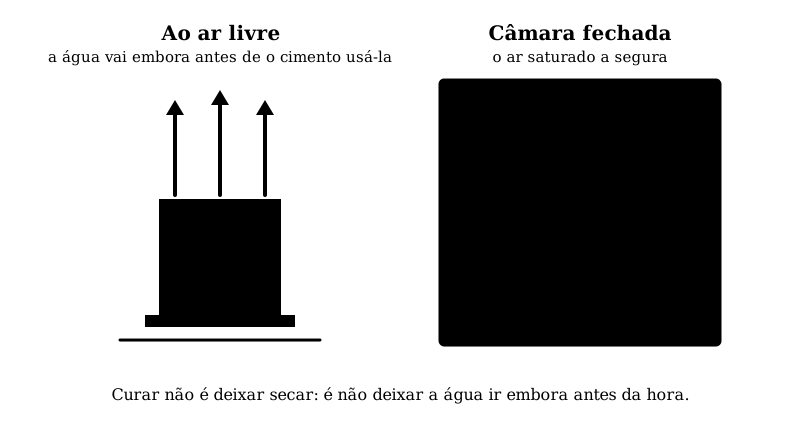
Curar é o contrário de secar. O cimento não endurece porque perde água: endurece porque reage com ela. Cada gota que evapora antes de a reação usá-la é resistência que você já não vai ter, e que não se recupera depois por mais tempo que a peça fique no pátio.
Numa fábrica de vibroprensados isso importa mais que em qualquer outra aplicação do concreto, e por uma razão que já conhece quem leu o artigo da água: a sua mistura começa com a despensa quase vazia. Um concreto plástico leva água de sobra para a reação; um concreto seco trabalha com uma umidade de 4 % a 9 %, que é apenas o que o cimento precisa. Não há excedente para perder.
1. As três coisas que governam a cura
A umidade, que é a que manda. Enquanto houver água disponível, a hidratação avança. Quando a peça seca, a reação não dá uma pausa esperando tempos melhores: ela para, e o que não se hidratou não se hidrata depois.
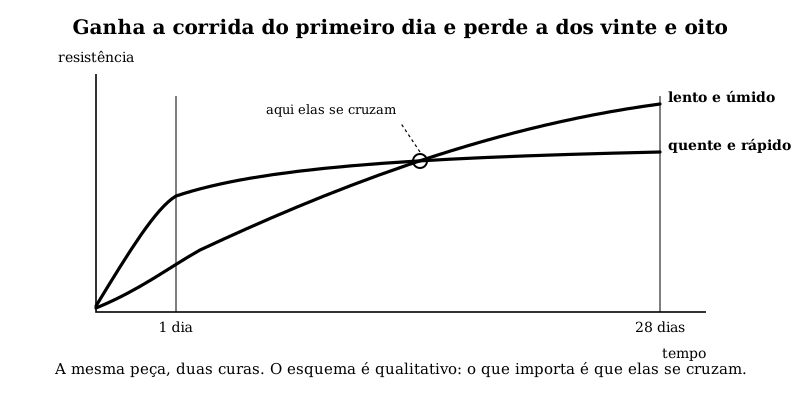
A temperatura, que acelera e também castiga. Mais calor, reação mais rápida e resistência mais alta nas idades iniciais. Mas passado certo ponto acontece algo que surpreende muita gente: uma peça curada quente demais e rápido demais termina com menos resistência final que a mesma peça curada devagar. Ganha a corrida do primeiro dia e perde a dos vinte e oito.
O tempo, e sobretudo qual. Nem todas as horas valem igual: as primeiras mandam sobre todas as outras.
2. As primeiras horas são quase tudo
Pense no momento exato em que a peça sai da fôrma. Acabou de perder as paredes que a continham, tem toda a sua superfície exposta ao ar, não tem praticamente nenhuma resistência e é quando mais rápido perde água em toda a sua vida.
Esse é o momento crítico, e é também o pior atendido, porque coincide com o ponto da fábrica em que todo mundo está de olho na máquina e ninguém no produto. Uma corrente de ar cruzando o pátio ou meia hora de sol direto sobre as tábuas recém-saídas fazem mais estrago que um erro de traço, e não deixam nenhum rastro que depois permita reconstruir o que aconteceu.
Se de todo este artigo você for aplicar uma só coisa, que seja esta: proteja as primeiras horas.
3. Os métodos, e quanto cada um pede
Ao ar livre, no pátio. É o mais comum e o menos pensado. Pode funcionar num clima favorável e sem vento, e é um desastre em clima seco, ventoso ou com sol direto. O problema real não é ser ruim: é que não é um método, é a ausência de um, e por isso o resultado muda conforme o dia.
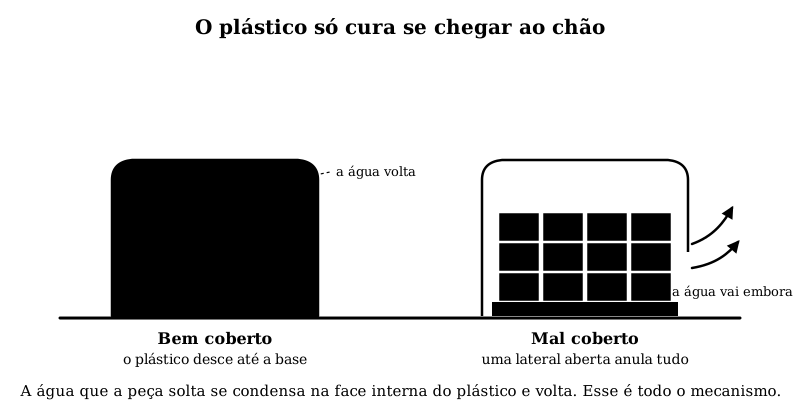
Plástico sobre o palete. É o que faz a maioria das fábricas que não têm câmara de cura, e com razão: cobrir ou envolver com plástico o palete de blocos recém-montado cria um microclima em volta das peças e corta a evaporação. A água que a peça solta fica dentro, se condensa na face interna do plástico e volta, em vez de ir para o ar. Não pede instalação nem equipamento, e é a primeira coisa a testar. O que decide se funciona é o detalhe de sempre: que o plástico desça até a base do palete e não fique meio aberto por uma lateral, porque um palete mal coberto cura como se não estivesse coberto.
Câmara de cura fechada, sem aporte. Um recinto que simplesmente se fecha: a umidade quem põe são o ambiente e a própria peça. Convém dizer o que significa «se fecha», porque quase nunca há uma porta propriamente dita: o vão por onde entram os paletes é grande, e o que se usa para tapá-lo são esteiras ou lonas enroláveis. Esse é o mecanismo de fechamento, e de quão bem ele veda depende todo o resto. É o método das duas fábricas onde trabalho, e funciona —disto sim eu falo por experiência— mantendo a umidade relativa acima de 93 % sem acrescentar vapor nem água. Voltarei a isso na seção 4, porque tem uma condição que não dá para passar por alto.
Câmara com umidificação. O mesmo recinto, com equipamento que acrescenta umidade quando o ambiente não a dá. É o que instalar onde o ar é seco, e onde tentar o método anterior dá errado.
Cura a vapor de baixa pressão. É cura acelerada: serve para girar tábuas e fôrmas mais rápido, não para fazer peça melhor. Tem regras que não são negociáveis —um período de espera antes de começar a aquecer, uma subida gradual de temperatura, um patamar e uma descida igualmente gradual— e pulá-las produz fissuras e perda de resistência final. Justifica-se por logística, quando o gargalo é o pátio e não a máquina.
Autoclave, ou vapor de alta pressão. Outro mundo, com outra química e outro produto. Não é uma versão melhor do anterior nem algo para o qual se escale a partir de uma fábrica de blocos convencional.
4. O método não é o manual que decide: é o seu clima
Aqui está o que mais confunde, e por que dois fabricantes sérios podem fazer coisas opostas e os dois terem razão.
Quase toda a literatura sobre cura foi escrita pensando em climas temperados ou secos, onde o ar rouba água da peça e é preciso repô-la ativamente. Num clima quente e úmido a situação é outra: ao fechar a câmara, o próprio ambiente e a água que as peças cedem bastam para saturá-la. Por isso, nas duas fábricas que conheço de perto, uma câmara de cura fechada se sustenta acima de 93 % de umidade relativa sem vapor e sem molhar. Acrescentar equipamento ali não melhora nada: gasta.
A conclusão não é que a cura seja de graça. É mais incômoda e mais útil: não copie o procedimento de cura de um manual escrito em outro clima, nem de uma fábrica de outra região, sem comprová-lo no seu. O que no litoral é uma câmara fechada e um fechamento que veda bem, num altiplano seco é uma câmara que precisa de umidificação, e o mesmo procedimento aplicado nos dois lugares dá dois produtos diferentes.
E comprovar é barato, que é o melhor da história. Continua na seção 7.
5. Os erros que se pagam
- Confundir secar com curar. É a origem de quase todos os outros.
- Tirar a peça antes da hora porque tem que expedir. O custo não aparece na fábrica: aparece na obra do cliente, dias depois, ou até antes, durante o manuseio.
- Curar ao sol. A face exposta perde água muito mais rápido que o interior, e essa diferença deixa fissuras finas na superfície.
- Empilhar sem deixar passar o ar. Um palete apertado demais faz com que umas peças curem em condições e outras não, dentro do mesmo lote e com o mesmo registro.
- Molhar com mangueira de pressão peças verdes. Erode a face, mancha e não cura: leva água por fora, justo onde ela já não faz falta.
- Uma câmara que fecha mal. Uma esteira mal corrida, ou uma lona enrolável que não chega ao chão, transformam o melhor método no pior, e nada denuncia isso a não ser um higrômetro.
6. As duas reclamações do cliente que começam na câmara de cura
Nenhuma das duas é problema de resistência, e as duas devolvem produto.
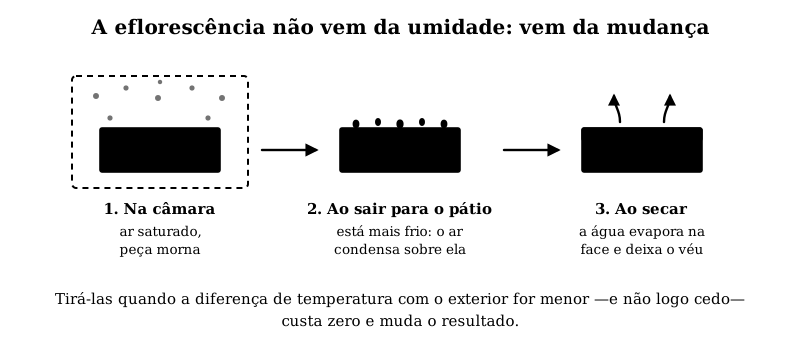
O véu branco. A eflorescência é a reclamação mais frequente que um fabricante de pavers e de bloco aparente recebe, e não é sujeira nem defeito estrutural: é material que vinha dentro da peça e saiu para a face. Para chegar ali ele precisa de exatamente duas coisas: água que se mova para a superfície, e que evapore justo nela. Por isso a cura entra na história. O que mais a favorece não é a umidade em si, e sim as mudanças: tirar peças de uma câmara saturada para um pátio frio faz o ar condensar sobre elas, e essa película de água que depois seca na face é o mecanismo completo. Tirar as peças quando a diferença de temperatura com o exterior for menor —e não logo cedo— custa zero e muda o resultado.
Convém dizer o que ela não é: a cura não é a sua única causa. Também a trazem os materiais e um armazenamento onde as peças se molham e secam uma vez e outra. Mas é o ponto em que o fabricante tem controle sem gastar.
A tonalidade desigual. Em produto pigmentado, duas peças do mesmo lote podem sair com tons diferentes, e o cliente vê isso ao assentá-las juntas, não antes. Parte dessa diferença se cozinha na câmara: a cor final depende de como a peça secou, então as que ficaram na zona mais ventilada ou mais quente saem de um tom e as do fundo de outro. E há uma armadilha de percepção por cima: uma peça mais úmida parece mais escura, de modo que um lote que parece desparelho ao sair pode uniformizar-se sozinho, e outro que parece perfeito pode se abrir depois.
Daí uma regra prática que evita discussão: a tonalidade não se julga com a peça recém-saída da câmara, e as peças de uma mesma obra convém que saiam da mesma zona e do mesmo ciclo.
7. O que medir, e por que é tão barato
A cura é, de todas as etapas de uma fábrica, a que mais se decide no olho e a que mais fácil seria medir. É preciso um termo-higrômetro —o instrumento mais barato que você vai comprar este ano— dentro da câmara, e anotar dois números ao abrir e ao fechar: umidade relativa e temperatura.
Com isso aparecem coisas que hoje ninguém vê: se a câmara se sustenta a noite toda ou desaba ao amanhecer, se o fechamento que parecia bem ajustado está mesmo, se os dias de vento se notam lá dentro, se o canto do fundo se comporta como o resto. E sobretudo, permite amarrar a resistência de um lote às condições em que ele curou, que é o registro que depois explica por que duas semanas iguais deram resultados diferentes. É exatamente o tipo de dado que o artigo sobre dados e inteligência artificial na fábrica chama de amarração: sem ela, o ensaio de resistência é um número solto.
8. Quando dá para expedir
A resposta curta é que não é o calendário que decide: é o ensaio. As tolerâncias e resistências que importam ao seu cliente e à norma —a ABNT NBR 6136 no Brasil, a ASTM C90, ou a equivalente no seu país— são comprovadas sobre a peça, não sobre o procedimento.
O que convém ter claro é que uma peça que sai antes da hora não chega só fraca: chega instável. Ela continua perdendo água depois de expedida, e com ela vai parte da resistência que o ensaio de 28 dias ia mostrar. A pressa de uma expedição se paga com um produto que se comportou diferente na obra e no laboratório.
9. O que fazer esta semana
- Ponha um termo-higrômetro na câmara de cura e anote umidade e temperatura ao abrir e ao fechar, com a data. Dois números por dia.
- Revise o fechamento. A esteira ou a lona enrolável do vão, as juntas, as janelas, o buraco lá em cima que ninguém olha. É o conserto mais rentável da fábrica se aparecer alguma coisa.
- Olhe onde as peças passam a sua primeira hora. Se aquele lugar recebe sol ou corrente de ar, você já tem a primeira coisa para mudar, e mudá-la não custa nada.
E se ao medir você descobrir que a sua resistência se move mais do que gostaria, lembre que a cura é só o último trecho: valide antes a sua combinação de agregados no simulador de traço para saber se o problema entrou com o material ou foi embora pelo fechamento da câmara.