Fôrmas para blocos e pavers: a fôrma decide quanta vibração chega à sua mistura
2026-09-03 · 13 min de leitura
Em como funciona uma vibroprensa ficou dito que a máquina faz três coisas: encher, adensar e desmoldar. A fôrma aparecia ali de passagem, como o recipiente onde tudo isso acontece.
É a peça que mais se manuseia numa fábrica —monta-se, aperta-se, limpa-se, troca-se de produto— e a que menos se estuda. Quase sempre é tratada como uma fôrma de bolo: um recipiente com o formato do bloco. E não é. A fôrma é o último trecho do caminho que a energia percorre desde o vibrador até o grão de areia, e o que acontecer nesse trecho se paga na peça.
1. A fôrma não contém a mistura: transmite
O adensamento não é a fôrma que faz nem a sapata: é o grão se movendo. Para que ele se mova, a energia do vibrador tem que chegar até ele.
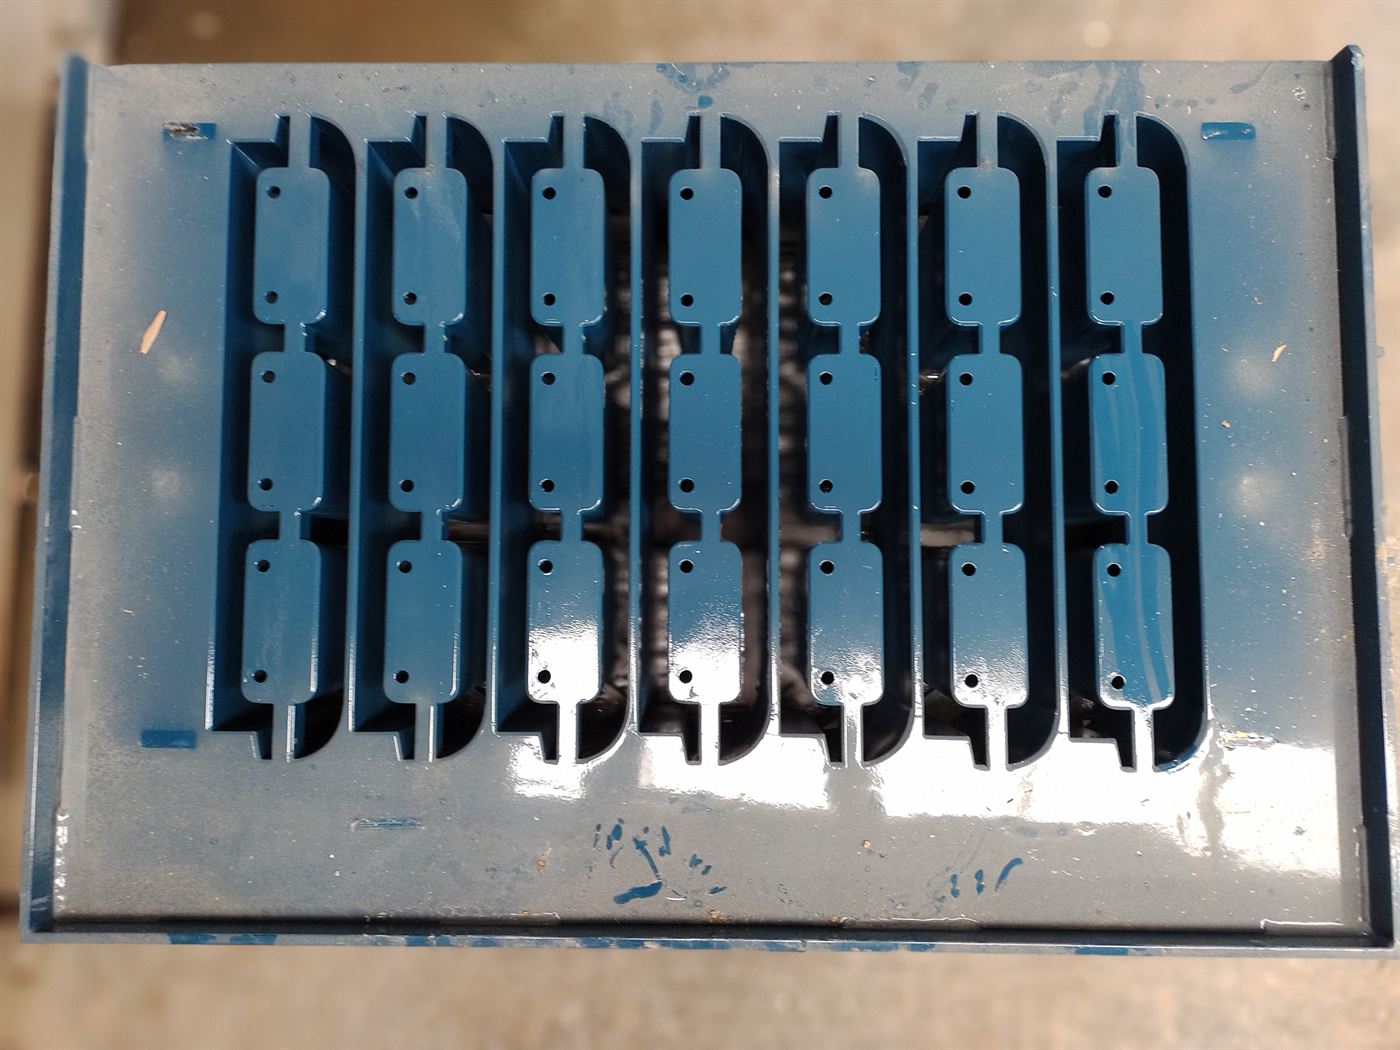
Olhe a foto um segundo antes de seguir, porque ela mostra uma coisa que o texto pode dizer mas não demonstrar: pelas cavidades se vê o chão. A fôrma não tem fundo. O fundo quem dá é a tábua quando o conjunto se fecha, e por isso os dois formam uma peça só enquanto vibram.
Essa viagem tem etapas. O vibrador sacode a mesa; a mesa sacode a fôrma; a fôrma sacode a mistura. Nas máquinas de tábua há um elo a mais, porque a tábua se interpõe entre a fôrma e a mesa, e o conjunto se aperta com grampos por um motivo bem concreto: fôrma e tábua têm que vibrar como uma peça só. Se uma se mexe em relação à outra, parte da energia se gasta nesse batimento em vez de acomodar o material.
Daí sai a regra que governa todo o resto: cada folga do caminho é energia que não chega à mistura. E, diferente de uma avaria, isso não se anuncia. Não há barulho novo, nenhum alarme dispara, a linha não para. Simplesmente os blocos começam a sair um pouco mais leves.
2. A cadeia da energia, elo por elo
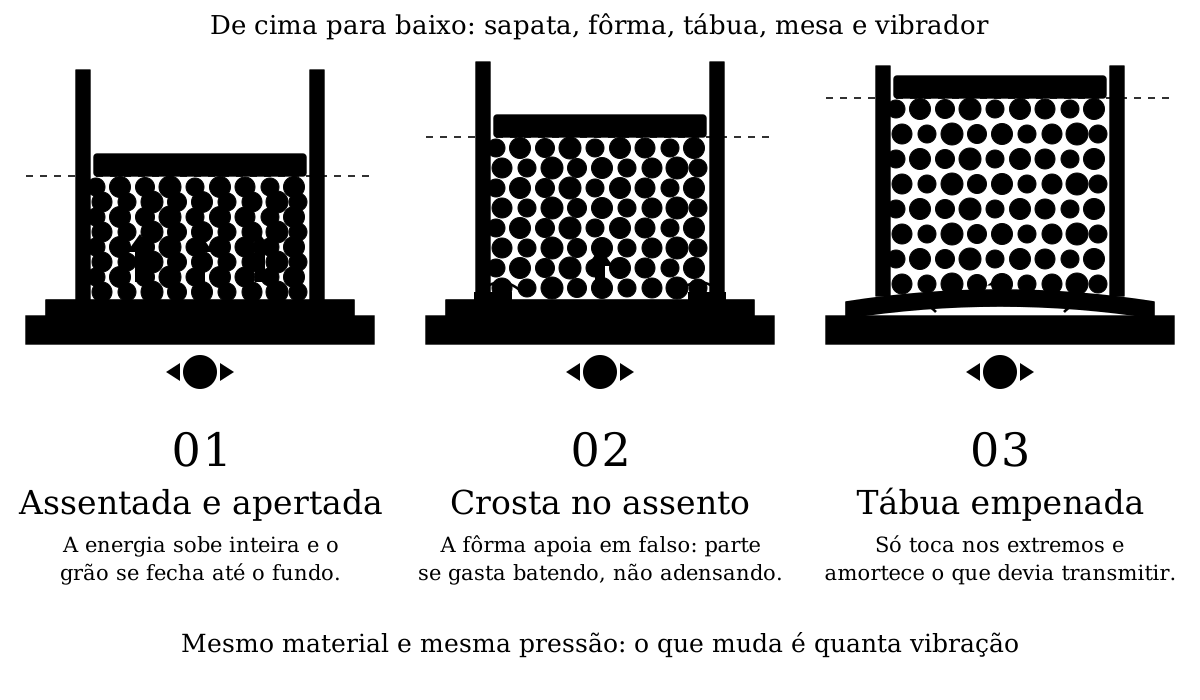
Os pontos onde se perde são sempre os mesmos quatro, e os quatro se revisam sem instrumento:
Os parafusos de fixação. Uma fôrma trabalha submetida a um batimento de dezenas de ciclos por segundo, que é exatamente a condição que afrouxa uma união aparafusada. Um parafuso frouxo não perde só energia: transforma o assento numa superfície de martelamento que ovaliza, e aí não há aperto que resolva. É a manutenção mais barata da fábrica e a que mais se adia.
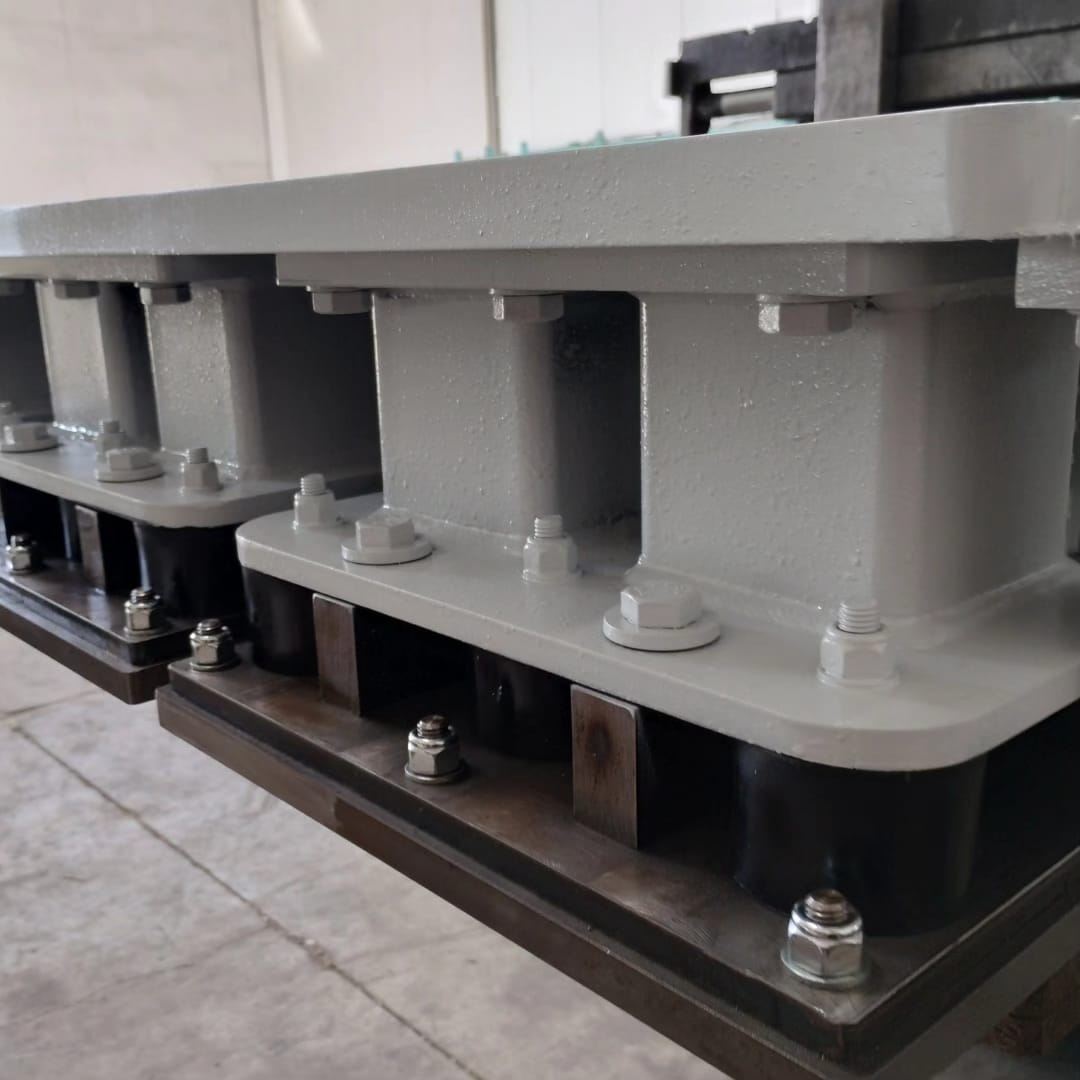
São esses os parafusos de que falo, no conjunto superior de uma fôrma nova. Conte-os: cada um é um ponto a revisar, e basta um ceder para o conjunto deixar de se comportar como uma peça. Os tacos pretos são elastômeros, que servem para o contrário do aperto —absorver, não transmitir—, e por isso o estado deles também conta: um endurecido ou partido muda como o conjunto se move.
O assento da fôrma. Entre a fôrma e o apoio dela se acumula material endurecido, e basta uma crosta de um par de milímetros num ponto para a fôrma apoiar sobre três pontos em vez de sobre toda a superfície. A fôrma fica montada em falso: aperta-se igual, parece igual, e transmite pior.
A tábua. O artigo da vibroprensa já apontava isso e convém repetir aqui, porque é onde encaixa: a tábua faz parte do sistema de vibração. Uma tábua empenada, lascada ou de um material que amortece engole a energia antes de ela chegar à fôrma. É o item mais barato da fábrica e um dos diagnósticos que mais demoram a aparecer, porque ninguém desconfia dele. Ela tem artigo próprio: madeira, plástico, aço ou fibra, e como compará-las por custo por ciclo.
A própria fôrma, quando trinca. Uma fissura numa solda ou na parede de uma cavidade faz as duas coisas ao mesmo tempo: dissipa energia e deixa passar nata. Costuma aparecer primeiro como uma peça com a aresta mal definida numa cavidade só, sempre a mesma.
3. Massa e rigidez: por que o mesmo equipamento não rende igual com duas fôrmas
Um vibrador de massas excêntricas não traz uma amplitude fixa de fábrica. O que ele traz fixo é o momento estático —a massa excêntrica multiplicada pelo quanto ela está descentrada— e a amplitude que ele consegue é esse momento repartido entre toda a massa que tem que mover. De forma aproximada:
amplitude ≈ (massa excêntrica × a excentricidade dela) ÷ (massa total que vibra)
E nessa massa total está a fôrma. A consequência é aritmética, não opinável: se o conjunto vibrante pesa da ordem de 800 kg e você monta uma fôrma 120 kg mais pesada que a anterior, a amplitude cai por volta de 13 % sem ninguém ter tocado na máquina. O mesmo equipamento, a mesma frequência, a mesma mistura, menos energia por ciclo.
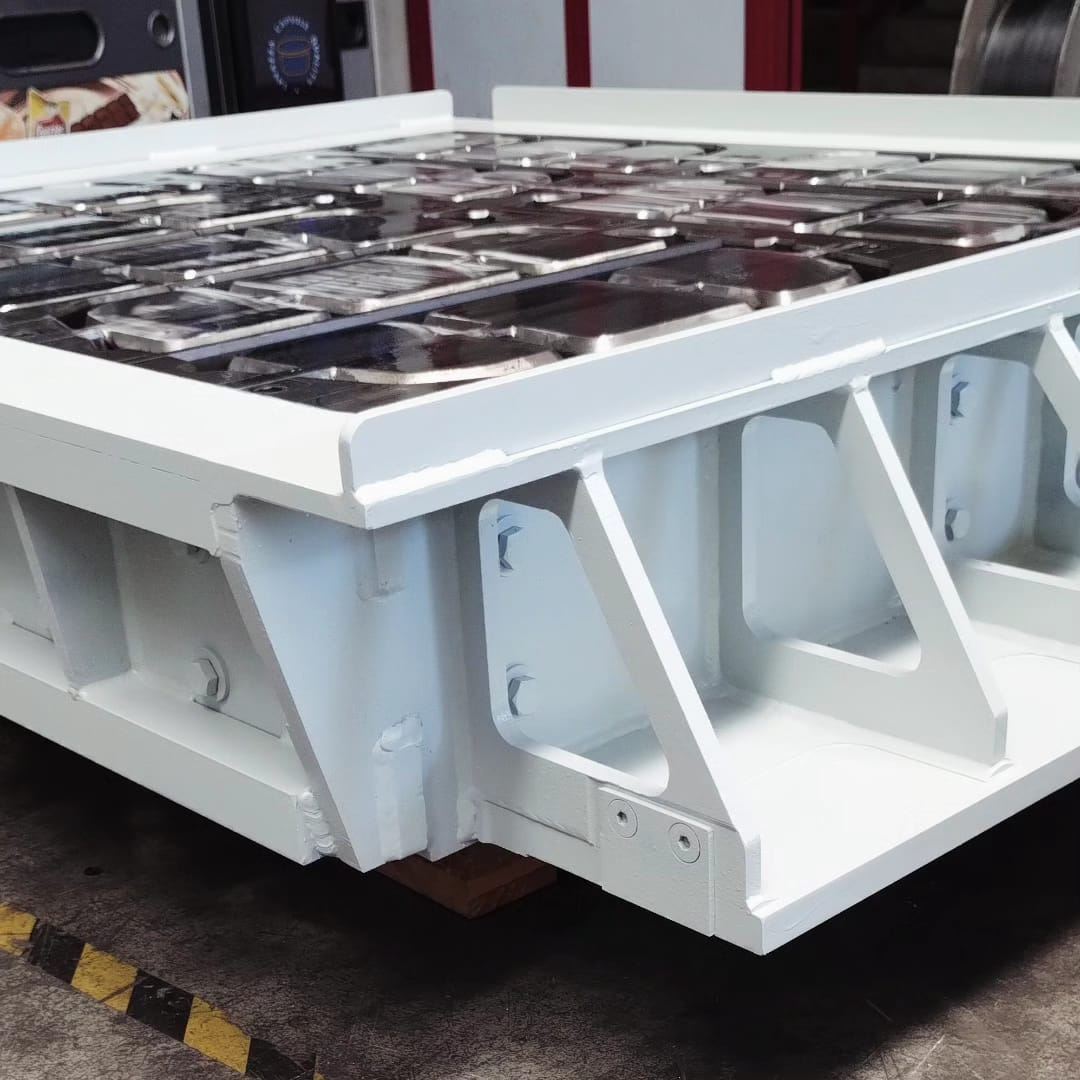
Repare nos triângulos soldados ao bastidor da foto: não são enfeite nem sobra de material. São o que impede o quadro de se deformar enquanto vibra e, portanto, parte do que decide quanta energia chega à mistura em vez de se perder flexionando aço.
Por isso uma fôrma de mais cavidades não é só mais produção: é mais massa, mais superfície de parede em contato com a mistura —ou seja, mais atrito a vencer— e menos energia disponível para cada peça. Duas fôrmas que cabem na mesma máquina mas repartem o ciclo entre mais peças não dão o mesmo bloco: a de mais cavidades produz mais por golpe, e cada peça recebe menos.
Isso obriga a corrigir uma coisa que deixei escrita no artigo da vibroprensa. Lá eu dizia que o traço não é do material, e sim do par material-máquina. Com a fôrma na equação, a frase completa é que o traço é do trio material-máquina-fôrma. Para efeito da mistura, trocar de fôrma é trocar de máquina, e o traço que vai perfeito na fôrma de bloco de 15 pode ficar curto de energia na de paver.
A consequência prática: se a sua fábrica produz com várias fôrmas e usa um traço só para todas, você não tem um traço: tem um que funciona em uma delas e uma média nas outras. Cada fôrma merece a sua própria umidade e o seu próprio tempo de vibração anotados na ficha do produto. Que não exista um número que sirva para todas é justamente o argumento do artigo de sistemas de mistura: a fôrma é uma das razões pelas quais esse número tem que ser encontrado e não copiado.
4. A folga entre a sapata e a cavidade
A sapata entra na cavidade, e entre as duas há uma folga que o fabricante da fôrma escolheu de propósito. É uma das tolerâncias mais bem investidas da máquina inteira, porque os dois erros são caros e se pagam em sentidos opostos:
- Justa demais: a sapata raspa a parede. Lima o aço, mete esforço na estrutura toda e acelera o desgaste das guias. Essa é a falha que se agrava sozinha, porque o atrito gera calor, o calor dilata e o ajuste fecha ainda mais.
- Folgada demais: a mistura se extruda para cima pelo vão e deixa rebarba na borda superior da peça. É o sintoma mais fácil de ler desta lista toda: se os seus blocos saíram limpos durante um ano e agora é preciso tirar a rebarba da borda, a folga cresceu, e cresceu por desgaste.
A ordem de grandeza dessa folga é de décimos de milímetro —o número exato quem fixa é o fabricante conforme a peça, e é um dado que convém pedir por escrito na hora de comprar—. O importante é que não é um ajuste de campo: uma folga que cresceu não se corrige apertando nada. Corrige-se repondo o inserto ou a placa desgastada, se a fôrma foi projetada para permitir isso, e esse «se» se decide na compra.
E é aqui que a fôrma toca a norma. As normas de bloco de concreto —como a ASTM C90, ou a equivalente no seu país— fixam tolerâncias dimensionais para a peça acabada, não para a máquina. Quem as cumpre ou as descumpre, dia após dia, é a fôrma: a altura do seu bloco é a distância que sobra entre a sapata e aquilo sobre o que a peça se forma —a tábua, ou o piso se você trabalha com poedeira—, nem mais nem menos. Por isso medir a altura das peças é o ensaio mais barato que você tem, e o único que detecta o desgaste antes do seu cliente.
5. O que encurta a vida da fôrma, e o que a alonga
O desgaste da fôrma não é o catálogo do aço que decide: são a mistura que passa por ela e o que se faz com ela quando a fábrica para.
O agregado: nem toda areia lima igual
Um aço de fôrma endurecido fica por volta de uma dureza Mohs 6. O quartzo, que é o mineral dominante nas areias silicosas de rio e em boa parte das de mina, está em 7. Um calcário britado está em 3.
Esse salto explica mais diferenças de vida útil entre duas fábricas do que qualquer outra variável: uma areia silicosa e angular lima o aço; um calcário, não. Não é um argumento para trocar de agregado —o agregado se escolhe pela curva granulométrica e pelo que existe na região, não pela fôrma—, mas serve para saber o que esperar: se você produz com areia silicosa angular, a sua fôrma tem vida mais curta que a do vizinho, e orçar a reposição como se fossem iguais é orçar errado.
Os finos acrescentam um mecanismo próprio. Uma nata de finos com água entre duas superfícies metálicas que se roçam é, literalmente, uma pasta de esmerilhar. É mais uma razão para vigiar o material pulverulento: o excesso de finos não lhe custa só cimento e água, também leva o aço junto.
A umidade: a fôrma não se desgasta igual seca e úmida
Os dois extremos da umidade atacam a fôrma de formas diferentes, e confundi-los leva a corrigir no sentido contrário:
- Mistura seca demais: o grão não flui, é preciso dar mais energia e mais tempo de vibração —o da prensa, não o do misturador: são dois tempos diferentes e convém não confundi-los— para chegar à densidade, e todo esse trabalho extra passa pelas paredes. Desgaste por abrasão.
- Mistura úmida demais: o material gruda na parede. O dano não vem durante o ciclo, vem depois, quando alguém tem que descolar o que grudou. Não foi a produção que desgastou a fôrma: foi a limpeza.
Onde está o ponto certo é assunto do mito da relação água/cimento, e não repito aqui. O que este artigo acrescenta é que esse ponto ótimo também é o de menor desgaste da fôrma, o que dá um segundo argumento econômico para controlá-lo, além da resistência.
Os aditivos: aliviam o trabalho, mas olhe a ficha
Um aditivo que reduz o atrito interno faz o mesmo grau de adensamento ser alcançado com menos energia. Menos energia sobre a parede é menos desgaste: é um benefício real, mesmo que ninguém compre por isso. Quem desenvolve o assunto é o artigo de aditivos.
O alerta vem pelo outro lado. Os produtos com cloretos —o cloreto de cálcio como acelerador é o caso clássico— atacam o aço. Numa estrutura de concreto armado a preocupação é a armadura; na sua fábrica, quem está em contato permanente com o produto é a fôrma. Antes de aceitar um acelerador barato, pergunte se é livre de cloretos, porque a diferença de preço pode estar saindo do aço da sua fôrma.
O desmoldante: o manual foi escrito para outra mistura
Quase tudo o que se publicou sobre desmoldantes fala de fôrma de obra: concreto plástico que se lança, pega contra a superfície e é retirado horas depois. Ali o óleo faz todo o sentido.
No vibroprensado a desmoldagem é imediata e a mistura é de abatimento zero, então o problema não é o mesmo. E o óleo na cavidade tem um custo próprio: mancha a face da peça e retém finos, que é justamente o ponto de partida da crosta que depois vai ter que ser raspada. O mesmo mal-entendido que o artigo de aditivos já descrevia —dar por bom o que vale para o concreto plástico— aqui se paga no aço.
O que de fato conserva uma fôrma em bom estado é mais chato: a própria mistura a pule enquanto produz, e o dano chega nas paradas. Uma fôrma que passa o fim de semana com material endurecido dentro se limpa na talhadeira na segunda-feira, e a talhadeira faz numa manhã um dano que a produção normal não teria feito em muito tempo. A regra é curta: limpa-se antes de parar, não depois de arrancar.
O aço e o tratamento dele: o que se decide na compra
De tudo o anterior dá para corrigir quase tudo. Isto não, e por isso convém saber antes de assinar:
- Cementação (endurecer uma camada superficial rica em carbono sobre um núcleo que segue tenaz): é o que mais resistência ao desgaste entrega. Em troca, o tratamento pode distorcer a peça e obriga a uma retífica posterior que o fabricante tem que fazer bem.
- Nitretação: é feita em temperatura menor, então deforma menos e é mais estável dimensionalmente, mas a camada dura é mais fina e aguenta menos.
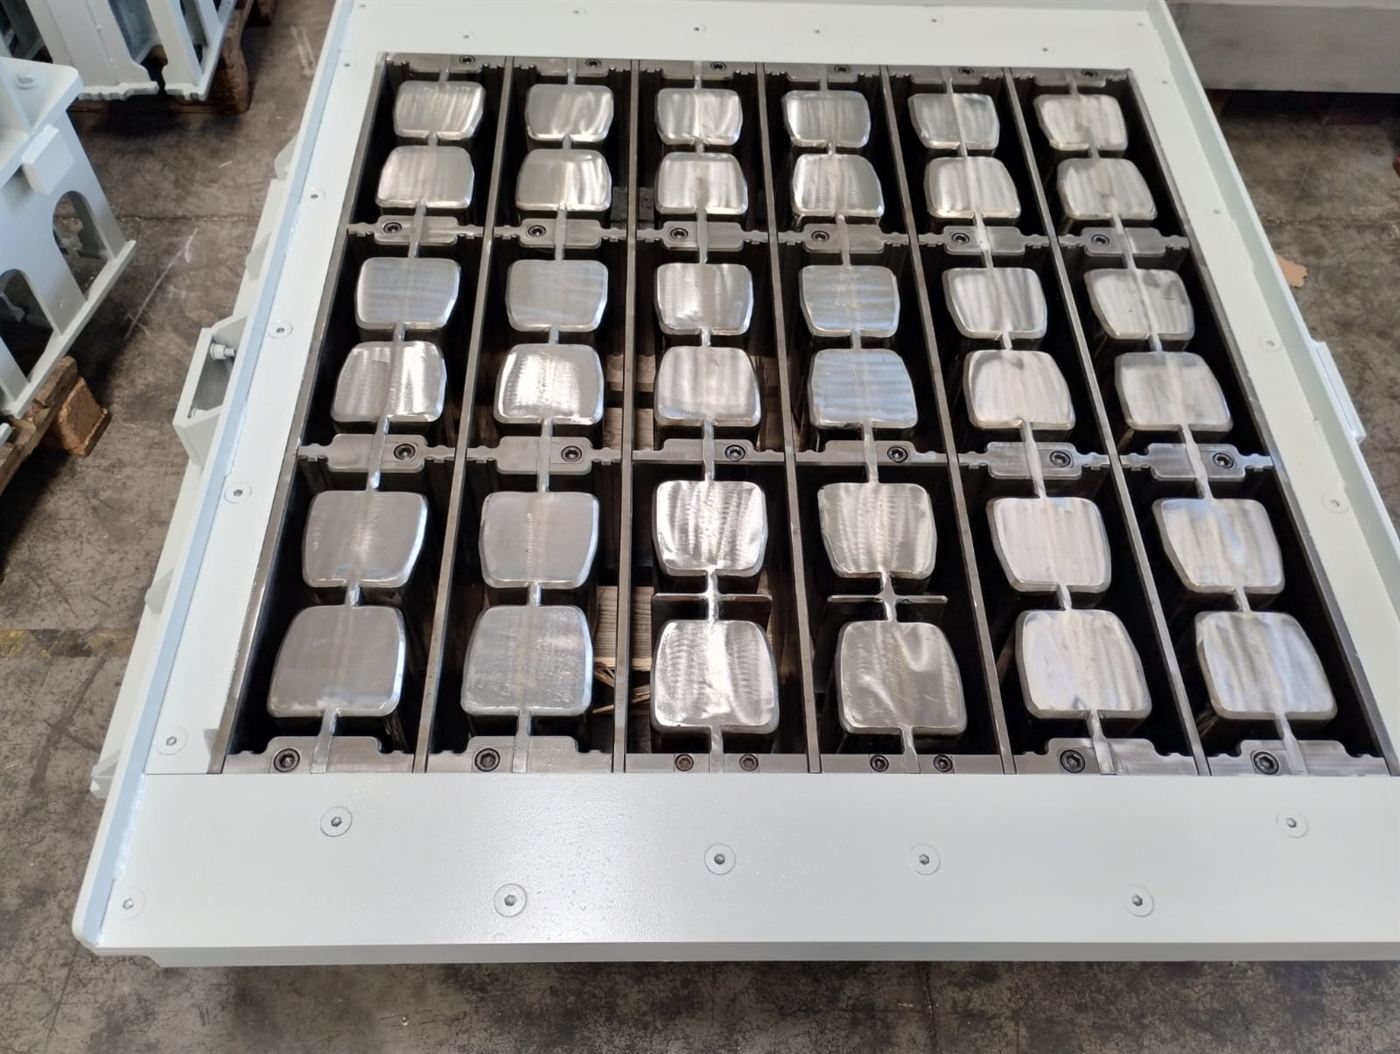
Foto: cortesía de NOVIMEC
A foto mostra o que procurar na hora de comprar: os parafusos. Cada parede de cavidade é uma peça montada, não um pedaço do bastidor, e é exatamente isso que separa uma fôrma reparável de uma que se joga inteira.
- Insertos e placas de desgaste substituíveis: a decisão que mais dinheiro economiza no longo prazo. Uma fôrma em que se troca a parede gasta de uma cavidade é uma fôrma reparável; uma construída em bloco, quando gasta, é sucata com formato de bloco.
As três perguntas ao fornecedor, então, não são sobre produção por hora: que tratamento ela leva e até que dureza; que peças são substituíveis e quanto custam; e qual é a folga de projeto entre sapata e cavidade.
6. Ler o desgaste na peça, não na fôrma
Ninguém desmonta uma fôrma para inspecioná-la. Não precisa: a fôrma escreve o estado dela em cada peça que sai, e os sintomas são legíveis desde a esteira.
- Rebarba na borda superior → cresceu a folga entre sapata e cavidade. Se aparece sempre na mesma cavidade, o desgaste é local; se aparece em todas, é geral e toca repor.
- Altura desigual entre cavidades do mesmo ciclo → a sapata já não desce por igual, ou há material acumulado no assento de uma região. Distingue-se medindo várias peças do mesmo golpe: se a diferença acompanha a mesma posição, é o conjunto; se vai mudando, é o enchimento.
- Todas as peças mais baixas que há alguns meses, com o mesmo traço → chega menos energia ao grão. Antes de mexer no traço, revise parafusos, assento e tábuas: é mais provável que seja a cadeia de transmissão do que a areia.
- Face lateral riscada, com o risco sempre no mesmo lugar → contato metal com metal. Esse não espera: cada ciclo agrava.
- Arraste na desmoldagem, com a peça «puxando» de uma parede → aderência. Olhe primeiro a umidade e a limpeza antes de culpar o aço.
- Arestas arredondadas → a boca da cavidade perdeu o fio. É desgaste avançado e o mais difícil de aceitar, porque a peça continua cumprindo resistência enquanto deixa de cumprir aparência.
7. O que revisar esta semana
Três coisas, nenhuma custa dinheiro:
- Aperte os parafusos da fôrma e limpe o assento dela. Com a máquina parada e bloqueada. Se algum estava frouxo, você já sabe para onde estava indo parte da sua energia.
- Meça a altura de dez peças do mesmo ciclo e anote com a data. Sem esse registro não há como distinguir uma fôrma que está se gastando de um dia ruim de areia. Com ele, o desgaste se vê chegar com meses de antecedência.
- Revise as tábuas que estão fora de circulação por empenadas ou lascadas, e conte quantas continuam em uso apesar disso.
E se ao medir a altura você descobrir que as suas peças vêm baixando, antes de mexer no cimento confira se é a mistura que tem que corrigir: valide a sua combinação de agregados no simulador de traço e descarte o material antes de acusar o aço.