Sistemas de mistura para concreto seco: que misturador serve e por que a umidade tem que ser medida
2026-09-04 · 14 min de leitura
Há duas frases muito ditas nas fábricas de blocos e as duas são falsas: «a betoneira dá conta» e «a umidade ótima é tal número». A primeira custa homogeneidade. A segunda custa lotes inteiros, porque o número que funciona numa fábrica não significa nada em outra.
Este artigo trata do que está entre as duas: que equipamento de fato mistura um concreto de abatimento zero, como se escolhe esse equipamento —que não é uma decisão separada da máquina que vai consumi-lo— e o que fazer com a umidade quando você aceita que não há um número universal para copiar.
Por que a umidade manda na resistência já está contado em o mito da relação água/cimento, e não repito. Aqui se trata de onde está essa água, como se mede e com o quê.
1. Um misturador por gravidade não mistura concreto seco
A betoneira —o misturador de tambor giratório, o da obra— funciona por queda: umas aletas soldadas ao tambor levantam o material e a gravidade o deixa cair sobre o resto. Toda a mistura acontece nessa queda.
Para cair, o material precisa fluir. E um concreto de abatimento zero, com 4% a 9% de umidade, não flui: empelota contra a parede do tambor, sobe grudado e desce em torrões. O resultado não é uma mistura pior: é uma mistura desigual entre partes da mesma batida, com zonas ricas em cimento e zonas pobres que a máquina transforma, sem perceber, em peças de resistências diferentes dentro do mesmo lote.
É o mesmo mal-entendido que atravessa esta seção inteira do site: o equipamento padrão do mercado foi projetado para concreto plástico, igual aos aditivos e aos desmoldantes. E explica fábricas inteiras que passam anos culpando a areia por uma variabilidade que nasce no tambor.
O que um concreto seco precisa é de mistura forçada: pás que arrastam o material contra a cuba e contra ele mesmo, sem depender de que caia. Não é uma linha superior da mesma coisa. É outro princípio.
2. As famílias de mistura forçada, e o que você compra com cada uma
Eixo vertical (planetário ou de contrafluxo). Uma cuba circular com braços que giram sobre o próprio eixo enquanto percorrem a cuba, de modo que nenhum ponto do fundo fique sem ser varrido.
- A favor: é o que melhor se comporta com abatimento zero e com batidas pequenas e médias, porque a ação é intensa e homogênea em todo o volume. É a opção padrão da maioria das fábricas de blocos da região.
- Contra: a descarga é mais lenta que num duplo eixo, e o desgaste se concentra nas pás e nos revestimentos, que são consumíveis com custo e com prazo de reposição. Pergunte por eles antes de comprar, não depois.
Duplo eixo horizontal. Dois eixos paralelos com pás em hélice interrompida, girando em sentidos opostos, que criam um movimento tridimensional.
- A favor: mistura e sobretudo descarrega muito rápido, que é o que importa quando a prensa pede batidas grandes e seguidas. A partir de certo tamanho de batida é a escolha natural.
- Contra: em batidas pequenas está superdimensionado, e o custo de entrada e de manutenção eletromecânica é maior. Comprá-lo «para crescer» sem o mercado que justifique é a forma cara de misturar pouco.
Misturadores de tambor com pás forçadas. Existem soluções intermediárias que acrescentam agitação forçada a um tambor. Servem, com o alerta de sempre: o que decide não é o formato da cuba, e sim se o material se move porque algo o arrasta ou porque o deixam cair.
3. O misturador se escolhe com a prensa, não à parte
Este é o erro de compra mais caro desta seção, e não aparece até a fábrica estar montada: o sistema de mistura e a vibroprensa são um sistema só, e têm que ser escolhidos juntos em três dimensões.
Capacidade. O volume da batida tem que casar com o que a prensa consome por ciclo. Uma batida que dá para três ciclos obriga a mistura a esperar, e a mistura que espera perde água por evaporação: o terceiro ciclo não sai igual ao primeiro. Uma batida que não enche um ciclo obriga a completar com a seguinte, e aí cada peça leva material de duas batidas diferentes.
Rendimento. Não basta o volume: é preciso olhar o tempo de ciclo completo do misturador —carregar, misturar, descarregar e voltar a estar disponível— contra o tempo de ciclo da prensa. Se o misturador não consegue acompanhar, a prensa espera, e uma prensa que espera não produz só menos: produz com tempos de ciclo irregulares, que é justamente o que o artigo da vibroprensa apontava como a variável que arrasta todas as outras.
Tecnologia. E é a dimensão mais negligenciada: o nível de automação das duas máquinas tem que ser parelho. Uma prensa automática, com os tempos de vibração programados e repetíveis, alimentada por um misturador que se dosa no olho e se descarrega quando o operador acha que «já deu», não é uma fábrica automática: é uma fábrica manual com uma prensa cara. Toda a repetibilidade que se pagou na prensa se perde antes.
A regra, então, é simétrica à da fôrma: assim como o traço é do trio material-máquina-fôrma, a capacidade real da fábrica é a do elo mais lento e a qualidade real é a do elo menos repetível. Comprar uma prensa de linha alta com um misturador de linha baixa é pagar por uma precisão que a mistura não vai entregar a ela.
4. Tempo e ordem de carga
Dois ajustes que não custam nada e que quase nunca estão escritos em lugar nenhum da fábrica.
O tempo de mistura não é «quanto mais, melhor». E não é o tempo de vibração da prensa, que é outra coisa e se ajusta à parte. Abaixo do tempo necessário, o cimento não se repartiu e sobram zonas pobres. Acima, começam a acontecer três coisas ruins ao mesmo tempo: a mistura esquenta pelo atrito das pás, essa temperatura evapora água —então a mistura que sai é mais seca que a que foi dosada— e o próprio atrito arredonda as arestas do agregado miúdo, que é exatamente a angularidade pela qual se pagou. Existe um tempo certo para cada misturador e cada traço; passar dele é tão caro quanto ficar aquém, só que menos evidente.
A ordem de carga pesa mais que o cronômetro. A sequência que funciona em concreto seco é homogeneizar primeiro os materiais secos —agregados e cimento— e acrescentar a água depois, repartida e não de uma vez. Se a água entra antes de o cimento ter se distribuído, formam-se grumos de cimento hidratado que não se desfazem mais: o resto da mistura fica sem esse cimento, e você pagou por ele do mesmo jeito —e o que você pagou é o material mais caro do traço—.
5. Não existe uma umidade ótima universal
Aqui convém ser explícito, porque vai contra o que se lê em quase todo lugar, inclusive nas tabelas que circulam por grupos de produtores.
A faixa de 4% a 9% não é um objetivo: é o terreno onde está o seu ponto. E nem esse terreno é fixo: é uma generalização que pretende cobrir todas as máquinas que existem, e há equipamentos que ficam fora dela por cima ou por baixo. E onde exatamente ele cai dentro desse terreno depende de coisas que não se parecem entre duas fábricas: a energia de vibração da sua máquina, a granulometria e a angularidade dos seus agregados, quantos finos eles trazem, se você usa aditivo e qual, a altura da peça, a fôrma que está montada —que muda quanta vibração chega de fato ao grão— e até a temperatura ambiente do turno.
Daí saem duas consequências práticas, e a segunda é a que sustenta o resto do artigo:
- O número de outra fábrica não lhe serve. Quando alguém lhe passa «a umidade dele», está lhe passando o resultado de um sistema que não é o seu. É exatamente o mesmo erro de copiar um traço inteiro, e já vimos por que não funciona.
- Como não há número para copiar, só resta encontrá-lo e sustentá-lo. E essas são duas tarefas diferentes: encontrá-lo é um ensaio que se faz uma vez por peça e por fôrma; sustentá-lo é uma medição que se faz todo dia, porque o material de entrada muda mesmo que você não mude nada.
Dito de outra forma: se existisse uma umidade ótima universal, medir seria opcional. Como não existe, medir é a única forma de saber se hoje você está no seu ponto ou saiu dele sem perceber.
6. Boa parte da sua água já vinha na areia
Esta é a conta que mais muda a conversa numa fábrica, e dá para refazer com os números próprios em cinco minutos.
Vamos a um exemplo com números redondos, declarados como exemplo e não como norma: um metro cúbico de mistura com uns 2.100 kg de material seco, dos quais 1.800 kg são agregados. Suponhamos que na sua fábrica o ponto esteja em 6% de umidade. A água total que essa mistura precisa é:
2.100 kg × 6% ≈ 126 litros.
Agora veja de onde sai essa água conforme a areia chegar:
- Areia a 4% de umidade: entra com 1.800 × 4% = 72 litros. A mangueira tem que pôr os 54 restantes.
- Areia a 5% de umidade: entra com 90 litros. Se a mangueira continuar pondo 54, a mistura vai a 144 litros: 14% acima do ponto.
- Areia a 7% de umidade: entra com 1.800 × 7% = 126 litros, ou seja, ela sozinha já cobre o objetivo todo. A mangueira não teria que pôr nada.
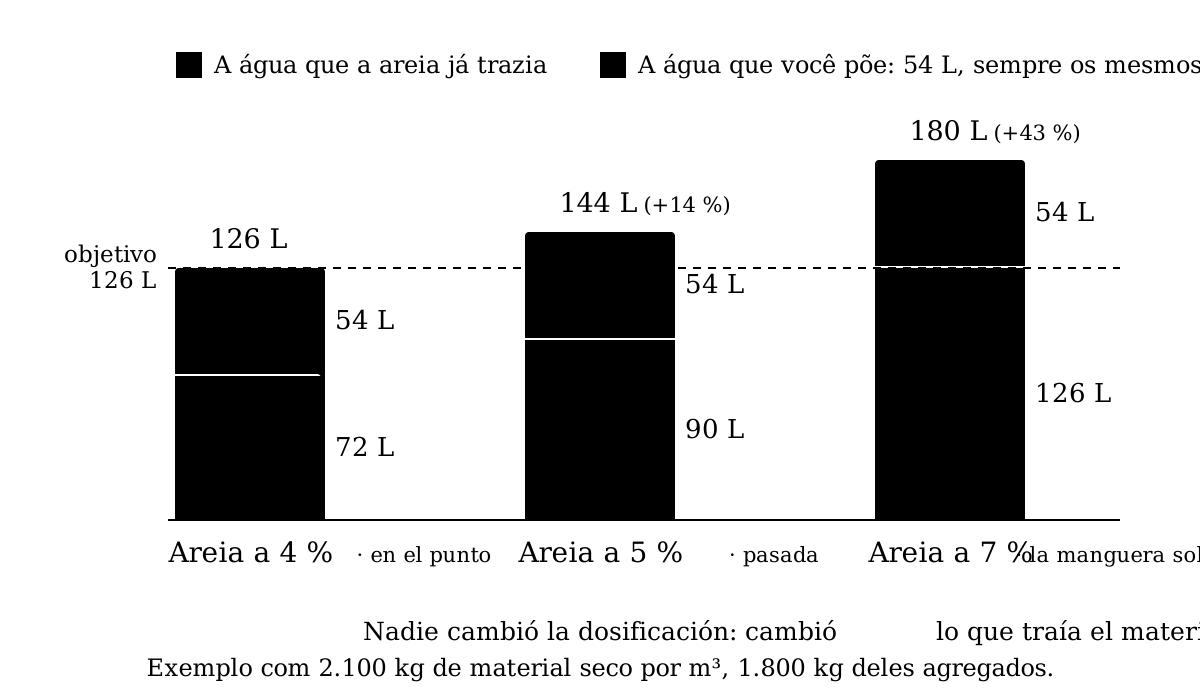
Três pontos de umidade na areia —que é o que separa um estoque escorrido de um em que choveu ontem à noite— mudam a água de mangueira de 54 litros para zero. Não é um ajuste fino: é a dosagem de água inteira.
E agora a parte incômoda: se a sua fábrica acrescenta sempre os mesmos litros, com a areia a 4% ela produz no ponto e com a areia a 7% produz com um excesso de 43% sobre a água total. Ninguém mexeu em nada. Ninguém errou ao dosar. A mistura mudou sozinha, porque a maior parte da água nunca esteve nas suas mãos.
Daqui sai uma ideia que convém ter presente o tempo todo: você não dosa água, dosa a diferença entre a que precisa e a que o material já trazia. E uma diferença não se calcula sem conhecer os dois termos.
7. O teste da bolinha: o que ele resolve e o que não
O punhado que se aperta com a mão —que o artigo de água/cimento descreve— continua sendo a melhor ferramenta que existe quando não há nenhuma outra, e não é para desprezar: um operador com anos de ofício acerta mais do que um engenheiro espera.
Mas convém saber exatamente o que ele não consegue fazer, porque é aí que está o limite da fábrica que se apoia só nele:
- Não dá um número. E o que não é número não se anota, não se compara com o de ontem nem se passa para o turno seguinte. A qualidade passa a depender de quem estiver na máquina.
- Não é o mesmo teste em duas mãos diferentes. A força do aperto e o critério de «suja demais» variam entre pessoas, e também na mesma pessoa ao longo de um turno de oito horas.
- Não distingue causas. Uma mistura que não forma bolinha pode ter pouca água ou poucos finos: são dois problemas opostos e a mão reporta os dois igual. Quem reage acrescentando água a uma mistura que tinha era falta de finos piora as duas coisas.
- Chega tarde. Quando o operador percebe que a mistura mudou, aquela batida já está na fôrma.
A conclusão não é abandoná-lo. É que a bolinha serve para vigiar, não para governar: é uma verificação qualitativa sobre um processo que alguma outra coisa tem que estar controlando.
8. Como se mede de verdade, do barato ao caro
A secagem por evaporação. O ensaio de referência: pesa-se uma amostra úmida, seca-se até massa constante e pesa-se de novo; a diferença é a água. Está normalizado na ASTM C566 e é o padrão com que se calibra todo o resto. É lento —de dezenas de minutos a horas— e por isso não serve para governar o turno, mas serve para dizer se o seu método rápido está mentindo.
Um detalhe técnico que convém não pular: o ensaio mede a umidade evaporável total, e uma parte dessa água está dentro dos poros do agregado, absorvida. Essa fração não está disponível para a mistura. A água que governa o seu concreto é a livre, a que excede a absorção do material. Se o seu agregado tem uma absorção apreciável, ela tem que ser descontada; se você não descontar, vai achar que tem mais água do que a sua mistura realmente vê.
O método rápido de campo. O mesmo princípio com uma fonte de calor rápida —frigideira no fogão, ou secador— para ter o dado em minutos. Vale para o dia a dia, com duas armadilhas: passar do calor queima os finos e superestima a umidade, e uma amostra mal tirada representa o ponto do estoque de onde saiu, não o estoque inteiro. Tira-se de vários pontos e mistura-se.
A sonda no misturador. Uma sonda —de micro-ondas ou de resistência— instalada na cuba mede durante o ciclo a umidade de tudo o que há dentro: os agregados, a água residual do ciclo anterior, o que ficou grudado nas pás. O controle lê esse valor sobre a mistura seca já homogeneizada e calcula quanta água falta para chegar ao objetivo, em vez de acrescentar uma quantidade fixa.
Convém entender o que exatamente se compra, porque isso é mal vendido: uma sonda não lhe diz qual é a sua umidade certa. Isso você tem que ter encontrado, produzindo e ensaiando peças. O que a sonda lhe dá é repeti-la: manter cada batida no ponto que você já escolheu, mesmo que o material de entrada mude de um caminhão para o outro. E por isso o valor dela depende do seu ritmo: numa fábrica de poucas batidas por dia, a disciplina de medir o estoque dá quase o mesmo resultado por muito menos dinheiro; numa que encadeia ciclos o turno inteiro, a correção manual não consegue acompanhar o material.
A amperagem do motor. A corrente que o misturador consome depende do que lhe custa mover a massa, e isso guarda relação com a consistência: uma mistura mais seca opõe mais resistência. Muitas fábricas usam isso como referência, e está certo como indício —sobretudo para detectar que algo mudou—, mas não é uma medida de umidade: a mesma amperagem pode vir de uma mudança de granulometria, de pás gastas ou de uma batida de tamanho diferente. Serve para levantar a mão, não para decidir quanta água pôr.
9. O estoque: onde nasce a variação que você depois persegue
Tudo o anterior é corrigir. Esta seção é não ter que corrigir tanto, e é a única do artigo que não custa dinheiro.
A umidade da sua areia não é uma propriedade da areia: é uma propriedade da pilha, e muda por lugar e por hora. A superfície exposta ao sol da tarde e o fundo do estoque podem diferir em vários pontos percentuais no mesmo dia. Depois de uma chuva, a diferença entre carregar da face molhada ou da protegida é exatamente a diferença entre as duas colunas da conta do ponto 6.
Quatro medidas, na ordem do que elas devolvem:
- Cobrir o estoque, mesmo que seja só o da areia fina. É o investimento com melhor retorno desta lista inteira e não aparece em catálogo de máquina nenhum.
- Drenar o piso onde se estoca, para o material não ficar parado na água.
- Deixar escorrer: não carregar de um material recém-chegado ou recém-chovido, e sim dar tempo a ele. Um estoque com duas frentes —uma em uso e outra escorrendo— vale mais que qualquer ajuste posterior.
- Carregar sempre do mesmo jeito, da mesma frente e na mesma altura. Se o operador da pá carregadeira pega cada vez de onde fica mais cômodo, está introduzindo uma variável que depois ninguém vai conseguir rastrear na fábrica.
10. O que fazer esta semana
Na ordem do que custa, começando pelo que não custa nada:
- Meça a umidade da sua areia duas vezes por dia durante uma semana —ao começar e no meio da tarde— e anote junto com a data e o clima. Não precisa comprar nada: uma balança, uma frigideira e um fogão. No fim da semana você vai saber quanto o seu material se mexe, que é o dado que decide todo o resto. Quase sempre surpreende.
- Escreva a sequência de carga e o tempo de mistura num cartaz, no misturador. Se cada turno faz diferente, essa é uma fonte de variação que se elimina com papel.
- Encontre o seu ponto e anote por peça e por fôrma. Não copie de ninguém: teste, pese as peças recém-desmoldadas e ensaie. E quando tiver, escreva onde não se perca.
- Só então avalie a sonda, com a pergunta certa: não «ela mede bem?», e sim «quantas vezes por dia o meu material muda mais rápido do que a minha gente consegue corrigir?».
E se ao medir você descobrir que o problema não era a água e sim o que a areia traz de fábrica, valide a mistura inteira no simulador de traço antes de mexer em qualquer coisa na fábrica.