Tábuas para vibroprensa: madeira, plástico, aço ou fibra, e o que cada uma pede à sua máquina
2026-09-12 · 10 min de leitura
Dois artigos deste site falam dela e nenhum para nela. O de como funciona uma vibroprensa a menciona numa linha; o de fôrmas volta a citá-la e segue adiante. Os dois repetem o mesmo alerta: é o item mais barato da fábrica e um dos diagnósticos que mais demoram a aparecer, porque ninguém desconfia dele.
Este artigo é o que devíamos a ela.
1. A tábua faz três trabalhos, e só um é evidente
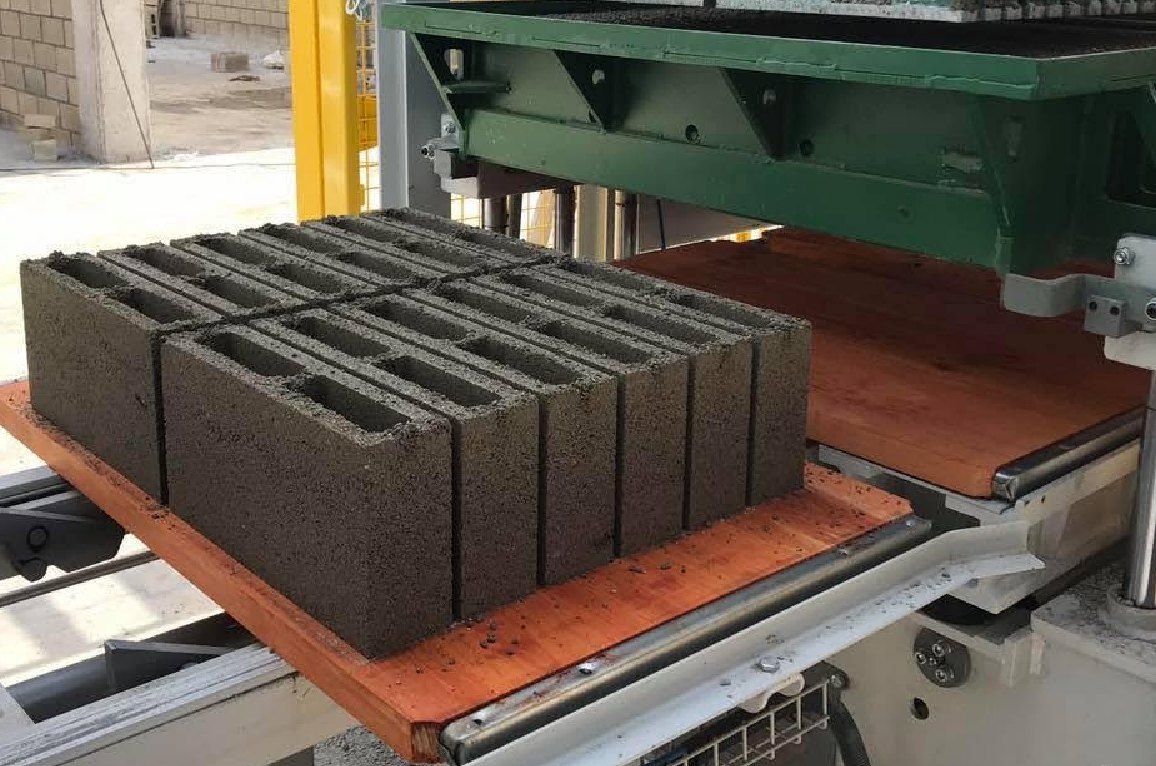
Primeiro: é o fundo da fôrma enquanto se vibra. A fôrma não tem fundo —pelas cavidades se vê o chão—, e o fundo quem dá é a tábua quando o conjunto se fecha. Durante esses segundos, fôrma e tábua têm que se comportar como uma peça só. Tudo o que acontece ali se paga em densidade.
Segundo: sustenta a peça verde. Desde que sai da prensa até o concreto ter resistência para se sustentar sozinho passam-se horas, e ela as passa empilhada num rack, com o peso das tábuas de cima. Aqui a vibração já não importa: importa que ela não flexione sob carga e não mude de forma num ambiente saturado de umidade.
Terceiro: é uma peça de máquina. Entra e sai do elevador, é empilhada, virada, limpa, volta para a linha. Quem a pega é um mecanismo que espera encontrá-la sempre com a mesma espessura, o mesmo esquadro e as mesmas bordas.
Os catálogos falam do primeiro trabalho. Os outros dois são os que decidem quanto ela dura.
2. As seis coisas que se pedem a ela
- Rigidez e massa. A tábua está dentro do caminho que a energia percorre desde o vibrador até o grão. Um material que flexiona ou que amortece engole parte dessa energia antes de ela chegar à mistura.
- Espessura uniforme e planeza. A altura da sua peça é a distância entre a sapata e aquilo sobre o que ela se forma. Se a espessura da tábua muda, muda a altura da peça sem que ninguém tenha mexido na máquina.
- Estabilidade diante da umidade. Uma tábua vive na cura, que é o ambiente mais úmido da fábrica. O que incha, incha ali.
- Resistência ao impacto. A desmoldagem, a virada e o empilhamento são impactos repetidos, e as bordas são as primeiras a recebê-los.
- Peso. Conta duas vezes: para a máquina, que a movimenta milhares de vezes, e para a pessoa que às vezes precisa levantá-la.
- A superfície. Tem que soltar a peça sem arrastá-la e, ao mesmo tempo, não escorregar sobre a esteira.
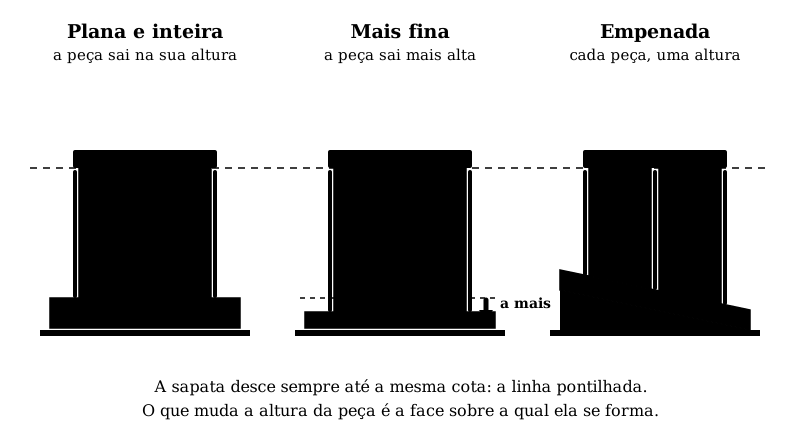
Das seis, as duas primeiras são as que explicam por que uma tábua ruim se disfarça de problema de traço: não deixam nenhum rastro na máquina. O ajuste continua o mesmo, a fôrma está sã, o traço não mudou, e mesmo assim a peça sai diferente.
Não existe o material que ganhe nas seis. Cada um é uma combinação diferente de concessões, e por isso a pergunta certa nunca é qual é o melhor, e sim qual combina com a sua máquina, a sua cura e o seu jeito de manusear as tábuas.
3. Os materiais, um por um
Madeira maciça. É a tábua clássica: réguas de madeira dura montadas, quase sempre com moldura ou reforço no perímetro, e é a que conheço de perto. A virtude real dela é combinar rigidez com um peso manejável e, sobretudo, ser reparável: uma régua danificada se troca e a tábua continua trabalhando. Quando a madeira é a certa e está bem seca, a vida útil surpreende: já trabalhei com tábuas de madeira que passaram de sete anos de serviço. Contra ela: é o material mais sensível à água. Incha, empena e abre se a secagem foi ruim ou se a borda ficou sem proteção; as bordas lascam no manuseio; e o peso varia com a umidade que ela absorveu. Nada disso é inevitável, mas exige critério ao comprar a madeira e disciplina ao armazená-la.
Compensado fenólico. Lâminas cruzadas e coladas com resina fenólica, muitas vezes com filme na face. Ao cruzar as fibras ganha estabilidade dimensional em relação à madeira maciça e entrega uma superfície mais regular, que é justamente o que a planeza pede. O ponto fraco está nas bordas: se entra água por ali, delamina, e quando começa não para. Selar as bordas deixa de ser detalhe de acabamento e passa a ser manutenção.
Plástico. Polipropileno ou polietileno de alta densidade, normalmente com carga mineral ou reforço para aumentar a rigidez. A favor tem o que custa à madeira: não absorve água, não lasca, é fácil de limpar, mantém o peso e a forma no ambiente de cura e costuma ser o mais leve. Contra tem justamente a propriedade que este artigo coloca no centro: o plástico é o material que mais amortece. Um módulo de elasticidade baixo significa que parte da energia que deveria adensar a mistura se gasta flexionando a tábua. Além disso, flui lentamente sob carga contínua —a deformação permanente aparece com o tempo e o calor, não de uma vez— e não perdoa a cura em temperatura alta. É o material que mais obriga a reajustar a máquina ao adotá-lo.
Aço. O extremo oposto: rigidez e massa máximas, transmissão da vibração sem perdas, planeza que se mantém e uma vida útil que se mede em décadas se não corroer. O que se paga é todo o resto. Pesa, e esse peso quem carrega é o elevador, o virador e a pessoa que a manuseia; custa várias vezes mais; corrói num ambiente que é água e cimento em partes iguais; faz muito mais barulho; e se um golpe a deforma, não se recupera. Também é a que mais exige desmoldante e limpeza, porque o concreto adere ao aço com mais vontade do que à madeira.
Compósitos e fibra. É a família que está chegando agora: madeira-plástico, fibra de vidro com resina e variantes. A promessa é razoável —a estabilidade do plástico diante da água com mais rigidez que o plástico sozinho, e sem o peso do aço— e em alguns casos se cumpre. O que ainda não existe é histórico: são as que menos anos acumulam em fábrica, a diferença entre fabricantes é grande e nem sempre são reparáveis. Não é motivo para descartá-las; é motivo para pedir referências verificáveis antes de comprometer um lote inteiro.
| Material | Rigidez | Com a umidade | Peso | Reparável |
|---|---|---|---|---|
| Madeira maciça | Boa | Incha e empena | Médio | Sim |
| Compensado fenólico | Boa | Estável, exceto nas bordas | Médio | Pouco |
| Plástico | Baixa, amortece | Indiferente | Baixo | Não |
| Aço | Muito alta | Corrói | Alto | Com oficina |
| Compósitos e fibra | Média a boa | Estável | Médio-baixo | Depende do fabricante |
4. Antes de trocar de material, separe o desgaste do acidente
É o erro de leitura mais comum, e não custa nada evitá-lo.
Uma tábua pode ser descartada por dois motivos que não têm nada a ver um com o outro. Ela se gastou —cumpriu os ciclos, a superfície se deteriorou, a madeira abriu— ou aconteceu alguma coisa com ela: saiu do elevador, travou no virador, caiu de um rack. O primeiro é informação sobre o material. O segundo é informação sobre a sua máquina, e não diz absolutamente nada sobre quanto dura uma tábua.
Quem anota os dois na mesma coluna de «tábuas danificadas» acaba com um número que não significa nada, e a partir dele toma a pior decisão possível: trocar de material para resolver um problema que estava no transporte. O material novo vai se danificar igual, no mesmo ponto da linha, e terá custado mais.
Então a coluna que precisa ser aberta no registro não é quantas se danificaram, e sim por quê. Duas categorias bastam: gasta ou acidentada. Com essa separação, duas coisas aparecem sozinhas depois de alguns meses: quanto uma tábua dura de verdade na sua fábrica, e em que ponto da linha estão quebrando as que não chegaram a se gastar.
E um alerta que se deduz do anterior: um lote que ainda não alcançou o mínimo de ciclos que o fornecedor garante não é um lote avaliado. Antes desse ponto não há conclusão possível sobre durabilidade, por pior que pareça a pilha das descartadas.
5. O que a tábua escreve na peça
Como a fôrma, a tábua deixa o seu estado escrito no produto. Os sintomas se leem sem desmontar nada:
- Todas as peças mais baixas que meses atrás, com o mesmo traço → chega menos energia ao grão. Se os parafusos e o assento da fôrma estão bem, olhe as tábuas: empenadas, lascadas ou de um material que amortece, elas engolem o que estava faltando.
- Altura diferente conforme a tábua que calhou → há espessuras diferentes circulando. É o que acontece quando se misturam lotes, ou materiais, na mesma linha.
- Altura desigual dentro de uma mesma tábua → essa tábua está empenada, ou há material endurecido grudado embaixo da fôrma.
- Nata escapando pela borda inferior, com rebarba → fôrma e tábua não estão assentando. Quase sempre é planeza perdida ou sujeira no contato.
- Arestas inferiores esfareladas → a borda da peça não teve um apoio firme, seja por deterioração da superfície, seja por folga entre fôrma e tábua.
- Peças que grudam ao retirar → a superfície perdeu o acabamento. Na madeira aparece quando o poro abre; no aço, quando falta desmoldante.
6. O número que decide não é o preço: é o custo por ciclo
Comparar tábuas por preço unitário é comparar pela única coisa que não importa. Uma tábua não se compra: se amortiza ao longo de milhares de ciclos, e o número que permite comparar coisas diferentes é o preço dividido pelos ciclos que ela efetivamente aguenta.
A esse número é preciso somar dois custos que quase nunca se contam:
- O que custa uma troca de material, que não é só o lote. Trocar de material muda o sistema que vibra, e com ele os tempos de vibração e o ajuste da máquina. Paga-se uma vez, mas se paga.
- O que custa conviver com uma tábua ruim: peças fora de tolerância, uma rejeição que aparece meses depois, paradas de linha. É isso que faz da tábua barata o pior negócio da fábrica.
Daí saem as três perguntas ao fornecedor, e nenhuma é sobre preço: quantos ciclos ele garante; que causas de dano ficam excluídas dessa garantia; e qual é a tolerância de espessura entre unidades do mesmo lote. Essa última é a que mais silêncio produz, e é a que decide se as suas peças vão sair todas da mesma altura.
Uma regra que decorre de tudo isso: não misture materiais nem espessuras diferentes na mesma linha. A máquina tem um ajuste só, e esse ajuste supõe uma tábua. Duas populações circulando ao mesmo tempo produzem uma variabilidade que depois se procura durante semanas na areia.
7. O que fazer esta semana
Três coisas, e nenhuma custa dinheiro:
- Meça a espessura de dez tábuas ao acaso em quatro pontos cada uma, e anote. Se entre elas houver mais diferença do que você aceita na altura das suas peças, você já encontrou uma fonte de variabilidade que não estava na mistura.
- Separe em duas pilhas as que estão fora de circulação: gastas e acidentadas. A segunda pilha é um mapa dos pontos onde a sua linha está maltratando o material.
- Conte quantas tábuas empenadas ou lascadas continuam em uso mesmo assim. É a mesma tarefa que o artigo de fôrmas deixava, e continua sendo a que se paga mais rápido.
E se, ao medir alturas, você descobrir que as suas peças vêm baixando, antes de mexer no cimento tire a dúvida sobre a mistura: valide a sua combinação de agregados no simulador de traço e fique tranquilo com o material antes de sair para comprar tábuas novas.