Sistemas de mezclado para concreto seco: qué mezcladora sirve y por qué la humedad hay que medirla
2026-09-04 · 15 min de lectura
Hay dos frases que se dicen mucho en las plantas de bloques y que son, las dos, falsas: «con el trompo alcanza» y «la humedad óptima es tal número». La primera cuesta homogeneidad. La segunda cuesta lotes enteros, porque el número que funciona en una planta no significa nada en otra.
Este artículo trata de lo que hay entre las dos: qué equipo mezcla de verdad un concreto de asentamiento cero, cómo se elige ese equipo —que no es una decisión separada de la máquina que lo va a consumir—, y qué hacer con la humedad cuando aceptas que no hay una cifra universal que copiar.
Por qué la humedad manda en la resistencia ya está contado en el mito de la relación agua/cemento, y no lo repito. Aquí se trata de dónde está esa agua, cómo se mide y con qué.
1. Una mezcladora de gravedad no mezcla concreto seco
El trompo —la mezcladora de tambor giratorio, la de la obra— funciona por caída: unas aletas soldadas al tambor levantan el material y la gravedad lo deja caer sobre el resto. Todo el mezclado ocurre en esa caída.
Para caer, el material tiene que fluir. Y un concreto de asentamiento cero, con un 4 % a 9 % de humedad, no fluye: se apelmaza contra la pared del tambor, sube pegado y baja en terrones. El resultado no es una mezcla peor: es una mezcla desigual entre partes de la misma amasada, con zonas ricas en cemento y zonas pobres que la máquina convierte, sin enterarse, en piezas de resistencias distintas dentro del mismo lote.
Es el mismo malentendido que recorre toda esta sección del sitio: el equipo estándar del mercado está diseñado para concreto plástico, igual que los aditivos y que los desmoldantes. Y explica plantas enteras que llevan años culpando a la arena de una variabilidad que nace en el tambor.
Lo que un concreto seco necesita es mezclado forzado: paletas que arrastran el material contra la cuba y contra sí mismo, sin depender de que caiga. No es una gama superior de lo mismo. Es otro principio.
2. Las familias de mezclado forzado, y qué compras con cada una
Artesa vertical (de eje vertical, planetaria o de contracorriente). Una cuba circular con brazos que giran sobre su propio eje mientras recorren la cuba, de modo que ningún punto del fondo queda sin barrer.
- A favor: es la que mejor se comporta con asentamiento cero y con amasadas pequeñas y medianas, porque la acción es intensa y homogénea en todo el volumen. Es la opción por defecto de la mayoría de las plantas de bloques de la región.
- En contra: la descarga es más lenta que en un doble eje, y el desgaste se concentra en paletas y forros, que son consumibles con costo y con plazo de reposición. Pregunta por ellos antes de comprar, no después.
Doble eje horizontal. Dos ejes paralelos con paletas en hélice interrumpida, girando en sentidos opuestos, que crean un movimiento tridimensional.
- A favor: mezcla y sobre todo descarga muy rápido, que es lo que importa cuando la prensa pide amasadas grandes y seguidas. A partir de cierto tamaño de amasada es la elección natural.
- En contra: en amasadas pequeñas está sobredimensionado, y el costo de entrada y de mantenimiento electromecánico es mayor. Comprarlo «para crecer» sin el mercado que lo justifique es la forma cara de mezclar poco.
Mezcladoras de tambor con paletas forzadas. Existen soluciones intermedias que añaden agitación forzada a un tambor. Sirven, con la advertencia de siempre: lo que decide no es la forma de la cuba, sino si el material se mueve porque algo lo arrastra o porque se lo deja caer.
3. La mezcladora se elige con la prensa, no aparte
Este es el error de compra más caro de esta sección, y no se ve hasta que la planta está montada: el sistema de mezclado y la vibroprensa son un solo sistema, y hay que elegirlos juntos en tres dimensiones.
Capacidad. El volumen de la amasada tiene que casar con lo que la prensa consume por ciclo. Una amasada que da para tres ciclos obliga a que la mezcla espere, y la mezcla que espera pierde agua por evaporación: el tercer ciclo no sale igual que el primero. Una amasada que no llena un ciclo obliga a completar con la siguiente, y entonces cada pieza lleva material de dos amasadas distintas.
Rendimiento. No basta con el volumen: hay que mirar el tiempo de ciclo completo de la mezcladora —cargar, mezclar, descargar y volver a estar disponible— contra el tiempo de ciclo de la prensa. Si la mezcladora no puede seguirle el paso, la prensa espera, y una prensa que espera no solo produce menos: produce con tiempos de ciclo irregulares, que es justo lo que el artículo de la vibroprensa señalaba como la variable que arrastra a todas las demás.
Tecnología. Y es la dimensión que más se descuida: el nivel de automatización de las dos máquinas tiene que ser parejo. Una prensa automática, con sus tiempos de vibrado programados y repetibles, alimentada por una mezcladora que se dosifica a ojo y se descarga cuando el operario ve que «ya está», no es una planta automática: es una planta manual con una prensa cara. Toda la repetibilidad que se pagó en la prensa se pierde aguas arriba.
La regla, entonces, es simétrica a la del molde: así como la dosificación es del trío material-máquina-molde, la capacidad real de la planta es la del eslabón más lento y la calidad real es la del eslabón menos repetible. Comprar una prensa de gama alta con una mezcladora de gama baja es pagar por una precisión que la mezcla no le va a entregar.
4. Tiempo y orden de carga
Dos ajustes que no cuestan nada y que casi nunca están escritos en ninguna parte de la planta.
El tiempo de mezclado no es «cuanto más, mejor». Y no es el tiempo de vibrado de la prensa, que es otra cosa y se ajusta aparte. Por debajo del tiempo necesario, el cemento no se ha repartido y quedan zonas pobres. Por encima, empiezan a pasar tres cosas malas a la vez: la mezcla se calienta por la fricción de las paletas, esa temperatura evapora agua —así que la mezcla que sale es más seca que la que se dosificó—, y el propio rozamiento redondea las aristas del agregado fino, que es exactamente la angularidad por la que se pagó. Existe un tiempo correcto para cada mezcladora y cada fórmula; pasarse es tan caro como quedarse corto, solo que menos evidente.
El orden de carga pesa más que el cronómetro. La secuencia que funciona en concreto seco es homogeneizar primero los materiales secos —agregados y cemento— y añadir el agua después, repartida y no de golpe. Si el agua entra antes de que el cemento se haya distribuido, se forman grumos de cemento hidratado que ya no se deshacen: el resto de la mezcla se queda sin ese cemento, y tú lo pagaste igual —y lo que pagaste es el material más caro de la fórmula—.
5. No existe una humedad óptima universal
Aquí conviene ser explícito, porque va contra lo que se lee en casi todos lados, incluidas las tablas que circulan por grupos de productores.
El rango del 4 % al 9 % no es un objetivo: es el terreno donde está tu punto. Y ni siquiera ese terreno es fijo: es una generalización que pretende cubrir todas las máquinas que existen, y hay equipos que se salen de ella por arriba o por abajo. Y dónde cae exactamente dentro de ese terreno depende de cosas que no se parecen entre dos plantas: la energía de vibración de tu máquina, la granulometría y la angularidad de tus agregados, cuántos finos traen, si usas aditivo y cuál, la altura de la pieza, el molde que tienes montado —que cambia cuánta vibración llega de verdad al grano— y hasta la temperatura ambiente del turno.
De ahí salen dos consecuencias prácticas, y la segunda es la que sostiene el resto del artículo:
- La cifra de otra planta no te sirve. Cuando alguien te pasa «su humedad», te está pasando el resultado de un sistema que no es el tuyo. Es exactamente el mismo error que copiar una dosificación completa, y ya vimos por qué no funciona.
- Como no hay número que copiar, solo queda encontrarlo y sostenerlo. Y esas son dos tareas distintas: encontrarlo es un ensayo que se hace una vez por producto y por molde; sostenerlo es una medición que se hace todos los días, porque el material de entrada cambia aunque tú no cambies nada.
Dicho de otra forma: si existiera una humedad óptima universal, medir sería opcional. Como no existe, medir es la única forma de saber si hoy estás en tu punto o te has ido de él sin enterarte.
6. Buena parte de tu agua ya venía en la arena
Esta es la cuenta que más cambia la conversación en una planta, y se puede rehacer con los números propios en cinco minutos.
Tomemos un ejemplo con cifras redondas, declaradas como ejemplo y no como norma: un metro cúbico de mezcla con unos 2.100 kg de material seco, de los cuales 1.800 kg son agregados. Supongamos que en tu planta el punto está en el 6 % de humedad. El agua total que esa mezcla necesita es:
2.100 kg × 6 % ≈ 126 litros.
Ahora mira de dónde sale esa agua según cómo llegue la arena:
- Arena al 4 % de humedad: aporta 1.800 × 4 % = 72 litros. La manguera tiene que poner los 54 restantes.
- Arena al 5 % de humedad: aporta 90 litros. Si la manguera sigue poniendo 54, la mezcla se va a 144 litros: un 14 % por encima del punto.
- Arena al 7 % de humedad: aporta 1.800 × 7 % = 126 litros, o sea que ella sola ya cubre todo el objetivo. La manguera no tendría que poner nada.
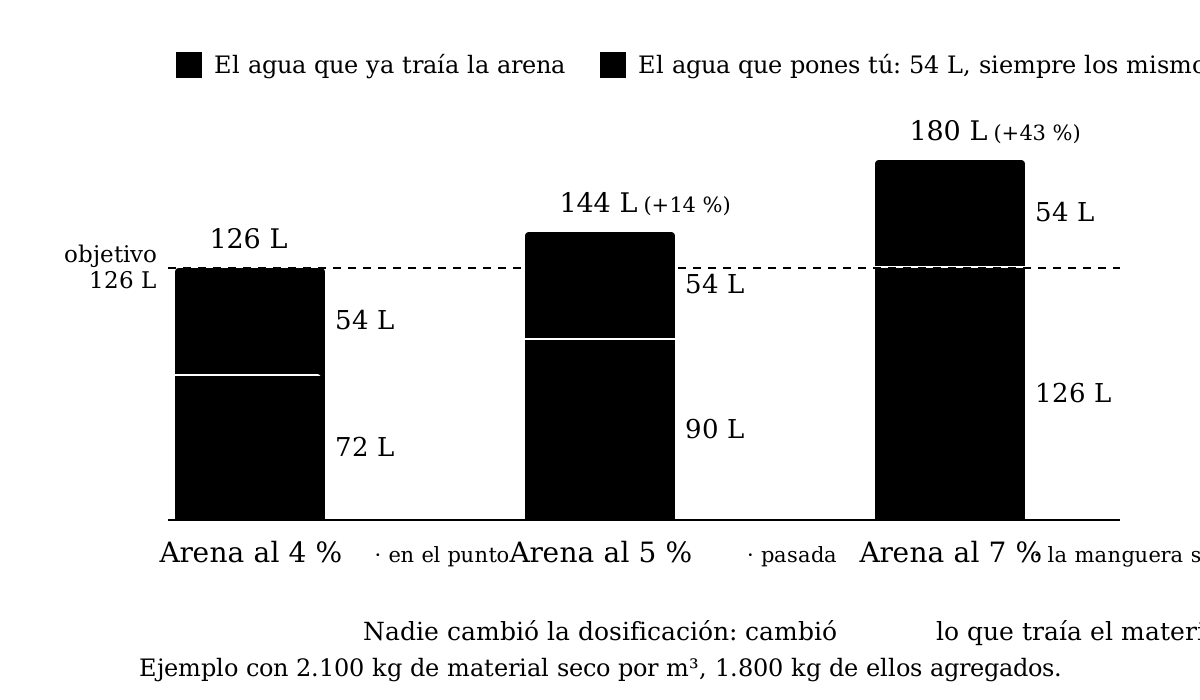
Tres puntos de humedad en la arena —que es lo que separa un acopio escurrido de uno al que le llovió anoche— cambian el agua de manguera de 54 litros a cero. No es un ajuste fino: es toda la dosificación de agua.
Y ahora la parte incómoda: si tu planta añade siempre los mismos litros, con la arena al 4 % produce en su punto y con la arena al 7 % produce con un exceso del 43 % sobre el agua total. Nadie tocó nada. Nadie se equivocó al dosificar. La mezcla cambió sola, porque la mayor parte del agua nunca estuvo en tus manos.
De aquí sale una idea que conviene tener presente todo el tiempo: tú no dosificas agua, dosificas la diferencia entre la que necesitas y la que ya traía el material. Y una diferencia no se puede calcular sin conocer los dos términos.
7. La prueba de la pelota: qué resuelve y qué no
El puñado que se aprieta con la mano —que el artículo de agua/cemento describe— sigue siendo la mejor herramienta que existe cuando no hay ninguna otra, y no hay que despreciarla: un operario con años de oficio acierta más de lo que un ingeniero espera.
Pero conviene saber exactamente qué no puede hacer, porque ahí está el límite de la planta que solo se apoya en ella:
- No da un número. Y lo que no es un número no se puede anotar, ni comparar con lo de ayer, ni pasarle al turno siguiente. La calidad depende entonces de quién esté en la máquina.
- No es la misma prueba en dos manos distintas. La fuerza del apretón y el criterio de «ensucia demasiado» varían entre personas, y también en la misma persona a lo largo de un turno de ocho horas.
- No distingue causas. Una mezcla que no forma pelota puede tener poca agua o pocos finos: son dos problemas opuestos y la mano los reporta igual. Quien reacciona añadiendo agua a una mezcla que lo que tenía era déficit de finos empeora las dos cosas.
- Llega tarde. Cuando el operario nota que la mezcla cambió, esa amasada ya está en el molde.
La conclusión no es abandonarla. Es que la pelota sirve para vigilar, no para gobernar: es una comprobación cualitativa sobre un proceso que alguna otra cosa tiene que estar controlando.
8. Cómo se mide de verdad, de lo barato a lo caro
El secado por evaporación. El ensayo de referencia: se pesa una muestra húmeda, se seca hasta masa constante y se pesa de nuevo; la diferencia es el agua. Está normalizado en la ASTM C566 y es el patrón con el que se calibra todo lo demás. Es lento —de decenas de minutos a horas— y por eso no sirve para gobernar el turno, pero sí es lo que te dice si tu método rápido está mintiendo.
Un detalle técnico que conviene no saltarse: el ensayo mide la humedad evaporable total, y una parte de esa agua está dentro de los poros del agregado, absorbida. Esa fracción no está disponible para la mezcla. El agua que gobierna tu concreto es la libre, la que excede la absorción del material. Si tu agregado tiene una absorción apreciable, hay que restarla; si no lo haces, creerás tener más agua de la que tu mezcla realmente ve.
El método rápido de campo. El mismo principio con una fuente de calor rápida —sartén sobre hornilla, o secador— para tener el dato en minutos. Vale para el día a día, con dos trampas: pasarse de calor quema los finos y sobreestima la humedad, y una muestra mal tomada representa el punto del acopio de donde salió, no el acopio entero. Se toma de varios puntos y se mezcla.
La sonda en la mezcladora. Una sonda —de microondas o de resistencia— instalada en la cuba mide durante el ciclo la humedad de todo lo que hay dentro: los agregados, el agua residual del ciclo anterior, lo que quedó pegado a las paletas. El control lee ese valor sobre la mezcla seca ya homogeneizada y calcula cuánta agua falta para llegar al objetivo, en vez de añadir una cantidad fija.
Conviene entender qué compras exactamente, porque se vende mal: una sonda no te dice cuál es tu humedad correcta. Eso lo tienes que haber encontrado tú, produciendo y ensayando piezas. Lo que la sonda te da es repetirla: mantener cada amasada en el punto que ya elegiste, aunque el material de entrada cambie de un camión al siguiente. Y por eso su valor depende de tu ritmo: en una planta de pocas amasadas al día, la disciplina de medir el acopio da casi el mismo resultado por mucho menos dinero; en una que encadena ciclos todo el turno, la corrección manual no alcanza a seguirle el paso al material.
El amperaje del motor. La corriente que consume la mezcladora depende de lo que le cuesta mover la masa, y eso guarda relación con la consistencia: una mezcla más seca opone más resistencia. Muchas plantas lo usan como referencia, y está bien como indicio —sobre todo para detectar que algo cambió—, pero no es una medida de humedad: el mismo amperaje puede venir de un cambio de granulometría, de paletas gastadas o de una amasada de distinto tamaño. Sirve para levantar la mano, no para decidir cuánta agua poner.
9. El acopio: donde nace la variación que después persigues
Todo lo anterior es corregir. Esta sección es no tener que corregir tanto, y es la única del artículo que no cuesta dinero.
La humedad de tu arena no es una propiedad de la arena: es una propiedad del montón, y cambia por sitio y por hora. La superficie expuesta al sol de la tarde y el fondo del acopio pueden diferir en varios puntos porcentuales el mismo día. Después de una lluvia, la diferencia entre cargar de la cara mojada o de la protegida es exactamente la diferencia entre las dos columnas de la cuenta del punto 6.
Cuatro medidas, por orden de lo que devuelven:
- Techar el acopio, aunque sea solo el de la arena fina. Es la inversión con mejor retorno de toda esta lista y no aparece en ningún catálogo de maquinaria.
- Drenar el piso donde se acopia, para que el material no se quede parado en agua.
- Dejar escurrir: no cargar de un material recién llegado o recién llovido, sino darle su tiempo. Un acopio con dos frentes —uno en uso y otro escurriendo— vale más que cualquier ajuste posterior.
- Cargar siempre del mismo modo, del mismo frente y a la misma altura. Si el operario del cargador toma cada vez de donde le queda más cómodo, está introduciendo una variable que después nadie va a poder rastrear en la planta.
10. Qué hacer esta semana
Por orden de lo que cuesta, empezando por lo que no cuesta nada:
- Mide la humedad de tu arena dos veces al día durante una semana —al arrancar y a media tarde— y anótala junto a la fecha y al clima. No hace falta comprar nada: una balanza, una sartén y una hornilla. Al cabo de la semana vas a saber cuánto se mueve tu material, que es el dato que decide todo lo demás. Casi siempre sorprende.
- Escribe la secuencia de carga y el tiempo de mezclado en un cartel, en la mezcladora. Si cada turno lo hace distinto, esa es una fuente de variación que se elimina con papel.
- Encuentra tu punto y anótalo por producto y por molde. No lo copies de nadie: prueba, pesa las piezas recién desmoldadas y ensáyalas. Y cuando lo tengas, escríbelo donde no se pierda.
- Solo entonces evalúa la sonda, con la pregunta correcta: no «¿mide bien?», sino «¿cuántas veces al día cambia mi material más rápido de lo que mi gente puede corregirlo?».
Y si al medir descubres que el problema no era el agua sino lo que la arena trae de fábrica, valida la mezcla completa en el simulador de dosificación antes de mover nada en planta.